
ভ্যাকুয়াম কাস্টিং কি?
সংজ্ঞা এবং প্রক্রিয়া ওভারভিউ
ভ্যাকুয়াম কাস্টিং পদ্ধতিতে একটি ভ্যাকুয়াম পরিবেশে ছাঁচের মধ্যে সিলিকন, পলিইউরেথেন (পিইউ) বা অন্যান্য রেজিনের মতো তরল কাঁচামাল ঢেলে যন্ত্রাংশ তৈরি করা হয়। এই ছাঁচগুলো প্রায়শই থ্রিডি প্রিন্ট করা হয় বা হাতে তৈরি করা হয়। এই পদ্ধতিটি বিশেষ করে স্বয়ংচালিত, চিকিৎসা সরঞ্জাম এবং মহাকাশ শিল্পের মতো ক্ষেত্রগুলিতে জনপ্রিয়, যেখানে এটি অল্প পরিমাণে উৎপাদনের জন্য আদর্শ। এটি উৎপাদনের প্রাথমিক পর্যায়ে সহায়তা করার ক্ষমতার জন্য বিশেষভাবে উল্লেখযোগ্য, যা নির্মাতাদের পূর্ণাঙ্গ উৎপাদনে যাওয়ার আগে যন্ত্রাংশ পরীক্ষা ও পরিমার্জন করার সুযোগ দেয় এবং ব্যয়বহুল ভুলের ঝুঁকি কমিয়ে আনে।
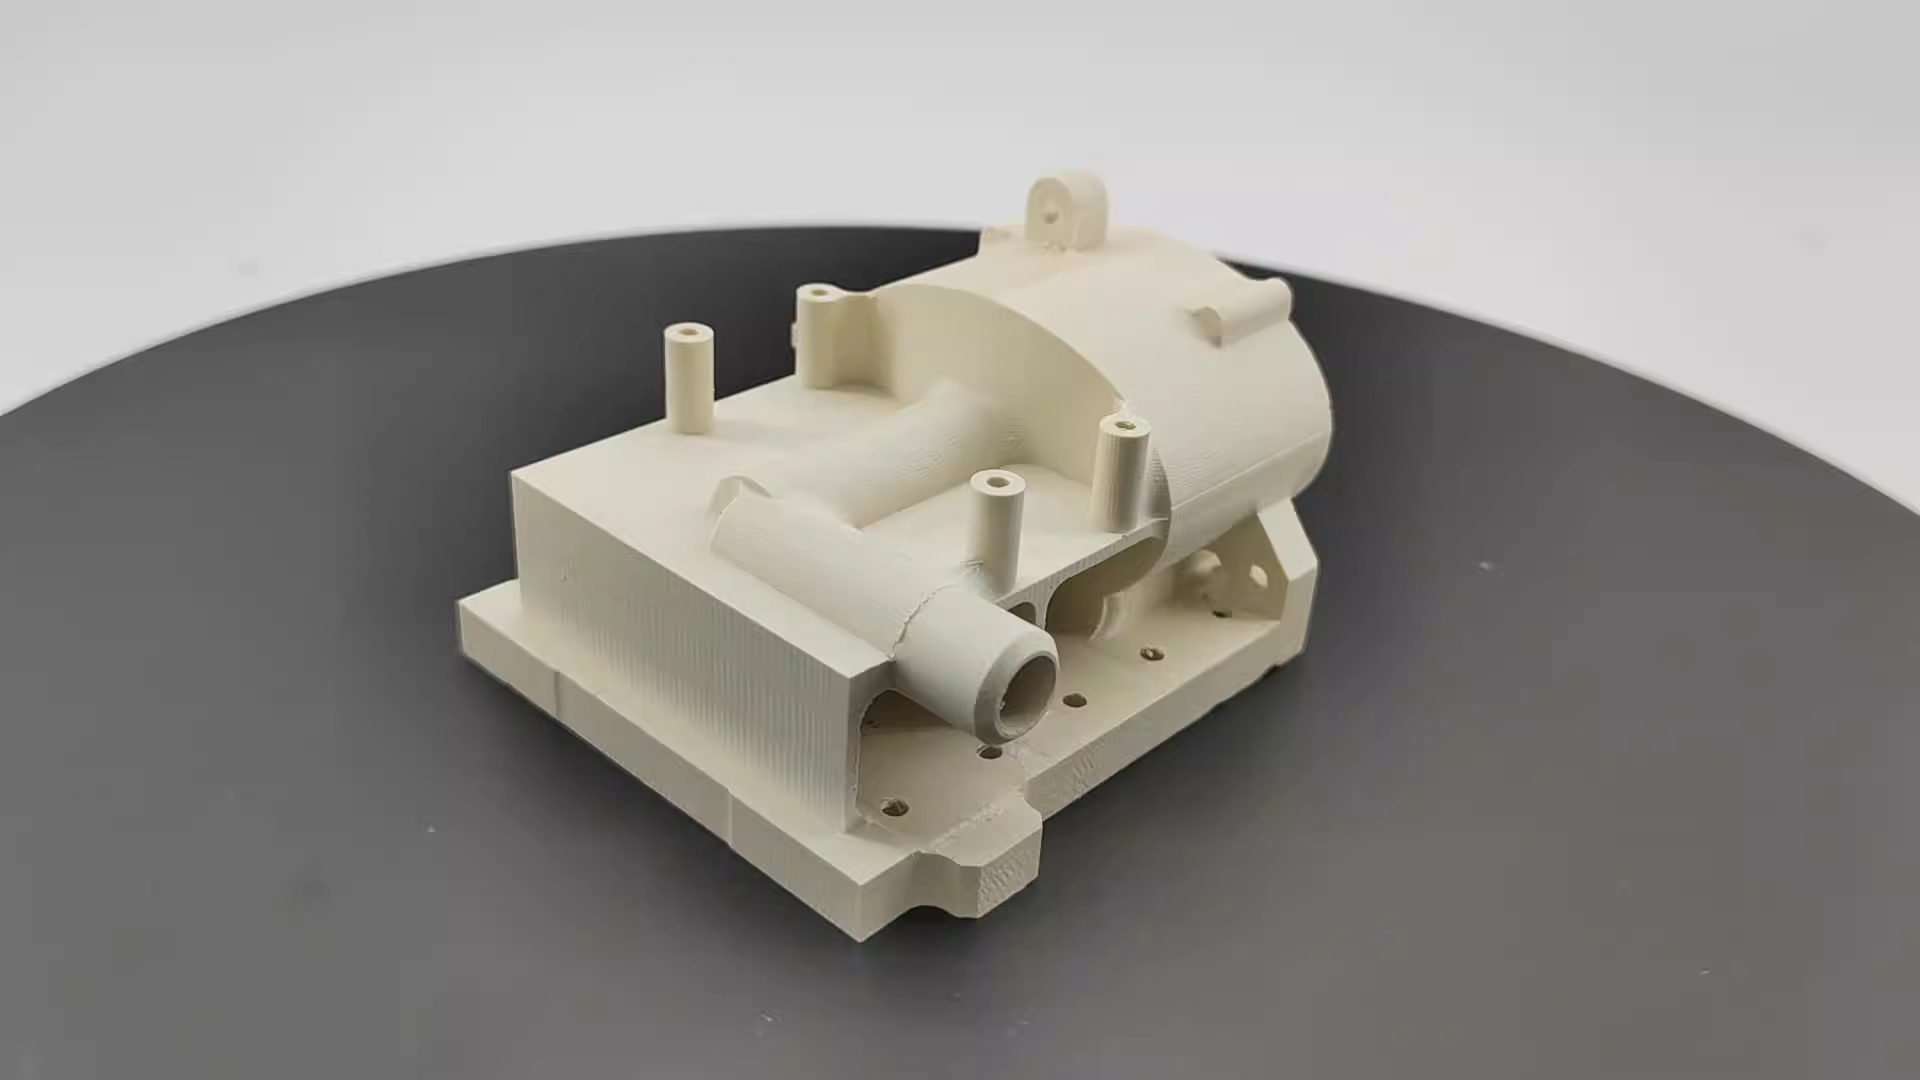
ভ্যাকুয়াম কাস্টিং এর ইতিহাস ও বিবর্তন
আগের দিনে, ধাতু ঢালাইয়ের মতো প্রচলিত ঢালাই পদ্ধতি ব্যবহৃত হতো, কিন্তু প্রযুক্তির অগ্রগতির সাথে সাথে এবং প্রোটোটাইপিংয়ের প্রয়োজনীয়তা বাড়ার ফলে ভ্যাকুয়াম কাস্টিং ধীরে ধীরে গুরুত্ব লাভ করে।
১৯৮০-এর দশকে, থ্রিডি প্রিন্টিং এবং অন্যান্য দ্রুত প্রোটোটাইপিং প্রযুক্তি আরও সহজলভ্য হয়ে ওঠায়, সাশ্রয়ী মূল্যে অল্প পরিমাণে উৎপাদনের চাহিদা ব্যাপকভাবে বেড়ে যায়। প্রচলিত ঢালাই পদ্ধতি প্রোটোটাইপিংয়ের চাহিদা মেটাতে পারছিল না, ফলে ভ্যাকুয়াম কাস্টিং একটি বাস্তবসম্মত সমাধান হয়ে ওঠে।
১৯৯০-এর দশকে, ভ্যাকুয়াম কাস্টিং আরও জনপ্রিয় হয়ে ওঠায়, এই প্রক্রিয়ায় ব্যবহৃত উপকরণগুলিতে উল্লেখযোগ্য উন্নতি ঘটে। প্রকৌশলী ও বিজ্ঞানীরা সিলিকন এবং পিইউ-এর মতো রেজিন তৈরি করেন, যা আরও নিখুঁত, টেকসই এবং সাশ্রয়ী মূল্যের কাস্টিং তৈরি করা সম্ভব করে তোলে।
২০০০-এর দশক থেকে থ্রিডি প্রিন্টিংয়ের ক্রমাগত উন্নয়নের ফলে উচ্চ-মানের প্রিন্ট তৈরি হতে শুরু করে, যা ভ্যাকুয়াম কাস্টিংকে আরও বেশি সন্তোষজনক করে তোলে। থ্রিডি প্রিন্টার থেকে তৈরি মাস্টার মডেল সরাসরি ভ্যাকুয়াম কাস্টিং-এর জন্য ব্যবহার করার ক্ষমতাটি ছিল একটি দারুণ খবর, কারণ এটি উৎপাদন চক্রকে উল্লেখযোগ্যভাবে সংক্ষিপ্ত করে এবং আরও জটিল নকশা তৈরি করা সম্ভব করে তোলে।
প্রচলিত ঢালাই পদ্ধতি থেকে এটি কীভাবে আলাদা
ভ্যাকুয়াম কাস্টিং প্রচলিত কাস্টিং পদ্ধতি থেকে নানা দিক দিয়ে আলাদা, যে কারণে কোনো প্রকল্প এগিয়ে নিয়ে যাওয়ার সময় আমাদের সতর্কভাবে বিবেচনা করতে হবে।
| দৃষ্টিভঙ্গি | ঐতিহ্যগত ঢালাই | ভ্যাকুয়াম ingালাই |
| ব্যবহৃত সামগ্রী | সাধারণত, ধাতু (যেমন, অ্যালুমিনিয়াম, ইস্পাত, লোহা) বা কংক্রিট | তরল রেজিন (যেমন, পিইউ, সিলিকন) |
| মোড প্রকার | বালি, ধাতু বা সিরামিক দিয়ে তৈরি অনমনীয় ছাঁচ | সিলিকন রাবার দিয়ে তৈরি নমনীয় ছাঁচ |
| Ingালাই প্রক্রিয়া | এর মধ্যে রয়েছে গলিত ধাতু গলিয়ে ছাঁচে ঢালা, যেখানে তা শক্ত হয়ে যায়। | বায়ু বুদবুদ দূর করতে ভ্যাকুয়াম ব্যবহার করে এবং নির্ভুল ঢালাই নিশ্চিত করে। |
| উত্পাদন ভলিউম | বৃহৎ পরিসরে উৎপাদন চলছে | স্বল্প-পরিমাণ উৎপাদন এবং প্রোটোটাইপ |
| লিড টাইম | দীর্ঘ সীসা সময় | ছোট লিড টাইম |
| মূল্য | স্থায়ী ছাঁচ তৈরি এবং ধাতব উপকরণের খরচের কারণে ব্যয়বহুল। | কম স্থাপন ও উপকরণ খরচের কারণে এটি প্রোটোটাইপিং এবং স্বল্প পরিমাণে উৎপাদনের জন্য আদর্শ। |
ভ্যাকুয়াম কাস্টিং কিভাবে কাজ করে?
ভ্যাকুয়াম কাস্টিং-এ ব্যবহৃত উপকরণ
-
পলিইউরেথেন রেজিন (পিইউ):
এটি সবচেয়ে বহুল ব্যবহৃত উপাদান, যা প্রায়শই শক্তিশালী ও টেকসই যন্ত্রাংশ তৈরিতে ব্যবহৃত হয় এবং এটি দৃঢ়তা ও নমনীয়তা উভয়ই প্রদান করে।
| কঠোরতা | খুব নরম (শোর A) থেকে শক্ত (শোর D) |
| প্রসার্য স্ট্রেংথ | এর পরিসর ৩৫ এমপিএ থেকে ৮০ এমপিএ |
| অশ্রু প্রতিরোধের | পরিবর্তনশীল, তবে সাধারণত অনমনীয় ফর্মুলেশনের জন্য চমৎকার; নমনীয় গ্রেডের জন্য মাঝারি। |
| তাপ প্রতিরোধক | সাধারণত এর তাপ বিচ্যুতি তাপমাত্রা (HDT) ৬০°C–৮০°C এর কাছাকাছি থাকে। |
| Color | স্বচ্ছ থেকে অস্বচ্ছ; রঞ্জক পদার্থ ব্যবহার করে সহজেই রঙ করা যায়। |
| ঘনত্ব | প্রায় ৭.৯–৮.০ গ্রাম/সেমি³ |
এই রেজিনগুলো ফাংশনাল প্রোটোটাইপিংয়ের জন্য আদর্শ, এবং নোবেল-এর অধিকাংশ ভ্যাকুয়াম কাস্টিং অর্ডারে এই দুটি উপাদানই ব্যবহৃত হয়।
যেমনটা দেখা যাচ্ছে, মহাকাশ শিল্প থেকে শুরু করে ভোক্তা ইলেকট্রনিক্স পর্যন্ত পলিইউরেথেন (PU)-এর প্রয়োগক্ষেত্র অত্যন্ত বিস্তৃত। PU উপাদান সর্বত্রই বিদ্যমান। এই রেজিনগুলো কার্যকরী প্রোটোটাইপিংয়ের জন্য আদর্শ, এবং NOBLE তার অধিকাংশ ভ্যাকুয়াম কাস্টিং অর্ডারের জন্য এই উপাদানটি ব্যবহার করে।
2. সিলিকন-ভিত্তিক রেজিন:
সিলিকন রেজিন তার নমনীয়তা, উচ্চ তাপমাত্রা প্রতিরোধ ক্ষমতা এবং মসৃণ পৃষ্ঠতলের জন্য সমাদৃত। এই বৈশিষ্ট্যগুলোর কারণে, যেসব ক্ষেত্রে যন্ত্রাংশকে রাবার বা নরম প্লাস্টিকের মতো দেখতে হওয়ার প্রয়োজন হয়, সেসব ক্ষেত্রে এটি একটি আদর্শ উপাদান।
| কঠোরতা | ১০ থেকে ৮০ শোর এ (নরম থেকে মাঝারি দৃঢ়তা) |
| প্রসার্য স্ট্রেংথ | সাধারণত ৪–১০ মেগাপ্যাসকেল |
| ব্রেক এ এলোগেশন | (গ্রেডের উপর নির্ভর করে) এটি ৫০০% পর্যন্ত হতে পারে, যা এটিকে অত্যন্ত নমনীয় করে তোলে। |
| তাপমাত্রা প্রতিরোধ | উচ্চ তাপ প্রতিরোধ ক্ষমতা, যা ২৫০° সেলসিয়াস পর্যন্ত তাপমাত্রা সহ্য করতে পারে। |
| চোখের জলের শক্তি | এর নমনীয়তার কারণে সাধারণত চমৎকার। |
| ঘনত্ব | ৮.৪–৮.৭ গ্রাম/সেমি³ |
সিলিকন-ভিত্তিক রেজিনগুলো স্পর্শে খুব নরম হয়; আমরা আগে ড্রোনের হ্যান্ডেল বুশিং এবং গ্যাসকেটের জন্য এগুলো ব্যবহার করেছি। এটি একটি অনন্য অভিজ্ঞতা ছিল, যা থেকে আমি অনেক কিছু শিখেছি।
-
স্বচ্ছ রেজিন
স্বচ্ছ রেজিন এমনভাবে তৈরি করা হয় যাতে তা আলো সঞ্চালন করতে পারে, ফলে যেসব ক্ষেত্রে বাহ্যিক রূপ ও দৃশ্যমান স্বচ্ছতা গুরুত্বপূর্ণ, সেসব ক্ষেত্রে এগুলো আদর্শ। এগুলো সাধারণত স্বচ্ছ পিইউ বা বিশেষায়িত ইপোক্সি রেজিন হয়ে থাকে।
| অপটিক্যাল স্বচ্ছতা | উচ্চ আলোক স্বচ্ছতা (৯০% পর্যন্ত আলো সঞ্চালন) |
| প্রসার্য স্ট্রেংথ | সাধারণ পিইউ বা ইপোক্সি রেজিনের মতোই—৩৫ এমপিএ থেকে ৮০ এমপিএ |
| UV প্রতিরোধ | সময়ের সাথে সাথে হলুদ হয়ে যাওয়া বা ক্ষয় রোধ করতে প্রায়শই ইউভি ইনহিবিটর দিয়ে ট্রিটমেন্ট করা হয়। |
| প্রভাব প্রতিরোধের | মাঝারি, কাচের চেয়ে বেশি কিন্তু ধাতুর চেয়ে কম প্রতিরোধ ক্ষমতা সম্পন্ন। |
| কঠোরতা | স্ট্যান্ডার্ড পিইউ (শোর ডি ৭০–৮৫) এর অনুরূপ |
স্বচ্ছ রেজিন দিয়ে তৈরি অংশগুলোর ফিনিশিং খুব সুন্দর হয়। আমার মনে আছে, আমরা এগুলো দিয়ে তুষারকণার আকৃতির অলঙ্কার তৈরি করেছিলাম। চূড়ান্ত ফলটি ছিল একেবারে স্বচ্ছ, এবং গ্রাহক অত্যন্ত সন্তুষ্ট হয়েছিলেন।
-
ইপোক্সি রেজিন
যেসব যন্ত্রাংশে উচ্চতর শক্তি, রাসায়নিক প্রতিরোধ ক্ষমতা এবং স্থায়িত্বের প্রয়োজন হয়, সেগুলোর জন্য ইপোক্সি রেজিন বেছে নেওয়া হয়। ভ্যাকুয়াম কাস্টিং-এ পিইউ বা সিলিকনের মতো ততটা ঘন ঘন ব্যবহৃত না হলেও, উচ্চ-কার্যক্ষমতার গুণাবলী দাবি করে এমন প্রয়োগের জন্য এগুলো এখনও অপরিহার্য।
| কঠোরতা | উচ্চ কাঠিন্য, সাধারণত শোর ডি ৭০-৯০ |
| প্রসার্য স্ট্রেংথ | প্রায় ৫১৫–৬২০ মেগাপ্যাসকেল |
| রাসায়নিক প্রতিরোধের | চমৎকার রাসায়নিক ও দ্রাবক প্রতিরোধ ক্ষমতা |
| তাপ প্রতিরোধক | তাপ বিচ্যুতি তাপমাত্রা (HDT) প্রায় ১০০–১২০°C |
| ঘনত্ব | সাধারণত ১.১–১.৪ গ্রাম/ঘন সেন্টিমিটার |
| সারফেস সমাপ্ত | ন্যূনতম পোস্ট-প্রসেসিং প্রয়োজন সহ চমৎকার পৃষ্ঠতল ফিনিশ। |
এই উপাদানটি উপরে উল্লিখিত তিনটির তুলনায় কম প্রচলিত। শিল্পক্ষেত্রে এটিকে প্রায়শই চরম পরিস্থিতির সম্মুখীন হতে হয়, যেমন উচ্চ-শক্তির বিমানের যন্ত্রাংশ, উচ্চ-ক্ষমতাসম্পন্ন ইঞ্জিনের কাঠামোগত উপাদান হিসেবে এবং আমার জানামতে, এমনকি সামরিক ক্ষেত্রেও এর ব্যবহার রয়েছে।
আপনার প্রকল্পের জন্য সঠিক উপাদান নির্বাচন করা
আপনার ভ্যাকুয়াম কাস্টিং প্রকল্পের জন্য কোন উপাদানটি বেছে নেবেন তা নিয়ে যদি আপনি দ্বিধায় থাকেন, তবে নোবেল-এর বিশেষজ্ঞরা আপনাকে কিছু নির্দেশনা দিতে পারেন। অবশ্যই, যেকোনো সময় নির্দ্বিধায় আমাদের সাথে যোগাযোগ করুন—আমরা আপনাকে সহায়তা করতে পারলে আনন্দিত হব!
যান্ত্রিক বৈশিষ্ট্য:
শক্তিশালী ও টেকসই উপাদান প্রয়োজন? তাহলে রিজিড পিইউ বা ইপোক্সি রেজিন বেছে নিন; এই উপাদানগুলো কাঠামোগত অখণ্ডতা নিশ্চিত করে।
নমনীয় উপাদান প্রয়োজন? আপনি যদি সিল বা গ্যাসকেট তৈরি করেন, তবে সিলিকন বা নমনীয় পিইউ হলো আদর্শ পছন্দ।
তাপমাত্রা প্রতিরোধ:
আপনার যন্ত্রাংশগুলোকে কি উচ্চ তাপমাত্রা সহ্য করতে হবে? যদি তাই হয়, তবে অনুগ্রহ করে এমন একটি উচ্চ-তাপমাত্রা প্রতিরোধী রেজিন বেছে নিন যা ২৫০ ডিগ্রি সেলসিয়াসের বেশি তাপমাত্রা সহ্য করতে পারে।
সারফেস সমাপ্ত:
যদি আপনার মসৃণ ও চকচকে ফিনিশের প্রয়োজন হয়, অথবা আলোকীয় স্বচ্ছতার (যেমন লেন্স বা ডিসপ্লে) চাহিদা থাকে, তাহলে আপনি স্বচ্ছ পিইউ বা ইপোক্সি রেজিন বেছে নিতে পারেন।
রাসায়নিক প্রতিরোধের:
আপনার যন্ত্রাংশগুলোকে কি দ্রাবক, গ্রিজ বা প্রতিকূল পরিবেশের সংস্পর্শে আসতে হয়? যদি তাই হয়, তবে ইপোক্সি রেজিন বা উচ্চ-তাপমাত্রা-প্রতিরোধী পিইউ ভালো পছন্দ!
খরচ এবং পরিমাণ:
অল্প পরিমাণে উৎপাদন বা প্রোটোটাইপিংয়ের ক্ষেত্রে, পিইউ (PU) সাশ্রয় এবং দ্রুত প্রোটোটাইপিং—উভয় সুবিধাই প্রদান করে। উচ্চ-কার্যক্ষমতাসম্পন্ন যন্ত্রাংশের জন্য অধিক স্থায়িত্বসম্পন্ন ইপোক্সি বা সিলিকন রেজিনের প্রয়োজন হয়, তবে উল্লেখ্য যে এগুলোর দাম তুলনামূলকভাবে বেশি।
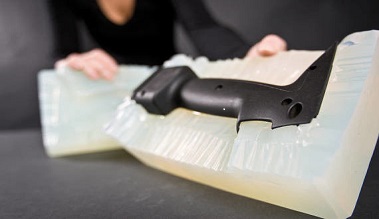
প্রক্রিয়াটির ধাপে ধাপে বিশদ বিবরণ
ভ্যাকুয়াম কাস্টিং প্রক্রিয়াটি আসলে জটিল নয়, তবে এর খুঁটিনাটি বিষয়গুলিতে বিশেষ মনোযোগ দেওয়া অত্যন্ত গুরুত্বপূর্ণ। নিচে এই ধাপগুলোর একটি সংক্ষিপ্ত পরিচিতি দেওয়া হলো:
ধাপ ১: মডেলটি ডিজাইন করুন
ঢালাইয়ের জন্য কোনো যন্ত্রাংশ ডিজাইন করার প্রাথমিক পর্যায়ে, নোবেল-এর প্রকৌশলীরা সাধারণত ক্যাড (কম্পিউটার-এইডেড ডিজাইন) মডেলিংয়ের ওপর নির্ভর করেন। এই পর্যায়ে, প্রকৌশলীদের অবশ্যই নিশ্চিত করতে হয় যে যন্ত্রাংশটি যেন ছাঁচ থেকে সহজে বের করা যায় এবং এতে যেন এমন কোনো আন্ডারকাট বা বৈশিষ্ট্য না থাকে যা ছাঁচ থেকে বের করা কঠিন করে তুলতে পারে।
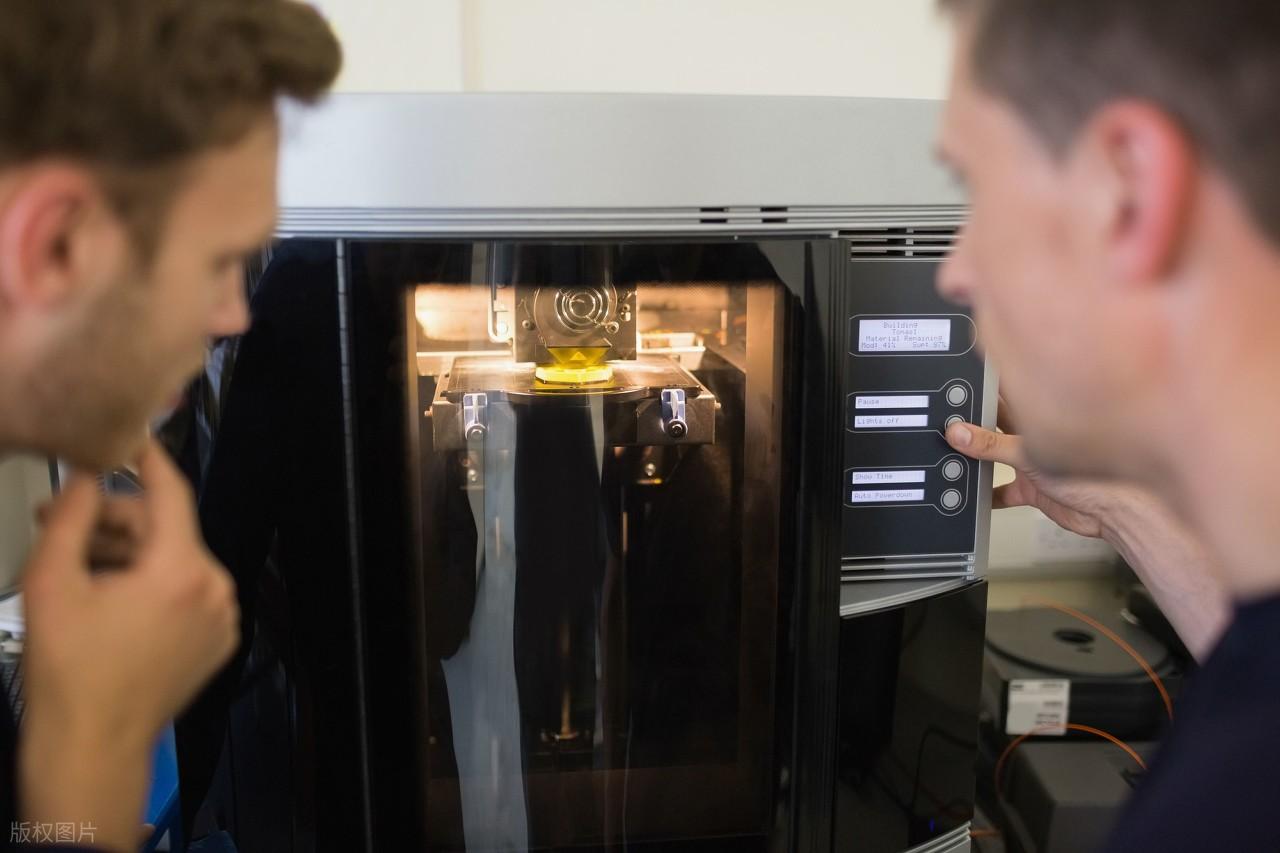
ধাপ 2: ছাঁচ মেকিং
প্রকৌশলীরা নকশা চূড়ান্ত করার পর, পরবর্তী গুরুত্বপূর্ণ ধাপ হলো ছাঁচ তৈরি করা, যা ভ্যাকুয়াম কাস্টিং প্রক্রিয়ায় একটি মূল ভূমিকা পালন করে। নোবেল-এ আমরা সাধারণত থ্রিডি প্রিন্টিং ব্যবহার করি, যা যন্ত্রাংশটির জ্যামিতিক গঠন নিখুঁতভাবে ফুটিয়ে তোলে। যন্ত্রাংশটির জটিলতা এবং উপকরণের প্রয়োজনীয়তার উপর ভিত্তি করে ছাঁচের উপাদান নির্বাচন করা হয়, তবে আমরা ছাঁচ তৈরির জন্য বেশিরভাগ সময় সিলিকন বা রাবারের মতো নমনীয় উপাদান ব্যবহার করে থাকি।
ধাপ ৩: রেজিন ঢালা এবং ভ্যাকুয়াম সিলিং
সহজ কথায়, এই ধাপে নির্বাচিত রেজিনটি ছাঁচে ঢালা হয় এবং তারপর বায়ু বুদবুদ দূর করার জন্য এটিকে একটি ভ্যাকুয়াম চেম্বারে রাখা হয়।
প্রথমে, আমরা গ্রাহকের চাহিদা অনুযায়ী নির্বাচিত রেজিন এবং প্রয়োজনীয় অ্যাডিটিভগুলো সঠিক অনুপাতে মেশাই। তারপর, মিশ্রিত রেজিনটি ছাঁচের গহ্বরে ঢেলে একটি ভ্যাকুয়াম চেম্বারে রেখে দেওয়া হয়। জমাট বাঁধার প্রক্রিয়ার সময়, রেজিন মিশ্রণ থেকে বায়ু বুদবুদগুলো বের করে দেওয়া হয়। অবশেষে, আমরা একটি মসৃণ, বুদবুদ-মুক্ত অংশ পাই!
ধাপ 4: পোস্ট-প্রসেসিং এবং ফিনিশিং (প্রয়োজনে)
ঢালাইটি জমাট বেঁধে গেলে, অংশটি ছাঁচ থেকে বের করা যায়। এরপর, আমরা প্রয়োজন অনুযায়ী পরবর্তী প্রক্রিয়াকরণ এবং ফিনিশিংয়ের কাজ করব, যেমন—ঘষা, পালিশ, রঙ করা এবং প্রলেপ দেওয়া। জটিল অংশগুলোর জন্য আরও সংযোজনের প্রয়োজন হতে পারে, যেমন—ফাস্টেনার, লেবেল ইত্যাদি লাগানো। যদি অংশটির খুব কঠোর স্পেসিফিকেশন থাকে (যেমন, চিকিৎসা বা মহাকাশ প্রয়োগের জন্য), তবে অতিরিক্ত পরীক্ষা বা গুণমান যাচাইয়ের প্রয়োজন হবে।
অন্যান্য প্রক্রিয়ার তুলনায় ভ্যাকুয়াম কাস্টিং কীভাবে উৎকৃষ্ট?
খরচ কার্যকর প্রোটোটাইপিং
ভ্যাকুয়াম কাস্টিং-এ নমনীয় সিলিকন ছাঁচ ব্যবহার করা হয়, যা ইনজেকশন মোল্ডিং-এর জন্য প্রয়োজনীয় অনমনীয় স্টিলের ছাঁচের তুলনায় অনেক সস্তায় তৈরি করা যায়। এই কারণে এটি স্বল্প পরিসরের উৎপাদন এবং প্রোটোটাইপিং-এর জন্য একটি সাশ্রয়ী বিকল্প, যেখানে প্রচলিত টুলিং-এর খরচ অনেক বেশি হতে পারে।
ভ্যাকুয়াম কাস্টিং অল্প পরিমাণে (১০-৫০০টি অংশ) উৎপাদনের জন্য আদর্শ, যা প্রচলিত পদ্ধতির থেকে ভিন্ন, যেখানে খরচ সাশ্রয়ী হতে প্রায়শই বড় আকারের উৎপাদনের প্রয়োজন হয়। এটি আপনাকে ব্যয়বহুল যন্ত্রপাতির প্রয়োজন ছাড়াই সাশ্রয়ীভাবে অল্প পরিমাণে উৎপাদন করার সুযোগ দেয়।
উচ্চ নির্ভুলতা এবং গুণমান
ভ্যাকুয়াম কাস্টিং-এর সিলিকন ছাঁচ অত্যন্ত নির্ভুলতার সাথে সূক্ষ্ম বিবরণ, গঠন এবং জটিল আকৃতি ফুটিয়ে তুলতে পারে। এটি বিশেষত সেইসব যন্ত্রাংশের জন্য উপযোগী, যেগুলোর সূক্ষ্ম বৈশিষ্ট্য রয়েছে এবং নিখুঁত প্রতিরূপ তৈরি করা প্রয়োজন।
ভ্যাকুয়াম প্রক্রিয়াটি বায়ু বুদবুদ দূর করে, ফলে সরাসরি ছাঁচ থেকেই মসৃণ ও উচ্চ-মানের ফিনিশযুক্ত অংশ তৈরি হয়। এর জন্য ব্যাপক পোস্ট-প্রসেসিংয়ের প্রয়োজন হয় না, যা এটিকে পেশাদার ও পরিশীলিত চেহারা প্রয়োজন এমন কাজের জন্য নিখুঁত করে তোলে।
গতি এবং দক্ষতা
ভ্যাকুয়াম কাস্টিং কাজের সময়কাল নাটকীয়ভাবে কমিয়ে দেয়। ছাঁচ তৈরি এবং কাস্টিং মাত্র কয়েক দিনের মধ্যেই সম্পন্ন করা যায়, যেখানে ইনজেকশন মোল্ডিং বা সিএনসি মেশিনিং-এর মতো প্রচলিত পদ্ধতিতে কয়েক সপ্তাহ সময় লাগে, যেগুলোতে দীর্ঘ সেটআপ এবং টুলিং-এর প্রয়োজন হয়।
উপকরণের সাথে নমনীয়তা
ভ্যাকুয়াম কাস্টিং পদ্ধতিতে অনমনীয়, নমনীয় এবং স্বচ্ছ রেজিনসহ বিভিন্ন ধরণের উপাদান বেছে নেওয়ার সুযোগ রয়েছে। এই নমনীয়তার কারণে আপনি এমন উপাদান নির্বাচন করতে পারেন যা নির্দিষ্ট কার্যকরী বা নান্দনিক চাহিদা পূরণ করে, যেমন তাপ প্রতিরোধ ক্ষমতা, শক্তি বা রঙ।
ভ্যাকুয়াম কাস্টিং-এর চ্যালেঞ্জ এবং বিবেচ্য বিষয়সমূহ
ভ্যাকুয়াম কাস্টিং-এর অনেক সুবিধা থাকলেও এর কিছু সীমাবদ্ধতাও রয়েছে; সর্বোপরি, কোনো প্রক্রিয়াই নিখুঁত নয়। আপনার প্রকল্পের জন্য এটি উপযুক্ত কিনা, সেই সিদ্ধান্ত নেওয়ার সময় এই বিষয়গুলো বিবেচনা করা প্রয়োজন।
উপাদান সীমাবদ্ধতা
যদিও ভ্যাকুয়াম কাস্টিং-এ অনমনীয় এবং নমনীয় রেজিন সহ বিভিন্ন ধরণের উপাদান ব্যবহার করা যায়, তবুও ঢালাই করা যন্ত্রাংশের যান্ত্রিক বৈশিষ্ট্য প্রায়শই ইনজেকশন মোল্ডিং, সিএনসি মেশিনিং বা ডাই-কাস্টিং-এর মাধ্যমে তৈরি যন্ত্রাংশের শক্তির সাথে মেলে না। উচ্চ-চাপের প্রয়োগে ভ্যাকুয়াম-কাস্ট করা যন্ত্রাংশ ততটা টেকসই নাও হতে পারে।
ছাঁচের সীমাবদ্ধতা
সিলিকন ছাঁচ সাশ্রয়ী ও নির্ভুল হলেও এর স্থায়িত্ব সীমিত। বারবার ব্যবহারের ফলে উপাদানের সংকোচন, চাপের কারণে ক্ষয় এবং জমাট বাঁধার প্রক্রিয়ার কারণে এগুলো নষ্ট হয়ে যায়। এর মানে হলো, এগুলো দিয়ে একটি নির্দিষ্ট সংখ্যক ঢালাইয়ের কাজ করার পরেই কেবল প্রতিস্থাপন করার প্রয়োজন হয়।
আকারের সীমাবদ্ধতা
ভ্যাকুয়াম কাস্টিং সাধারণত ছোট থেকে মাঝারি আকারের যন্ত্রাংশের জন্য বেশি উপযোগী। ছাঁচের আকার এবং ভ্যাকুয়াম চেম্বার খুব বড় যন্ত্রাংশ ঢালাই করার ক্ষমতাকে সীমিত করতে পারে। এর চেয়ে বড় যন্ত্রাংশের জন্য আরও জটিল ছাঁচ তৈরির কৌশল প্রয়োজন হতে পারে, অথবা উপলব্ধ সরঞ্জামের সীমাবদ্ধতার কারণে তা সম্ভব নাও হতে পারে।
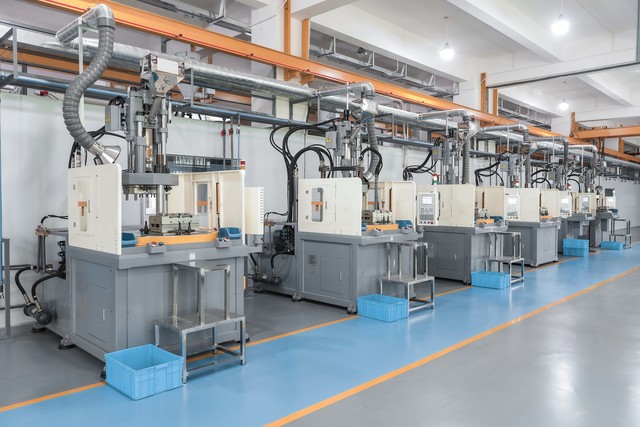
ভ্যাকুয়াম কাস্টিং ইন প্রোটোটাইপিং
ভ্যাকুয়াম কাস্টিং হলো প্রোটোটাইপিংয়ের জন্য একটি নমনীয়, দ্রুত এবং সাশ্রয়ী সমাধান, যা অল্প সময়ের মধ্যে উচ্চ-নির্ভুল ও কার্যকরী প্রোটোটাইপ তৈরি করতে সক্ষম করে। বিভিন্ন ধরণের উপকরণের সহজলভ্যতা এবং দ্রুত ডিজাইন পরিমার্জন করার ক্ষমতার কারণে, এটি ডিজাইনার এবং ইঞ্জিনিয়ারদের জন্য একটি অপরিহার্য সরঞ্জাম, যা প্রচলিত উৎপাদন পদ্ধতির উচ্চ ব্যয় ছাড়াই ধারণা পরীক্ষা করতে, ডিজাইন যাচাই করতে এবং পণ্য দ্রুত বাজারে আনতে সাহায্য করে।
| বৈশিষ্ট্য | প্রোটোটাইপিংয়ের সুবিধা |
| স্পষ্টতা | উচ্চ নির্ভুলতা, সূক্ষ্ম বিবরণের প্রতিরূপ এবং কঠোর সহনশীলতা। |
| দ্রুত টার্নারাউন্ড | দ্রুত ছাঁচ তৈরি, রেজিন ঢালা এবং জমাট বাঁধার প্রক্রিয়া। |
| উপাদান বহুমুখিতা | চূড়ান্ত উৎপাদন সামগ্রীর অনুকরণে বিভিন্ন ধরণের উপকরণ। |
| স্বল্প খরচে প্রোটোটাইপিং | কার্যকরী প্রোটোটাইপ এবং স্বল্প পরিমাণে উৎপাদনের জন্য সাশ্রয়ী। |
| কার্যকরী টেস্টিং | বাস্তব পরিস্থিতিতে ফিট, গঠন, কার্যকারিতা এবং কর্মক্ষমতা পরীক্ষা করার সুযোগ দেয়। |
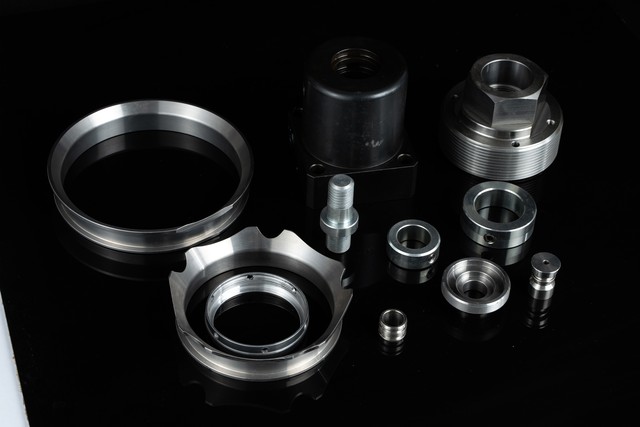
সেরা ভ্যাকুয়াম কাস্টিংয়ের জন্য নোবেল বেছে নিন
ভ্যাকুয়াম কাস্টিং পরিষেবা প্রদানে নোবেল কেন একটি শীর্ষস্থানীয় প্রতিষ্ঠান
অটোমোটিভ ও প্যাকেজিং থেকে শুরু করে চিকিৎসা ও মহাকাশ শিল্প পর্যন্ত বিভিন্ন শিল্পে ভ্যাকুয়াম কাস্টিং ব্যবহৃত হয়। এটি নানা ধরনের প্রোটোটাইপ তৈরির জন্যও আদর্শ।
আপনার প্রকল্পটি চলমান, এবং আপনি আপনার পণ্যের একটি স্পষ্ট ও নির্ভুল চিত্র খুঁজছেন। আপনার জন্য সেরা ভ্যাকুয়াম কাস্টিং পরিষেবা হলো নোবেল (NOBLE)। আমরা প্রচলিত খরচ ও সময়ের তুলনায় অনেক কম খরচে নির্ভুল প্রোটোটাইপ তৈরিতে বিশেষজ্ঞ। আমরা প্রোটোটাইপিং থেকে শুরু করে স্বল্প পরিমাণে যন্ত্রাংশ উৎপাদন পর্যন্ত নির্ভরযোগ্য কাস্টম ভ্যাকুয়াম কাস্টিং পরিষেবা প্রদান করি, এবং তা সবই প্রতিযোগিতামূলক মূল্যে। আমাদের ভ্যাকুয়াম-ফোর্জড যন্ত্রাংশগুলো উচ্চ নির্ভুলতা, স্থিতিশীল কর্মক্ষমতা এবং চমৎকার গুণমান নিশ্চিত করে, এবং আপনার প্রকল্পের চাহিদা মেটাতে দ্রুততম সময়ে তা সরবরাহ করা হয়।
নোবেলের ভ্যাকুয়াম কাস্টিং প্রক্রিয়া এবং সুবিধাসমূহ
দক্ষতা: র্যাপিড প্রোটোটাইপিং এবং স্বল্প-পরিমাণ উৎপাদনে বহু বছরের অভিজ্ঞতার সুবাদে নোবেল-এর টিম সর্বোচ্চ স্তরের নির্ভুলতা এবং কার্যকারিতার নিশ্চয়তা প্রদান করে।
উন্নত সরঞ্জাম: নোবেল নির্ভুল ও উচ্চ-মানের যন্ত্রাংশ উৎপাদনের জন্য ভ্যাকুয়াম চেম্বার এবং প্রিসিশন মোল্ডের মতো অত্যাধুনিক প্রযুক্তি ব্যবহার করে। তারা বিভিন্ন চাহিদা মেটাতে অনমনীয়, নমনীয় এবং স্বচ্ছ রেজিনসহ নানা ধরনের উপকরণ সরবরাহ করে থাকে।
গ্রাহক সন্তুষ্টি: নোবেল গ্রাহকের চাহিদা মেটাতে কাস্টমাইজড সমাধান, দ্রুত কাজ সম্পন্ন করা এবং কঠোর মান নিয়ন্ত্রণের মাধ্যমে প্রতিটি প্রকল্প নির্দিষ্ট মান অনুযায়ী সরবরাহ করতে প্রতিশ্রুতিবদ্ধ।
আমাদের সাথে যোগাযোগ করুন আপনার পরবর্তী প্রকল্পের জন্য!
এর FAQs ভ্যাকুয়াম ingালাই
ভ্যাকুয়াম কাস্টিং কী?
ভ্যাকুয়াম কাস্টিং হলো একটি উৎপাদন প্রক্রিয়া যেখানে তরল কাঁচামাল, সাধারণত সিলিকন, পলিইউরেথেন বা অন্যান্য রেজিন, ভ্যাকুয়ামের অধীনে একটি ছাঁচে ঢালা হয়। এটি সাধারণত প্রোটোটাইপিং এবং অল্প পরিমাণে উৎপাদনের জন্য ব্যবহৃত হয়, যার মাধ্যমে অত্যন্ত নির্ভুল এবং মসৃণ পৃষ্ঠযুক্ত যন্ত্রাংশ তৈরি করা যায়।
ভ্যাকুয়াম কাস্টিংয়ের পরে প্লাস্টিকের প্রোটোটাইপগুলিতে কী কী পৃষ্ঠতল প্রক্রিয়াকরণ প্রয়োগ করা যেতে পারে?
ভ্যাকুয়াম-কাস্ট যন্ত্রাংশের ক্ষেত্রে, ডিবারিং, পলিশিং, ইলেক্ট্রোপ্লেটিং, লেজার এনগ্রেভিং সহ প্লাস্টিক যন্ত্রাংশের জন্য প্রযোজ্য অন্য সকল পৃষ্ঠতল প্রক্রিয়াকরণ পদ্ধতি ভ্যাকুয়াম-কাস্ট প্লাস্টিক প্রোটোটাইপের উপর প্রয়োগ করা যেতে পারে।
ভ্যাকুয়াম কাস্টিং-এর মাধ্যমে সর্বনিম্ন কতটুকু সহনশীলতা অর্জন করা সম্ভব?
আমাদের সর্বনিম্ন সহনশীলতা প্রায় ±০.১ মিমি। তবে, প্রতিটি প্রকল্পের নির্দিষ্ট পরিস্থিতি ভিন্ন, এবং এ বিষয়ে আমাদের আপনার সাথে বিস্তারিত আলোচনা করতে হবে।
আমার ভ্যাকুয়াম কাস্টিং প্রকল্পে নোবেল কীভাবে সহায়তা করতে পারে?
নোবেল প্রোটোটাইপিং থেকে শুরু করে স্বল্প-পরিমাণ উৎপাদন পর্যন্ত নির্ভরযোগ্য কাস্টম ভ্যাকুয়াম কাস্টিং পরিষেবা প্রদান করে, যা আপনার নির্দিষ্ট প্রকল্পের চাহিদা মেটাতে উচ্চ নির্ভুলতা, দ্রুত কাজ সম্পন্নকরণ এবং উপযোগী সমাধান নিশ্চিত করে। তাদের দল উন্নত প্রযুক্তি ব্যবহার করে এবং বিভিন্ন ধরনের প্রয়োগের জন্য নানা প্রকার উপকরণ সরবরাহ করে।
NOBLE-এর সর্বনিম্ন অর্ডার পরিমাণ কত?
যেহেতু অনেক প্রকল্পে দ্রুত প্রোটোটাইপিংয়ের প্রয়োজন হয়, তাই আমাদের সর্বনিম্ন অর্ডারের পরিমাণ হলো ১টি। তবে, অর্ডারের পরিমাণ বাড়ার সাথে সাথে আমাদের ছাড়ের পরিমাণও বৃদ্ধি পায়।







