
প্লাস্টিকের ইনজেকশন ছাঁচনির্মাণ?
প্লাস্টিক ইনজেকশন মোল্ডিং শিল্প উৎপাদনে বহুল ব্যবহৃত একটি উৎপাদন প্রক্রিয়া। এর মূল নীতিতে পূর্ব-পরিকল্পিত একটি ছাঁচের গহ্বরে গলিত উপাদান প্রবেশ করানো হয়, যেখানে উপাদানটি ঠান্ডা হয়ে কঠিন আকার ধারণ করে যন্ত্রাংশটির কাঙ্ক্ষিত আকৃতি তৈরি করে। এই প্রক্রিয়ার উপাদান অভিযোজন ক্ষমতা অত্যন্ত বেশি; এটি কেবল সবচেয়ে সাধারণ থার্মোপ্লাস্টিক প্লাস্টিক এবং থার্মোসেটিং পলিমারের জন্যই উপযুক্ত নয়, বরং ধাতু (যে ক্ষেত্রে এই প্রক্রিয়াকে ডাই কাস্টিং বলা হয়), কাচ, ইলাস্টোমার এবং এমনকি ক্যান্ডির মতো বিভিন্ন উপাদান উৎপাদনেও প্রয়োগযোগ্য। সম্পূর্ণ প্রক্রিয়াটি শুরু হয় একটি উত্তপ্ত ব্যারেলে কাঁচামাল প্রবেশ করানোর মাধ্যমে, যেখানে একটি স্ক্রু অগারের মিশ্রণ ক্রিয়ার মাধ্যমে সেগুলোকে সুষমভাবে গলানো হয়। এরপর গলিত উপাদানটি উচ্চ চাপে ছাঁচের গহ্বরে প্রবেশ করানো হয় এবং ঠান্ডা ও কঠিন হওয়ার পর, উৎপাদিত পণ্যটি ছাঁচের গহ্বরের অনুরূপ হয়। প্রকৃত উৎপাদনে, ছাঁচ তৈরি একটি অত্যন্ত গুরুত্বপূর্ণ ধাপ। সাধারণত, পেশাদার ছাঁচ নির্মাতারা শিল্প ডিজাইনার বা প্রকৌশলীদের নকশার উপর ভিত্তি করে ইস্পাত বা অ্যালুমিনিয়ামের মতো ধাতব উপাদান ব্যবহার করে ছাঁচ তৈরি করেন, যা নিশ্চিত করে যে ছাঁচগুলো যন্ত্রাংশের প্রয়োজনীয় বৈশিষ্ট্যগুলোকে নির্ভুলভাবে প্রতিলিপি করতে পারে। ইনজেকশন মোল্ডিং প্রযুক্তির প্রয়োগের পরিধি অত্যন্ত বিস্তৃত, যা ক্ষুদ্র ইলেকট্রনিক যন্ত্রাংশ থেকে শুরু করে গাড়ির বড় বডি প্যানেল পর্যন্ত সবকিছুর দক্ষ উৎপাদন সম্ভব করে তোলে। সাম্প্রতিক বছরগুলোতে, থ্রিডি প্রিন্টিং প্রযুক্তির অগ্রগতির সাথে সাথে , সাধারণ ইনজেকশন মোল্ড তৈরিতে নতুন ধরনের ফটোপলিমার উপাদান ব্যবহার করা হচ্ছে । এই উপাদানগুলো বিশেষ নিম্ন-তাপমাত্রার থার্মোপ্লাস্টিক বৈশিষ্ট্য প্রদর্শন করে, যা ইনজেকশন মোল্ডিং প্রক্রিয়ার সময় এদেরকে গলে যাওয়া থেকে রক্ষা করে, ফলে দ্রুত প্রোটোটাইপিং এবং স্বল্প-পরিমাণে উৎপাদনের জন্য নতুন প্রযুক্তিগত সমাধান প্রদান করে ।
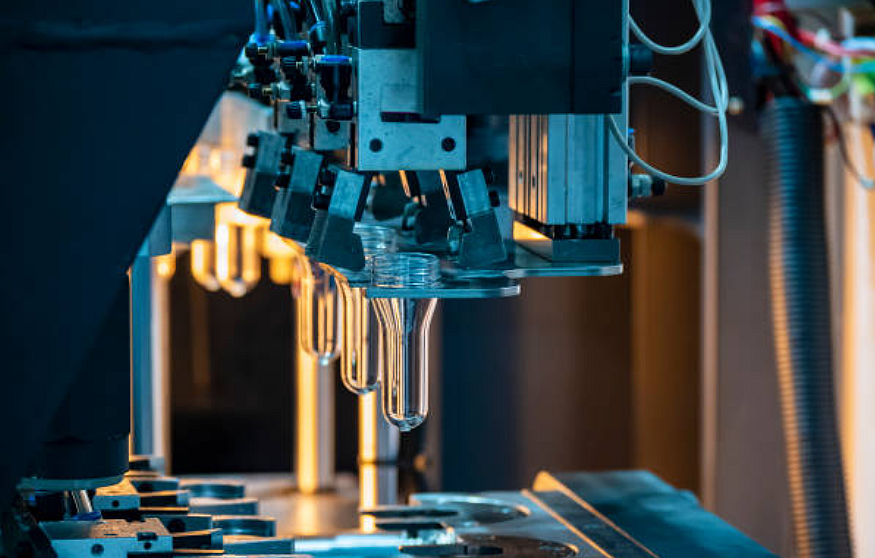
কিভাবে প্লাস্টিকের ইনজেকশন ছাঁচনির্মাণ কাজ?
ধাপ ১: কাঁচামাল প্রস্তুতি এবং তাপ দেওয়া/গলানো
প্লাস্টিক ইনজেকশন মোল্ডিং একটি অত্যন্ত দক্ষ এবং নির্ভুল প্লাস্টিক মেশিনিং কৌশল, যার সম্পূর্ণ কার্যপ্রবাহে একাধিক গুরুত্বপূর্ণ ধাপের নির্বিঘ্ন সমন্বয় জড়িত। সম্পূর্ণ উৎপাদন প্রক্রিয়াটি কাঁচামালের প্রাক-প্রক্রিয়াকরণের মাধ্যমে শুরু হয়, যেখানে প্লাস্টিকের দানা বা গুঁড়োকে প্রথমে কঠোরভাবে শুকানো হয় যাতে উপাদানে উপস্থিত যেকোনো আর্দ্রতা দূর করা যায়। এই ধাপটি অত্যন্ত গুরুত্বপূর্ণ কারণ উচ্চ তাপমাত্রায় অবশিষ্ট আর্দ্রতা বাষ্পীভূত হতে পারে, যা চূড়ান্ত পণ্যে বুদবুদ বা পৃষ্ঠের ত্রুটির কারণ হতে পারে। শুকনো কাঁচামাল ইনজেকশন মোল্ডিং মেশিনের হপারে প্রবেশ করানো হয় এবং মাধ্যাকর্ষণের প্রভাবে উত্তপ্ত ব্যারেলে প্রবেশ করে। ব্যারেলটি একটি বিশেষভাবে ডিজাইন করা ঘূর্ণায়মান স্ক্রু দিয়ে সজ্জিত থাকে, যা কেবল উপাদান পরিবহনই করে না, বরং এর অনন্য জ্যামিতিক কাঠামোর মাধ্যমে শক্তিশালী শিয়ার বল এবং মিশ্রণ প্রভাবও তৈরি করে। হিটিং সিস্টেমটি প্লাস্টিকের গলনাঙ্কের পরিসরের মধ্যে ব্যারেলের তাপমাত্রা নির্ভুলভাবে নিয়ন্ত্রণ করে, যা সাধারণত গ্রেডিয়েন্ট হিটিংয়ের জন্য একাধিক তাপমাত্রা অঞ্চলে বিভক্ত থাকে, যা প্লাস্টিকের অভিন্ন উত্তাপ এবং ধীরে ধীরে গলন নিশ্চিত করে। স্ক্রু-এর ঘূর্ণনশীল অগ্রগতির অধীনে, কঠিন প্লাস্টিকের দানাগুলো কাঁচের মতো অবস্থা থেকে উচ্চ স্থিতিস্থাপক অবস্থায় এবং অবশেষে সান্দ্র প্রবাহ অবস্থায় রূপান্তরিত হয়, যা ভালো প্রবাহযোগ্যতা সম্পন্ন একটি গলিত পদার্থ তৈরি করে। এই প্লাস্টিকাইজেশন প্রক্রিয়ার জন্য তাপমাত্রা, চাপ এবং স্ক্রু স্পিডের মতো প্যারামিটারগুলোর সুনির্দিষ্ট নিয়ন্ত্রণ প্রয়োজন।
ধাপ ২: থার্মোপ্লাস্টিক প্লাস্টিক সরবরাহ এবং গলানো
ইনজেকশন মোল্ডিং প্রক্রিয়ার প্লাস্টিক ইনজেকশন মোল্ডিং পর্যায়টি পুরো প্রক্রিয়ার সবচেয়ে গুরুত্বপূর্ণ ধাপগুলোর মধ্যে একটি, যা চূড়ান্ত পণ্যের মোল্ডিং গুণমান এবং মাত্রিক নির্ভুলতা সরাসরি নির্ধারণ করে। ব্যারেলের মধ্যে প্লাস্টিকের কাঁচামাল সম্পূর্ণরূপে গলে যাওয়ার পর, ইনজেকশন মোল্ডিং মেশিন উচ্চ-চাপ ইনজেকশন পর্যায়ে প্রবেশ করে। এই পর্যায়ে, হাইড্রোলিক সিস্টেম একটি সুনির্দিষ্টভাবে নিয়ন্ত্রিত গতি এবং চাপে স্ক্রু-কে সামনে চালিত করে, যা স্ক্রু-এর সামনের প্রান্তে সঞ্চিত গলিত প্লাস্টিককে নজলের মাধ্যমে বন্ধ মোল্ড ক্যাভিটিতে ইনজেক্ট করে। এই ইনজেকশন প্রক্রিয়াটি অবশ্যই অত্যন্ত উচ্চ চাপে সম্পন্ন করতে হয়, যা সাধারণত কয়েক দশ থেকে কয়েক শত মেগাপ্যাসকেল পর্যন্ত হয়ে থাকে, যাতে সান্দ্র গলিত পদার্থটি দ্রুত মোল্ডের প্রতিটি কোণ পূরণ করতে পারে। মোল্ডের সিস্টেমটি সতর্কতার সাথে ডিজাইন করা হয়, যার মধ্যে প্রধান রানার, রানার এবং গেটের মতো কাঠামো অন্তর্ভুক্ত থাকে, যা সম্মিলিতভাবে গলিত পদার্থের প্রবাহকে পরিচালিত করে এবং পূরণের প্রক্রিয়া নিয়ন্ত্রণ করে। পূরণের প্রক্রিয়া চলাকালীন, গলিত পদার্থের অগ্রভাগের তাপমাত্রা, চাপ এবং প্রবাহের হার কঠোরভাবে পর্যবেক্ষণ করতে হয়, কারণ যেকোনো ওঠানামার ফলে শর্ট শট, ফ্ল্যাশ বা ওয়েল্ড লাইনের মতো ত্রুটি দেখা দিতে পারে।
ধাপ ৩: চাপ ধরে রাখা
ইনজেকশন মোল্ডিং প্রক্রিয়ায়, পণ্যের গুণমান নিশ্চিত করার জন্য হোল্ডিং প্রেসার পর্যায়টি একটি অত্যন্ত গুরুত্বপূর্ণ ধাপ, যা চূড়ান্ত পণ্যের মাত্রিক নির্ভুলতা, যান্ত্রিক বৈশিষ্ট্য এবং পৃষ্ঠের গুণমানকে সরাসরি প্রভাবিত করে। গলিত প্লাস্টিক যখন মোল্ড ক্যাভিটি পূর্ণ করে ফেলে, তখন সিস্টেমটি অবিলম্বে হোল্ডিং প্রেসার পর্যায়ে চলে যায়। এই পর্যায়ে, ইনজেকশন মোল্ডিং মেশিনটি সেই গলিত প্লাস্টিকের উপর একটি নির্দিষ্ট চাপ প্রয়োগ করতে থাকে যা তখনও পুরোপুরি জমাট বাঁধেনি। এই পর্যায়ের প্রধান কাজ হলো শীতলীকরণের সময় ঘটা আয়তন সংকোচনের ক্ষতিপূরণ করা, যার ফলে উপাদানের সংকোচনের কারণে সৃষ্ট মাত্রিক বিচ্যুতি, পৃষ্ঠের অবনমন বা অভ্যন্তরীণ শূন্যস্থানের মতো ত্রুটি প্রতিরোধ করা যায়। হোল্ডিং প্রেসার প্রক্রিয়ার জন্য তিনটি মূল প্যারামিটারের সুনির্দিষ্ট নিয়ন্ত্রণ প্রয়োজন: হোল্ডিং প্রেসার, হোল্ডিং টাইম এবং হোল্ডিং প্রেসার কার্ভ। সাধারণত, হোল্ডিং প্রেসার ইনজেকশন প্রেসারের ৩০%-৮০% এ সেট করা হয়, যার নির্দিষ্ট মান উপাদানের বৈশিষ্ট্য, পণ্যের গঠন এবং প্রক্রিয়ার প্রয়োজনীয়তার উপর ভিত্তি করে অপ্টিমাইজ করা হয়। হোল্ডিং টাইম পণ্যের দেয়ালের পুরুত্ব এবং শীতলীকরণের হারের উপর নির্ভর করে এবং সাধারণত গেটের প্লাস্টিক পুরোপুরি জমাট না বাঁধা পর্যন্ত চলতে থাকে।
ধাপ ৪: ধরে রাখা এবং ঠান্ডা করার সময়
ইনজেকশন মোল্ডিং প্রক্রিয়ায়, উৎপাদন দক্ষতা এবং পণ্যের গুণমান নির্ধারণে শীতলীকরণ পর্যায় একটি অত্যন্ত গুরুত্বপূর্ণ বিষয়। হোল্ডিং প্রেসার পর্যায় শেষ হওয়ার পর, ছাঁচের ভেতরের গলিত প্লাস্টিক একটি নিয়ন্ত্রিত শীতলীকরণ প্রক্রিয়ায় প্রবেশ করে, যা ততক্ষণ চলতে থাকে যতক্ষণ না অংশটি নিরাপদে ছাঁচমুক্ত হওয়ার জন্য পর্যাপ্ত কাঠামোগত শক্তি এবং মাত্রিক স্থিতিশীলতা অর্জন করে। শীতলীকরণ প্রক্রিয়াটি কেবল স্বাভাবিক তাপ নির্গমন নয়, বরং এটি একটি সুনির্দিষ্টভাবে নিয়ন্ত্রিত তাপ বিনিময় প্রক্রিয়া। ছাঁচটি একটি জটিল শীতলীকরণ চ্যানেল সিস্টেম দ্বারা সজ্জিত থাকে, যা প্লাস্টিক কঠিনীভবনের সময় নির্গত তাপ দ্রুত অপসারণ করার জন্য সঞ্চালনশীল শীতলীকরণ মাধ্যম (সাধারণত জল বা তেল) ব্যবহার করে। শীতলীকরণ সিস্টেমের নকশা অবশ্যই বৈজ্ঞানিকভাবে সঠিক হতে হবে, যা একদিকে যেমন শীতলীকরণের দক্ষতা নিশ্চিত করে, তেমনি অন্যদিকে কোনো স্থানে অতিরিক্ত শীতলীকরণের কারণে সৃষ্ট অভ্যন্তরীণ পীড়ন বা বিকৃতিও এড়িয়ে চলে। শীতলীকরণের সময়কাল প্লাস্টিক উপাদানের তাপীয় বৈশিষ্ট্য, পণ্যের দেয়ালের পুরুত্ব, ছাঁচের তাপমাত্রা এবং শীতলীকরণ সিস্টেমের দক্ষতাসহ একাধিক বিষয়ের উপর নির্ভর করে। পিপি (PP) এবং পিই (PE)-এর মতো ক্রিস্টালাইন প্লাস্টিকের ক্ষেত্রে, পণ্যের কার্যকারিতার উপর ক্রিস্টালিনতার প্রভাবও বিবেচনা করতে হয়, যা শীতলীকরণের হার নিয়ন্ত্রণকে বিশেষভাবে গুরুত্বপূর্ণ করে তোলে।
ধাপ ৫: নির্গমন এবং সমাপ্তি প্রক্রিয়া
ইনজেকশন মোল্ডিংয়ের চূড়ান্ত গুরুত্বপূর্ণ পর্যায় হলো মোল্ড খোলা এবং পার্ট অপসারণের পর্যায়, যা সম্পূর্ণ ইনজেকশন মোল্ডিং চক্রের সমাপ্তি নির্দেশ করে। একবার পার্টটি মোল্ড ক্যাভিটির মধ্যে যথেষ্ট ঠান্ডা হয়ে কাঙ্ক্ষিত কাঠিন্যে পৌঁছালে, ইনজেকশন মোল্ডিং মেশিনের ক্ল্যাম্পিং সিস্টেম কাজ শুরু করে। প্রথমে, এটি উচ্চ-চাপ ক্ল্যাম্পিং মোড থেকে নিম্ন-চাপ সুরক্ষা মোডে রূপান্তরিত হয়, তারপর পূর্ব-নির্ধারিত প্রোগ্রাম অনুযায়ী মোল্ডটি পারটিং লাইন বরাবর মসৃণভাবে খোলে। মোল্ড খোলার ক্রম এবং গতি অবশ্যই নির্ভুলভাবে নিয়ন্ত্রণ করতে হবে, সাধারণত একটি তিন-পর্যায়ের খোলার কার্ভ (ধীর-দ্রুত-ধীর) ব্যবহার করে, যাতে হঠাৎ বিচ্ছিন্ন হওয়ার কারণে পার্টের ক্ষতি বা মোল্ডের আঘাত এড়িয়ে কার্যকরভাবে মোল্ড খোলা নিশ্চিত করা যায়। মোল্ড সম্পূর্ণরূপে খোলার পর, চলমান মোল্ডের দিকে স্থাপিত ইজেকশন সিস্টেম কাজ শুরু করে। ইজেক্টর পিন, ইজেক্টর প্লেট বা নিউম্যাটিক ভালভের মতো ইজেকশন ব্যবস্থাগুলো হাইড্রোলিক বা যান্ত্রিক ড্রাইভের অধীনে মসৃণভাবে চলে মোল্ড ক্যাভিটি থেকে ঢালাই করা পার্টটিকে আলাদা করে। ইজেকশন চিহ্ন বা বিকৃতির মতো ত্রুটি ছাড়াই পণ্যের সম্পূর্ণ ডিমোল্ডিং নিশ্চিত করার জন্য ইজেকশন প্রক্রিয়ায় ইজেকশনের গতি, স্ট্রোক এবং ইজেকশন ফ্রিকোয়েন্সি নিয়ন্ত্রণে বিশেষ মনোযোগ প্রয়োজন। জটিল গঠনযুক্ত পণ্যের ক্ষেত্রে বিশেষ ডিমোল্ডিং পদ্ধতি, যেমন একাধিক ইজেকশন মেকানিজমের পর্যায়ক্রমিক পরিচালনা অথবা রোটেশনাল ডিমোল্ডিংয়ের প্রয়োজন হতে পারে।
প্লাস্টিক ইনজেকশন মোল্ডিংয়ের প্রয়োগগুলো কী কী?
1. স্বয়ংচালিত শিল্প
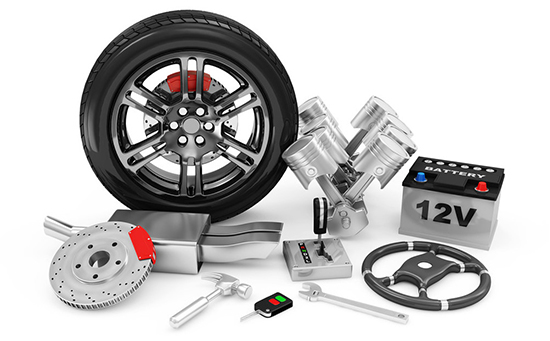
অটোমোটিভ উৎপাদন খাতে প্লাস্টিক ইনজেকশন মোল্ডিং একটি অত্যন্ত গুরুত্বপূর্ণ ভূমিকা পালন করে , যার আওতায় গাড়ির অভ্যন্তর থেকে বাহ্যিক এবং কার্যকরী থেকে আলংকারিক অংশ পর্যন্ত বিভিন্ন উপাদানের উৎপাদন অন্তর্ভুক্ত। অটোমোটিভ ইন্টেরিয়র সিস্টেম খাতে, ইনজেকশন মোল্ডিং প্রযুক্তি ব্যাপকভাবে ব্যবহৃত হয় এক-টুকরো ইন্সট্রুমেন্ট প্যানেল, ডোর ট্রিম প্যানেল, সেন্টার কনসোল প্যানেল, সিট আর্মরেস্ট এবং বিভিন্ন স্টোরেজ কম্পার্টমেন্ট তৈরি করার জন্য। এই উপাদানগুলোকে কেবল কঠোর মাত্রিক নির্ভুলতার প্রয়োজনীয়তাই পূরণ করতে হয় না, বরং চমৎকার স্পর্শানুভূতি এবং নান্দনিকভাবে মনোরম পৃষ্ঠতলের গঠনও প্রয়োজন। ইনজেকশন মোল্ডিং, পেইন্টিং, স্কিন কোটিং বা আইএমডি (ইন-মোল্ড ডেকোরেশন)-এর মতো পরবর্তী প্রক্রিয়াগুলোর সাথে মিলিত হয়ে, এই প্রয়োজনীয়তাগুলো নিখুঁতভাবে পূরণ করতে পারে। অটোমোটিভ এক্সটেরিয়র ক্ষেত্রে, বাম্পার সিস্টেম, হুইল আর্চ ট্রিম স্ট্রিপ এবং গ্রিল অ্যাসেম্বলির মতো ইনজেকশন-মোল্ডেড উপাদানগুলোতে কেবল জটিল ত্রিমাত্রিক আকৃতিই থাকে না, বরং এগুলো অভিঘাত প্রতিরোধ এবং আবহাওয়া প্রতিরোধের মতো বিশেষ কার্যক্ষমতার প্রয়োজনীয়তাও পূরণ করে।
2. মেডিকেল ডিভাইস
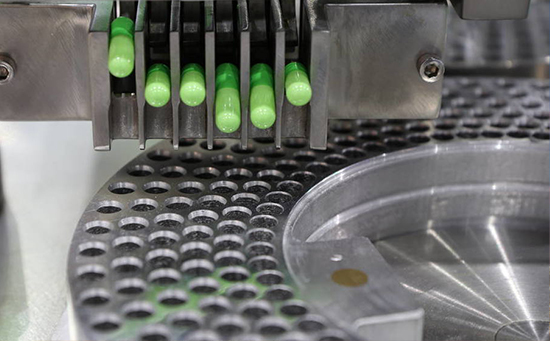
চিকিৎসা সরঞ্জাম উৎপাদনে প্লাস্টিক ইনজেকশন মোল্ডিং প্রযুক্তি একটি অপরিহার্য ভূমিকা পালন করে , যার প্রয়োগ সাধারণ চিকিৎসা সামগ্রী থেকে শুরু করে উচ্চমানের সূক্ষ্ম যন্ত্রপাতি পর্যন্ত বিস্তৃত। একবার ব্যবহারযোগ্য চিকিৎসা সামগ্রীর ক্ষেত্রে, ইনজেকশন মোল্ডিং প্রক্রিয়া ব্যবহার করে বিভিন্ন জীবাণুমুক্ত সিরিঞ্জের উপাদান, আইভি কানেক্টর ফিটিংস, ভ্যাকুয়াম রক্ত সংগ্রহের টিউব, ভাইরাল স্যাম্পলিং টিউব এবং অন্যান্য একবার ব্যবহারযোগ্য চিকিৎসা সরঞ্জাম ব্যাপকভাবে উৎপাদন করা হয়। এই পণ্যগুলির ক্ষেত্রে মাত্রিক নির্ভুলতা, পৃষ্ঠতলের মসৃণতা এবং সিলিং কার্যকারিতার জন্য কঠোর প্রয়োজনীয়তা রয়েছে। ইন ভিট্রো ডায়াগনস্টিকসের ক্ষেত্রে, নির্ভুলভাবে ইনজেকশন-মোল্ডেড মাইক্রোফ্লুইডিক চিপ, রিএজেন্ট কিট হাউজিং এবং টেস্ট কার্ড সাবস্ট্রেট আধুনিক মলিকুলার ডায়াগনস্টিকস এবং পয়েন্ট-অফ-কেয়ার টেস্টিং (POCT)-এর জন্য নির্ভরযোগ্য প্রযুক্তিগত সহায়তা প্রদান করে। অস্ত্রোপচারের যন্ত্রপাতির ক্ষেত্রে, ইনজেকশন মোল্ডিং প্রযুক্তি ব্যবহার করে ল্যাপারোস্কোপিক যন্ত্রের হ্যান্ডেল, হিমোস্ট্যাট উপাদান, অস্ত্রোপচারের সেলাই ডিভাইস এবং অন্যান্য পণ্য তৈরি করা হয়।
3. ইলেকট্রনিক্স এবং বৈদ্যুতিক যন্ত্রপাতি
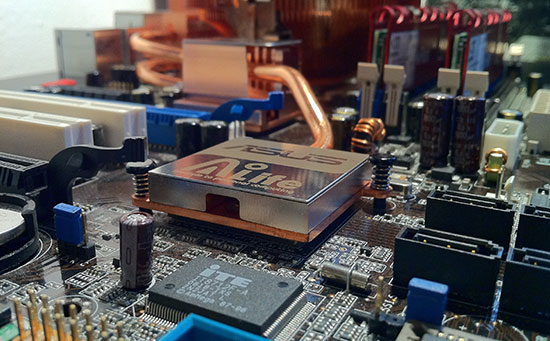
ইলেকট্রনিক্স এবং বৈদ্যুতিক সরঞ্জাম উৎপাদন শিল্পে প্লাস্টিক ইনজেকশন মোল্ডিং প্রযুক্তি একটি অত্যন্ত গুরুত্বপূর্ণ ভূমিকা পালন করে, এবং বিভিন্ন ইলেকট্রনিক পণ্যের সরবরাহ শৃঙ্খলের প্রায় প্রতিটি পর্যায়ে এর প্রয়োগ বিস্তৃত। ভোক্তা ইলেকট্রনিক্স খাতে, স্মার্টফোনের কেসিং, ল্যাপটপের কাঠামোগত উপাদান, স্মার্টওয়াচের কেস এবং অন্যান্য পণ্য উৎপাদনে ইনজেকশন মোল্ডিং প্রক্রিয়া ব্যাপকভাবে ব্যবহৃত হয়। এই পণ্যগুলির জন্য কেবল অত্যন্ত উচ্চ মাত্রিক নির্ভুলতা এবং পৃষ্ঠতলের উন্নত মানের প্রয়োজন হয় না, বরং এগুলিকে হালকা ওজন, পাতলা গড়ন এবং এক-টুকরো গঠনের মতো আধুনিক নকশার চাহিদাও পূরণ করতে হয়। ইলেকট্রনিক কানেক্টর হলো ইনজেকশন মোল্ডিংয়ের আরেকটি গুরুত্বপূর্ণ প্রয়োগক্ষেত্র, যার মধ্যে ইউএসবি পোর্ট, টাইপ-সি কানেক্টর এবং বোর্ড-টু-বোর্ড কানেক্টরের মতো সূক্ষ্ম উপাদান অন্তর্ভুক্ত। এই পণ্যগুলির মাত্রিক স্থিতিশীলতা এবং ইনসুলেশন কর্মক্ষমতার জন্য অত্যন্ত কঠোর প্রয়োজনীয়তা রয়েছে, যেখানে টলারেন্স প্রায়শই ±০.০২ মিমি-এর মধ্যে নিয়ন্ত্রিত থাকে। গৃহস্থালীর সরঞ্জামের ক্ষেত্রে, ইনজেকশন মোল্ডিংয়ের মাধ্যমে তৈরি এয়ার কন্ডিশনার প্যানেল, ওয়াশিং মেশিন কন্ট্রোল প্যানেল এবং রেফ্রিজারেটরের দরজার হাতলের মতো উপাদানগুলিকে কেবল কাঠামোগত শক্তির প্রয়োজনীয়তাই পূরণ করতে হয় না, বরং চমৎকার আবহাওয়া প্রতিরোধ ক্ষমতা এবং অগ্নি-প্রতিরোধী বৈশিষ্ট্যও ধারণ করতে হয়।
প্লাস্টিক ইনজেকশন ছাঁচনির্মাণের সুবিধা
১. উচ্চ গঠন দক্ষতা
প্লাস্টিক ইনজেকশন মোল্ডিং তার অসাধারণ উৎপাদন দক্ষতার জন্য উৎপাদন জগতে একটি স্বতন্ত্র স্থান অধিকার করে আছে। এই প্রক্রিয়াটি একটি সম্পূর্ণ স্বয়ংক্রিয় উৎপাদন প্রবাহ ব্যবহার করে, যা কাঁচামাল সরবরাহ থেকে শুরু করে তৈরি পণ্য উৎপাদন পর্যন্ত অবিচ্ছিন্ন ও নিরবচ্ছিন্ন কার্যক্রম নিশ্চিত করে। পণ্যের আকার এবং জটিলতার উপর নির্ভর করে, একটি সাধারণ ইনজেকশন মোল্ডিং চক্র সাধারণত ১৫ থেকে ১২০ সেকেন্ড পর্যন্ত হয়ে থাকে। আধুনিক উচ্চ-গতির ইনজেকশন মোল্ডিং মেশিনগুলো প্রতি মিনিটে শত শত মোল্ডিং চক্র সম্পন্ন করতে পারে, যা এগুলোকে বৃহৎ পরিসরে উৎপাদনের জন্য বিশেষভাবে উপযুক্ত করে তোলে। প্রচলিত মেশিনিং বা ম্যানুয়াল মোল্ডিংয়ের তুলনায়, ইনজেকশন মোল্ডিং ৯০% এরও বেশি উৎপাদন সময় বাঁচাতে পারে। এছাড়াও, মাল্টি-ক্যাভিটি মোল্ড প্রযুক্তির প্রয়োগ একটিমাত্র ইনজেকশনে একই সাথে কয়েক ডজন অভিন্ন পণ্য মোল্ডিং করতে সক্ষম করে, যা প্রতি একক সময়ে উৎপাদন আরও বাড়িয়ে তোলে। এই অত্যন্ত দক্ষ উৎপাদন পদ্ধতি প্রতি ইউনিটের উৎপাদন খরচ উল্লেখযোগ্যভাবে কমিয়ে দেয়, যা বৃহৎ পরিসরের শিল্প উৎপাদনের জন্য একটি আদর্শ সমাধান প্রদান করে।
২. উচ্চ নির্ভুলতা এবং ভালো পুনরাবৃত্তিযোগ্যতা
প্লাস্টিক ইনজেকশন মোল্ডিং প্রক্রিয়ার মাত্রিক নির্ভুলতা এবং পণ্যের সামঞ্জস্যের ক্ষেত্রে অসামান্য সুবিধা রয়েছে। উন্নত ইনজেকশন মোল্ডিং সরঞ্জাম এবং নির্ভুলভাবে তৈরি ছাঁচের সমন্বয়ে ±০.০১ মিমি-এর অতি-উচ্চ মাত্রিক সহনশীলতা অর্জন করা সম্ভব, যা সূক্ষ্ম যন্ত্রাংশের জন্য সবচেয়ে কঠোর প্রয়োজনীয়তা পূরণ করে। ইলেকট্রনিক সংযোগকারী এবং চিকিৎসা যন্ত্রের মতো পণ্যের জন্য এই স্তরের নির্ভুলতা অত্যন্ত গুরুত্বপূর্ণ, কারণ এগুলো মাত্রিক নির্ভুলতার প্রতি অত্যন্ত সংবেদনশীল। পুনরাবৃত্তির ক্ষেত্রে, ইনজেকশন-মোল্ডেড পণ্যগুলোর ব্যাচের মধ্যে পার্থক্য ন্যূনতম থাকে, যেখানে CPK মান সাধারণত ১.৬৭-এর বেশি হয়, যা নিশ্চিত করে যে বৃহৎ-উৎপাদনে প্রতিটি পণ্যের গুণগত বৈশিষ্ট্য অভিন্ন। আধুনিক ইনজেকশন মোল্ডিং মেশিনগুলো ক্লোজড-লুপ কন্ট্রোল সিস্টেম দ্বারা সজ্জিত, যা রিয়েল টাইমে প্রক্রিয়ার প্যারামিটারগুলো পর্যবেক্ষণ ও সমন্বয় করে এবং উৎপাদনের স্থিতিশীলতা আরও নিশ্চিত করে।
৩. প্রযোজ্য উপকরণের বিস্তৃত পরিসর
প্লাস্টিক ইনজেকশন মোল্ডিং প্রক্রিয়ার অসাধারণ উপাদান অভিযোজন ক্ষমতা রয়েছে, যা প্রায় সব ধরনের পলিমার উপাদান প্রক্রিয়াকরণে সক্ষম। থার্মোপ্লাস্টিক প্লাস্টিকের ক্ষেত্রে, পিপি (PP) এবং এবিএস (ABS)-এর মতো সাধারণ-উদ্দেশ্যের প্লাস্টিক থেকে শুরু করে পিসি (PC) এবং পিওএম (POM)-এর মতো ইঞ্জিনিয়ারিং প্লাস্টিক, সেইসাথে পিইইকে (PEEK) এবং পিইআই (PEI)-এর মতো উচ্চ-কার্যক্ষমতাসম্পন্ন প্লাস্টিক পর্যন্ত সবই ইনজেকশন মোল্ডিংয়ের মাধ্যমে প্রক্রিয়াকরণ করা যায়। ফেনোলিক রেজিন এবং ইপোক্সি রেজিনের মতো থার্মোসেটিং প্লাস্টিকগুলোও বিশেষায়িত ইনজেকশন মোল্ডিং প্রক্রিয়ার জন্য উপযুক্ত। এছাড়াও, বিভিন্ন ইলাস্টোমার (টিপিই, টিপিইউ), জৈব-ভিত্তিক প্লাস্টিক এবং বায়োডিগ্রেডেবল উপাদান ইনজেকশন মোল্ডিংয়ে ক্রমবর্ধমানভাবে ব্যবহৃত হচ্ছে। উপাদানের ফর্মুলেশন সামঞ্জস্য করে নির্দিষ্ট বৈশিষ্ট্যযুক্ত পণ্য উৎপাদন করা যায়, যেমন অগ্নি-প্রতিরোধী গ্রেড, ইউভি-প্রতিরোধী গ্রেড, পরিবাহী গ্রেড বা ইলেক্ট্রোম্যাগনেটিক শিল্ডিং গ্রেড।
এর অসুবিধাগুলি প্লাস্টিক ইনজেকশন ছাঁচনির্মাণ
১. ছত্রাকের উচ্চ খরচ
প্লাস্টিক ইনজেকশন মোল্ডিং প্রক্রিয়ায় মোল্ড বিনিয়োগের ক্ষেত্রে উল্লেখযোগ্য অর্থনৈতিক প্রতিবন্ধকতা রয়েছে। মাঝারি ধরনের জটিল এক সেট ইনজেকশন মোল্ডের উৎপাদন খরচে সাধারণত ৫০,০০০ থেকে ৫,০০,০০০ ইউয়ান বিনিয়োগের প্রয়োজন হয়, যেখানে উচ্চ-নির্ভুল বা মাল্টি-ক্যাভিটি মোল্ডের দাম কয়েক মিলিয়ন ইউয়ান পর্যন্ত হতে পারে। মোল্ড তৈরির প্রক্রিয়ায় একাধিক ধাপ জড়িত, যেমন সূক্ষ্ম যান্ত্রিক প্রক্রিয়াকরণ, তাপীয় প্রক্রিয়াকরণ এবং পৃষ্ঠতল প্রক্রিয়াকরণ, এবং নকশা থেকে সরবরাহ পর্যন্ত এর উৎপাদন চক্র ৪ থেকে ১২ সপ্তাহ। এই উচ্চ প্রাথমিক বিনিয়োগের কারণে ইনজেকশন মোল্ডিংয়ের অর্থনৈতিক কার্যকারিতা কেবল বৃহৎ-মাপের উৎপাদনেই (সাধারণত ৫,০০০ ইউনিট বা তার বেশি প্রয়োজন হয়) সম্পূর্ণরূপে বাস্তবায়িত হয়। পণ্য উন্নয়নের প্রাথমিক পর্যায়ে প্রোটোটাইপ যাচাইকরণ বা ছোট আকারের পরীক্ষামূলক উৎপাদনের জন্য, থ্রিডি প্রিন্টিং বা সিলিকন মোল্ডের মতো বিকল্প প্রক্রিয়াগুলো আরও বেশি খরচ-সাশ্রয়ী হতে পারে। এছাড়াও, মোল্ডের রক্ষণাবেক্ষণ এবং সংরক্ষণের জন্য চলমান বিনিয়োগের প্রয়োজন হয়, যা মালিকানার মোট খরচ আরও বাড়িয়ে দেয়।
২. অনমনীয় নকশা পরিবর্তন
পণ্যের নকশা পরিবর্তনের ক্ষেত্রে প্লাস্টিক ইনজেকশন মোল্ডিং বেশ অনমনীয়। ইস্পাতের তৈরি সূক্ষ্ম যন্ত্র হওয়ায়, একবার তৈরি হয়ে গেলে ছাঁচে বড় ধরনের পরিবর্তন আনা কঠিন। এমনকি সাধারণ মাত্রাগত সমন্বয়ের জন্যও কোর বা ক্যাভিটি পুনরায় মেশিনিং করার প্রয়োজন হতে পারে, অন্যদিকে কাঠামোগত নকশার পরিবর্তনের জন্য প্রায়শই বিদ্যমান ছাঁচটি বাতিল করে নতুন একটি তৈরি করতে হয়। এই ধরনের পরিবর্তনের ফলে শুধু অতিরিক্ত মেশিনিং খরচই (সাধারণত মূল ছাঁচের খরচের ৩০%-৭০%) হয় না, বরং ২-৪ সপ্তাহের উৎপাদন বিলম্বও ঘটে। পণ্য উন্নয়নের বিভিন্ন পর্যায়ে, এই অনমনীয়তা কোম্পানিগুলোকে ছাঁচ তৈরির আগেই সমস্ত নকশা যাচাইকরণ সম্পন্ন করতে বাধ্য করে, যা প্রাথমিক পর্যায়ের উন্নয়নের ঝুঁকি ও খরচ বাড়িয়ে দেয়।
৩. ছাঁচের সীমাবদ্ধতার কারণে পণ্যের মাত্রা সীমিত।
প্লাস্টিক ইনজেকশন মোল্ডিং প্রক্রিয়ায় পণ্যের আকারের ক্ষেত্রে সহজাতভাবেই কিছু সীমাবদ্ধতা থাকে। যন্ত্রপাতির দৃষ্টিকোণ থেকে, ইনজেকশন মোল্ডিং মেশিনের ক্ল্যাম্পিং ফোর্স এবং মোল্ড ক্যাভিটি স্পেস দ্বারা সর্বোচ্চ মোল্ডিং মাত্রা সীমিত থাকে। বর্তমানে, বাজারে থাকা সবচেয়ে বড় ইনজেকশন মোল্ডিং মেশিনগুলো প্রায় ৪ মিটার দৈর্ঘ্যের পণ্য উৎপাদন করতে পারে; তবে, এই ধরনের যন্ত্রপাতির জন্য বিনিয়োগ এবং পরিচালন ব্যয় অত্যন্ত বেশি। অতি-পাতলা দেয়ালযুক্ত পণ্য (যেমন, যেগুলোর পুরুত্ব ০.৫ মিমি-এর কম) মোল্ডের নির্ভুলতা এবং প্রক্রিয়া নিয়ন্ত্রণের উপর অত্যন্ত উচ্চ চাহিদা তৈরি করে। এই সীমাবদ্ধতাগুলোর কারণে বিশেষ আকারের প্রয়োজনীয়তাযুক্ত নির্দিষ্ট কিছু প্রয়োগের জন্য বিকল্প প্রক্রিয়া অন্বেষণ করা আবশ্যক হয়ে পড়ে। উদাহরণস্বরূপ, বড় আকারের পণ্যের জন্য রোটোমোল্ডিং বা ব্লো মোল্ডিং বেশি উপযুক্ত হতে পারে, অন্যদিকে অতি-সঠিক যন্ত্রাংশের জন্য মাইক্রো-ইনজেকশন মোল্ডিং বা স্ট্যাম্পিংয়ের প্রয়োজন হতে পারে। এছাড়াও, পণ্যের আকার বৃদ্ধি করলে শীতল হওয়ার সময় উল্লেখযোগ্যভাবে বেড়ে যায়, যা সামগ্রিক উৎপাদন দক্ষতার উপর প্রভাব ফেলে।

প্লাস্টিক ইনজেকশন মোল্ডিং সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্লাস্টিক ইনজেকশন মোল্ডিং পদ্ধতিতে যন্ত্রাংশ তৈরি করতে কত সময় লাগে?
প্লাস্টিক ইনজেকশন মোল্ডিং পদ্ধতিতে যন্ত্রাংশ তৈরি করতে প্রয়োজনীয় সময় বিভিন্ন বিষয়ের উপর নির্ভর করে, যার মধ্যে রয়েছে যন্ত্রাংশের আকার, নকশার জটিলতা, উপকরণের ধরন এবং উৎপাদনের পরিমাণ।
ইনজেকশন-মোল্ডেড যন্ত্রাংশের গুণমানকে কোন কোন বিষয় প্রভাবিত করে?
ইনজেকশন মোল্ডেড যন্ত্রাংশের গুণমান প্রধানত মোল্ড ডিজাইন, উপাদান নির্বাচন, প্রসেসিং প্যারামিটার, মেশিনের অবস্থা এবং অপারেটরের দক্ষতার উপর নির্ভর করে। ভালো ডিজাইন, উপযুক্ত উপাদান, নির্ভুল সেটিং এবং ভালোভাবে রক্ষণাবেক্ষণ করা সরঞ্জাম সামঞ্জস্যপূর্ণ ও ত্রুটিমুক্ত যন্ত্রাংশ নিশ্চিত করতে সাহায্য করে।







