
এর ভূমিকা ইনজেকশন ছাঁচনির্মাণ
ইনজেকশন মোল্ডিং হলো প্লাস্টিকের যন্ত্রাংশ তৈরির একটি বহুল ব্যবহৃত পদ্ধতি , বিশেষ করে যখন প্রচুর পরিমাণে যন্ত্রাংশের প্রয়োজন হয়। এই প্রক্রিয়া শুরু হয় গলিত প্লাস্টিককে একটি ছাঁচে প্রবেশ করানোর মাধ্যমে। এটি ঠান্ডা হওয়ার পর যন্ত্রাংশটি প্রস্তুত হয়ে যায়। ফোন থেকে শুরু করে গাড়ির ইনজেকশন মোল্ডেড যন্ত্রাংশ পর্যন্ত সবকিছুর পেছনেই এই প্রক্রিয়াটি ব্যবহৃত হয়। এটি দ্রুত, স্থিতিশীল এবং এতে খুব কম উপাদান নষ্ট হয়।
নিঃসন্দেহে, ইনজেকশন মোল্ডিং দ্রুত এবং নির্ভুল। কিন্তু এটি সবসময় সহজ নয়। তাপমাত্রা, চাপ এবং অন্যান্য খুঁটিনাটি বিষয়ের ওপর কড়া নজর রাখতে হয়। সামান্য একটি ভুলও সবকিছু নষ্ট করে দিতে পারে, যেমন—ত্রুটি সৃষ্টি করা বা ইনজেকশন মোল্ডিং প্রক্রিয়ার গতি কমিয়ে দেওয়া।
এই প্রবন্ধে ইনজেকশন মোল্ডিং-এ প্রায়শই করা হয় এমন বারোটি প্রধান ভুল নিয়ে আলোচনা করা হয়েছে। এই সমস্যাগুলো পণ্যের মান কমিয়ে দিতে পারে, মেশিনের গতি কমিয়ে দিতে পারে এবং আপনার কাজের ধারাকে ব্যাহত করতে পারে। আপনি সবে শুরু করুন বা আপনার বহু বছরের অভিজ্ঞতা থাকুক না কেন, এই ভুলগুলো এড়িয়ে চললে তা আপনাকে কাজ আরও ভালোভাবে চালাতে এবং আরও মজবুত ইনজেকশন মোল্ডেড যন্ত্রাংশ তৈরি করতে সাহায্য করবে।
ইনজেকশন মোল্ডিংয়ের বারোটি নিষিদ্ধ বিষয়
১. ভুল তাপমাত্রা নিয়ন্ত্রণ
যখন ইনজেকশন মোল্ডিং মেশিন বা মোল্ড খুব বেশি গরম বা খুব বেশি ঠান্ডা হয়ে যায়, তখন তৈরি হওয়া অংশটি পুরোপুরি ভুল হতে পারে। আপনি বেঁকে যাওয়া, ভরাট করতে সমস্যা, সঙ্কুচিত হওয়া, বা পৃষ্ঠে দাগের মতো সমস্যা দেখতে পারেন (এটিকে স্প্লে বলা হয়)। যদি তাপমাত্রা সঠিকভাবে নিয়ন্ত্রণ করা না হয়, তবে এটি মাপেরও পরিবর্তন ঘটাতে পারে, যার ফলে অংশটি ঠিকমতো ফিট হয় না বা কাজ করে না।
প্রভাব :
- মাত্রাগত ত্রুটি: ইনজেকশন মোল্ডিংয়ের সময় প্লাস্টিক যদি অসমভাবে ঠান্ডা হয়, তাহলে টুকরোগুলো সঠিক আকারের নাও হতে পারে। এর ফলে পুরো অ্যাসেম্বলিটি নষ্ট হয়ে যেতে পারে।
- পৃষ্ঠের ত্রুটি: উদাহরণস্বরূপ, ছাঁচের মধ্যে উপাদানটি অতিরিক্ত গরম হয়ে গেলে পোড়া দাগ (পৃষ্ঠের উপর কালো হয়ে যাওয়া অংশ) তৈরি হয়, অন্যদিকে ইনজেকশনের সময় আটকে থাকা আর্দ্রতা বা বাতাসের কারণে স্প্লে (মলিন বা ডোরাকাটা ভাব) দেখা দেয়।
- নিম্ন অংশের শক্তি: যদি যন্ত্রাংশটি অসমভাবে ঠান্ডা হয়, তবে এর কিছু অংশ ভালোভাবে জোড়া নাও লাগতে পারে, যার ফলে পুরো জিনিসটি প্রয়োজনের চেয়ে দুর্বল হয়ে পড়তে পারে।
সমাধান :
তাপমাত্রা নিয়ন্ত্রক:
মোল্ড এবং ব্যারেল উভয়ের জন্যই নির্ভরযোগ্য টেম্পারেচার কন্ট্রোলার ব্যবহার করা নিশ্চিত করুন। ভালো মানের কন্ট্রোলারগুলো যেকোনো পরিবর্তনে দ্রুত সাড়া দেয়, যা পুরো ইনজেকশন মোল্ডিং প্রক্রিয়াটিকে সুন্দর ও স্থিতিশীল রাখতে সাহায্য করে।
ছাঁচ তাপ ও শীতলীকরণ ব্যবস্থা:
সুষম তাপমাত্রা বিতরণের জন্য মোল্ডের হিটিং এবং কুলিং সিস্টেম অপ্টিমাইজ করুন। পুরো মোল্ড জুড়ে সামঞ্জস্যপূর্ণ তাপমাত্রা বজায় রাখতে কনফর্মাল কুলিং চ্যানেল এবং হিটার ও চিলারের কৌশলগত স্থান নির্ধারণ ব্যবহার করুন।
নিয়মিত ক্রমাঙ্কন:
যদি ছাঁচের তাপ দেওয়া ও ঠান্ডা করার মধ্যে ভারসাম্য না থাকে, তাহলে তাপমাত্রার তারতম্য ঘটবে যা পুরো অংশটিকেই নষ্ট করে দিতে পারে। সঠিক চ্যানেল এবং হিটারের সতর্ক অবস্থান ছাড়া ত্রুটি প্রায় নিশ্চিত।
তথ্য লগিং:
আপনি যদি নিয়মিত ক্যালিব্রেশন এড়িয়ে যান, তাহলে তাপমাত্রার সামান্য ত্রুটি জমা হতে পারে এবং আপনার ইনজেকশন মোল্ডেড পার্টসগুলো নষ্ট করে দিতে পারে। সামান্য বিচ্যুতিও পুরো ইনজেকশন মোল্ডিং প্রক্রিয়াকে কতটা প্রভাবিত করতে পারে, তা অবমূল্যায়ন করবেন না। আমরা কঠিনভাবে এই শিক্ষা পেয়েছি, যখন সেন্সরের সামান্য বিচ্যুতির কারণে এক ব্যাচ ইনজেকশন মোল্ডেড পার্টস ত্রুটিপূর্ণ হয়ে গিয়েছিল। নিয়মিত ক্যালিব্রেশন চেকের ব্যবস্থা করার পর, তাপমাত্রা সঠিক মাত্রায় স্থির ছিল এবং ত্রুটিগুলোও বন্ধ হয়ে গিয়েছিল।
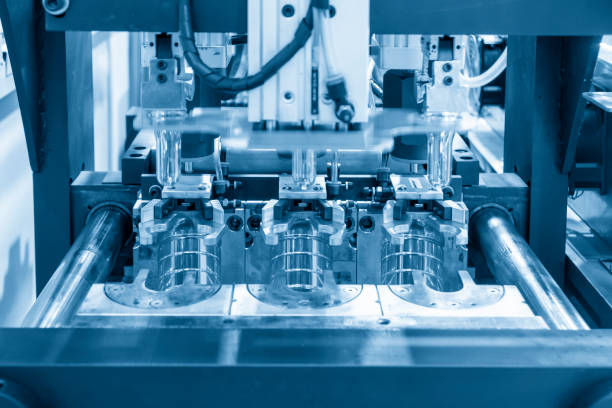
2. অনুচিত ছাঁচ নকশা অথবা রক্ষণাবেক্ষণ
যদি ছাঁচটি সঠিকভাবে ডিজাইন করা না হয় বা ভালোভাবে রক্ষণাবেক্ষণ করা না হয়, তাহলে ময়লা, ক্ষয় বা অসামঞ্জস্যের মতো বিষয়গুলো এর মধ্যে ঢুকে পড়তে পারে। তখনই কিনারায় অতিরিক্ত অংশ, অমসৃণ পৃষ্ঠ এবং ইনজেকশন মোল্ডেড অংশগুলোর মধ্যে সামঞ্জস্যের অভাবের মতো সমস্যাগুলো দেখা যেতে শুরু করে।
প্রভাব :
- যন্ত্রাংশের ত্রুটিযদি যন্ত্রাংশটি বের করার সময় অতিরিক্ত অংশ, অমসৃণ স্থান বা কোনো সমস্যা দেখা যায়, তাহলে সম্ভবত যন্ত্রাংশটি স্পেসিফিকেশনের সাথে মিলছে না এবং এটি হয়তো সাধারণ পরীক্ষাতেও উত্তীর্ণ হতে পারবে না।
- বর্ধিত স্ক্র্যাপ হারছাঁচের রক্ষণাবেক্ষণে অবহেলা করলে সরাসরি বাতিল পণ্যের হার বেড়ে যায়। প্রতিটি ত্রুটিপূর্ণ অংশ আপনার খরচ বাড়ায় এবং অপ্রয়োজনীয় বর্জ্যের স্তূপ তৈরি করে — এটি এমন একটি সমস্যা যা দ্রুত বাড়তে থাকে।
- ছত্রাকের আয়ুষ্কাল হ্রাস পায়ছত্রাকের যত্ন না নিলে এটি দ্রুত নষ্ট হয়ে যাবে। এর মানে হলো আরও বেশি মেরামত, আরও বেশি সময় ধরে কাজ বন্ধ থাকা, এবং সম্ভবত আপনার ইচ্ছার আগেই এটি বদলাতে হবে।
সমাধান :
মোল্ড ডিজাইন পর্যালোচনা : মোল্ড ডিজাইনারের সাথে শুরুতেই এবং ঘন ঘন কথা বলুন। আপনাকে নিশ্চিত করতে হবে যে উপাদানটি মসৃণভাবে প্রবাহিত হচ্ছে এবং শীতলীকরণ ব্যবস্থাটি ভালোভাবে কাজ করছে। একটি সরল প্রবাহ পথ এবং সহজে পৌঁছানো যায় এমন শীতলীকরণ চ্যানেলগুলো আপনার ইনজেকশন মোল্ডেড অংশগুলো যাতে সমানভাবে ঠান্ডা হয় এবং বেঁকে না যায়, তা নিশ্চিত করতে অনেক সাহায্য করে।
নিয়মিত পরিষ্কার ও রক্ষণাবেক্ষণ : আপনার মোল্ডগুলোর জন্য একটি নিয়মিত পরিষ্কার-পরিচ্ছন্নতার রুটিন মেনে চলা ভালো। ধুলো, ময়লা বা আগের ধাপের কোনো অবশিষ্ট উপাদান আছে কিনা তা পরীক্ষা করুন — এই জিনিসগুলো আপনার ইনজেকশন মোল্ডেড অংশগুলোকে নষ্ট করে দিতে পারে। আর জিনিসপত্র যাতে আটকে না যায়, সেজন্য মাঝে মাঝে মোল্ড রিলিজ প্রয়োগ করতে ভুলবেন না।
উচ্চ-মানের উপকরণ : যখন আপনি কঠিন বা উত্তপ্ত প্লাস্টিক নিয়ে কাজ করছেন, তখন নিশ্চিত করুন যে ছাঁচটি শক্তিশালী ও ক্ষয়-প্রতিরোধী উপকরণ দিয়ে তৈরি। উচ্চ-মানের ইস্পাত বা বিশেষ প্রলেপ ব্যবহার করলে ছাঁচটি দীর্ঘস্থায়ী হতে পারে এবং ভবিষ্যতে আপনার ঝামেলা কমাতে পারে।
মোল্ড পরিদর্শন : মোল্ড পরিদর্শন উপেক্ষা করলে যন্ত্রাংশে গুরুতর ত্রুটি দেখা দিতে পারে। কোর এবং ক্যাভিটিতে ফাটল, অসামঞ্জস্য বা ক্ষয়প্রাপ্ত অংশ থাকলে তা পণ্যের গুণগত মানে বড় ধরনের সমস্যা তৈরি করতে পারে এবং কুলিং চ্যানেল বন্ধ হয়ে গেলে পুরো ইনজেকশন মোল্ডিং প্রক্রিয়াটি ব্যাহত হতে পারে। নিয়মিত পরীক্ষা করা অত্যন্ত জরুরি।
৩. পদার্থের অসঙ্গত প্রবাহ
যদি উপাদানটি সমানভাবে প্রবাহিত না হয়, তবে এর কারণ হতে পারে স্ক্রু-এর গতি ঠিক না থাকা, নজল বন্ধ হয়ে যাওয়া, বা উপাদানটি যথেষ্ট পরিমাণে না শুকানো। এমনটা হলে, যন্ত্রাংশটিতে শর্ট শট, বুদবুদ, বা ফাঁকা জায়গার মতো সমস্যা দেখা দিতে পারে।
প্রভাব :
- সংক্ষিপ্ত শট: যখন ছাঁচ পুরোপুরি ভরে না, তখন শর্ট শট ঘটে। এর কারণ হতে পারে কম ইনজেকশন প্রেশার, ছাঁচ যথেষ্ট গরম না হওয়া, অথবা গেটের নকশা এমন হওয়া যা উপাদানকে সঠিকভাবে প্রবাহিত হতে দেয় না।
- শূন্যস্থান: ভয়েড হলো যন্ত্রাংশের ভিতরে থাকা বাতাস বা গ্যাসের ছোট ছোট পকেট, এবং এগুলো সাধারণত তখনই দেখা যায় যখন ছাঁচ থেকে বাতাস বের করার ব্যবস্থা ঠিকমতো করা হয় না বা এটি খুব দ্রুত ঠান্ডা হয়ে যায়। এগুলো সবসময় দৃশ্যমান নাও হতে পারে, কিন্তু এগুলোর কারণে যন্ত্রাংশটি দুর্বল হয়ে পড়ে এবং পরবর্তীতে ফেটে যাওয়ার সম্ভাবনা বেড়ে যায়।
- বুদবুদ: সাধারণত যন্ত্রাংশের পৃষ্ঠে বুদবুদ দেখা যায় এবং ইনজেকশনের সময় বাতাস আটকে যাওয়ার কারণে এটি ঘটে। খুব দ্রুত ইনজেকশন দেওয়া বা পর্যাপ্ত ব্যাক প্রেশার ব্যবহার না করার মতো বিষয়গুলো বাতাসকে ভেতরে ঢুকিয়ে দিতে পারে এবং এই বিরক্তিকর ছোট দাগগুলো তৈরি করতে পারে।
সমাধান :
উপাদানের ধারাবাহিক শুকানো: নাইলন বা ABS-এর মতো উপাদান ইনজেক্ট করার আগে তা সঠিকভাবে শুকিয়ে নেওয়া নিশ্চিত করুন। যদি সেগুলিতে আর্দ্রতা থেকে যায়, তবে সেই জল বাষ্পে পরিণত হয়ে যন্ত্রাংশটিতে বুদবুদ তৈরি করতে পারে। একটি ভালো ডেসিক্যান্ট ড্রায়ার ব্যবহার করলে এক্ষেত্রে সাহায্য হয়।
উপাদান সরবরাহ: মেশিনে উপাদানের প্রবাহ স্থির রাখতে একটি সঠিকভাবে ক্যালিব্রেটেড ফিডার ব্যবহার করুন। এটি সবকিছু সামঞ্জস্যপূর্ণ রাখতে সাহায্য করে এবং অসম সরবরাহের কারণে যন্ত্রাংশের গুণমানে কোনো অস্বাভাবিক পরিবর্তন হয় না।
নজল এবং স্ক্রু-এর রক্ষণাবেক্ষণ: নজল এবং স্ক্রু নিয়মিত পরিষ্কার ও পরীক্ষা করা জরুরি। যদি এগুলো আটকে যায় বা ক্ষয় হতে শুরু করে, তাহলে উপাদান ঠিকমতো প্রবাহিত হবে না, এবং তখনই আপনার ইনজেকশন মোল্ডেড অংশগুলিতে সমস্যা দেখা দিতে শুরু করবে।
- ভুল ইনজেকশন চাপ
আপনার ইনজেকশন প্রেশার ঠিক না থাকলে সমস্যা হবে। অতিরিক্ত প্রেশারের কারণে ফ্ল্যাশ বা বিকৃতি ঘটে, এবং খুব কম প্রেশারের ফলে ইনজেকশন মোল্ডেড অংশগুলো সঠিকভাবে পূর্ণ হয় না। উভয় ক্ষেত্রেই সময় ও উপকরণের অপচয় হয়।
প্রভাব :
- ওভারপ্যাকিং: প্যাকিং পর্যায়ে খুব বেশি চাপ দিলে ওভারপ্যাকিং হয়, যা ছাঁচকে বিকৃত করতে পারে। এর ফলে প্রায়শই সিঙ্ক মার্ক, ফ্ল্যাশ বা ভুল আকারের ইনজেকশন মোল্ডেড পার্টস দেখা যায়।
- আন্ডারপ্যাকিং: প্যাকিংয়ের সময় খুব কম চাপ প্রয়োগ করলে ছাঁচ অসম্পূর্ণভাবে পূর্ণ হয়। অপর্যাপ্ত প্যাকিংয়ের ফলে শর্ট শট, শূন্যস্থান এবং অসম্পূর্ণ ইনজেকশন মোল্ডেড অংশের মতো ত্রুটি দেখা দেয়—যার সবকটিই গুণমানকে ক্ষতিগ্রস্ত করে এবং সম্পদের অপচয় ঘটায়।
সমাধান :
সঠিক চাপ নির্ধারণ: সঠিক ইনজেকশন চাপ নির্ধারণ করা অত্যন্ত গুরুত্বপূর্ণ। আপনার উপাদান বা ছাঁচের জন্য এই চাপ সঠিক না হলে, ত্রুটির ঝুঁকি থাকে। উৎপাদনের সময় রিয়েল-টাইমে চাপ পর্যবেক্ষণ করলে, ইনজেকশন মোল্ডেড অংশগুলো নষ্ট হওয়ার আগেই সমস্যাগুলো শনাক্ত করা যায়।
চাপ পরীক্ষা: গুণগত সমস্যা প্রতিরোধ করার জন্য চাপ পরীক্ষা অপরিহার্য। প্রতিটি কাঁচামালের ব্যাচ পরীক্ষা না করলে, ভুল ইনজেকশন চাপ ব্যবহারের ঝুঁকি থাকে, যা ত্রুটি এবং ইনজেকশন মোল্ডেড যন্ত্রাংশের অপচয় ঘটাতে পারে।
মেশিন ক্যালিব্রেশন: আপনার ইনজেকশন প্রেশার সেন্সরগুলো নিয়মিত ক্যালিব্রেট করা নিশ্চিত করুন। সামান্য ভুলও আপনার ইনজেকশন মোল্ডেড পার্টস নষ্ট করে দিতে পারে, তাই সবকিছু নির্ভুল রাখা জরুরি।
৫. অতিরিক্ত বা অপর্যাপ্ত শীতলীকরণ
শীতলীকরণ ব্যবস্থা একদম সঠিক হতে হবে। যদি কুল্যান্ট খুব বেশি ঠান্ডা হয় বা খুব দ্রুত প্রবাহিত হয়, তাহলে যন্ত্রাংশটি সময়ের আগেই জমাট বেঁধে বেঁকে যেতে পারে। আবার, যদি এটি যথেষ্ট ঠান্ডা না হয়, তাহলে যন্ত্রাংশটি ঠিকমতো জমাট বাঁধে না এবং আপনার কাজের সময়কাল দীর্ঘায়িত করতে পারে। উভয় ক্ষেত্রেই, এটি গুণমানের ওপর নেতিবাচক প্রভাব ফেলে।
প্রভাব :
- ওয়ারপেজ: শীতলীকরণ সুষম না হলে অভ্যন্তরীণ পীড়ন এবং অসম সংকোচনের কারণে বিকৃতি ঘটে। এটি মাত্রিক নির্ভুলতা এবং কার্যক্ষমতা নষ্ট করে দিতে পারে, যার ফলে প্রায়শই ইনজেকশন মোল্ডেড যন্ত্রাংশগুলো ব্যবহারের অযোগ্য হয়ে পড়ে এবং বাতিলের হার বেড়ে যায়।
- বিকৃতি: যখন ইনজেকশন মোল্ডেড যন্ত্রাংশগুলো সমানভাবে ঠান্ডা হয় না, তখন সেগুলোর আকৃতি ঠিকঠাক নাও হতে পারে। এর ফলে, অ্যাসেম্বলির সময় সেগুলো হয়তো ঠিকমতো জোড়া লাগবে না বা যেভাবে কাজ করার কথা, সেভাবে কাজ করবে না।
- বেসিনে চিহ্ন: পুরু অংশগুলিতে, যেখানে শীতলীকরণ অসম হয়, সেখানে সিঙ্ক মার্ক একটি সাধারণ ত্রুটি। এগুলি পৃষ্ঠের গুণমান হ্রাস করে, শক্তি কমিয়ে দেয় এবং প্রায়শই অতিরিক্ত ফিনিশিংয়ের প্রয়োজন হয়—যার সবকটিই উৎপাদন খরচ বাড়িয়ে দেয়।
সমাধান :
শীতলীকরণ সিস্টেমের সর্বোত্তমকরণ:
যন্ত্রাংশের আকৃতি অনুসরণকারী কনফর্মাল কুলিং চ্যানেল ব্যবহার করলে অনেক বড় পার্থক্য তৈরি হয়। এগুলো সুষমভাবে তাপ অপসারণ করতে সাহায্য করে, যার ফলে দ্রুততর সাইকেল সম্পন্ন হয় এবং হট স্পট ছাড়া উন্নত মানের ইনজেকশন মোল্ডেড যন্ত্রাংশ তৈরি হয়।
শীতলীকরণ সময় সমন্বয়:
শীতল হওয়ার সময় শুধু আন্দাজ করবেন না — উপাদান এবং যন্ত্রাংশের নকশার উপর ভিত্তি করে তা নির্ধারণ করুন। ক্যালকুলেটর বা সফটওয়্যার টুল ব্যবহার করে আপনি সঠিক সময়টি নির্ধারণ করতে এবং যন্ত্রাংশ বের হয়ে যাওয়ার সমস্যা এড়াতে পারবেন।
তাপমাত্রা পর্যবেক্ষণ:
রিয়েল-টাইম তাপমাত্রা পর্যবেক্ষণ ছাড়া, আপনি অন্ধকারে কাজ করছেন। তাপমাত্রার ওঠানামা অলক্ষিত থেকে যেতে পারে এবং যন্ত্রাংশের সামঞ্জস্য নষ্ট করে দিতে পারে। সেন্সর নিয়ন্ত্রণ বজায় রাখতে এবং ব্যয়বহুল গুণগত সমস্যা এড়াতে সাহায্য করে।
৬. অপর্যাপ্ত বায়ুচলাচল
আপনার ছাঁচের ভেন্টগুলো যদি বন্ধ থাকে বা ঠিকমতো কাজ না করে, তাহলে ভেতরে বাতাস আটকে যায় — আর তখনই আপনি বুদবুদ, ফাঁকা জায়গা বা এমনকি পোড়া দাগ দেখতে পান। এতে ছাঁচটি পূরণ করাও কঠিন হয়ে পড়ে, ফলে চাপ বেড়ে যায় এবং চক্রের সময় দীর্ঘায়িত হয়।
প্রভাবঃ
- শূন্যস্থান: শূন্যস্থান কাঠামোগত অখণ্ডতাকে মারাত্মকভাবে দুর্বল করে দেয়। এই অভ্যন্তরীণ বায়ু পকেটগুলো ভার বহন করতে পারে না, ফলে যন্ত্রাংশটি অবিশ্বস্ত হয়ে পড়ে এবং সহজেই বিকল হয়ে যায়, বিশেষ করে উচ্চ-চাপের প্রয়োগের ক্ষেত্রে।
- বুদবুদ: পৃষ্ঠের বুদবুদগুলো শুধু বাহ্যিক সৌন্দর্যের জন্য নয়। এগুলো ভেতরে আটকে থাকা গ্যাসের লক্ষণ এবং প্রায়শই যন্ত্রাংশটির দুর্বল স্থানের ইঙ্গিত দেয়, যা এর কার্যকারিতা ও স্থায়িত্ব উভয়কেই ক্ষতিগ্রস্ত করতে পারে।
- পোড়া দাগ: যেখানে আটকে থাকা বাতাস অতিরিক্ত গরম হয়ে যায়, সেখানে পোড়া দাগ কালো রেখা বা ছোপ হিসেবে দেখা যায়। এগুলো দেখতে যেমন খারাপ লাগে, তেমনি যন্ত্রাংশটিকেও দুর্বল করে দিতে পারে।
সমাধান :
সঠিক ছাঁচ নিষ্কাশন নকশা:
যেখানে সাধারণত বাতাস আটকে যায়, যেমন সবশেষে যেখানে উপাদানটি ভরে যায়, সেখানে ভেন্ট বা নির্গমন পথ তৈরি করুন। ভেন্টগুলো এমন সঠিক আকারের হওয়া উচিত যাতে গ্যাস সহজে বেরিয়ে যেতে পারে, কিন্তু কোনো আকস্মিক বিস্ফোরণ না ঘটায়।
বায়ুচলাচল রক্ষণাবেক্ষণ:
বায়ুচলাচলের ছিদ্রগুলো ঘন ঘন পরিষ্কার করতে ভুলবেন না — যদি সেগুলো জমে থাকা ময়লা দিয়ে বন্ধ হয়ে যায়, তাহলে বাতাস ঠিকমতো বের হতে পারে না এবং আপনি সমস্যায় পড়তে শুরু করবেন।
চাপ উপশম:
চাপ উপশম ব্যবস্থা না থাকলে, আটকে থাকা বাতাস ও গ্যাস গুরুতর ত্রুটির কারণ হতে পারে। যন্ত্রাংশের শক্তি ও পৃষ্ঠের গুণমান উন্নত করার জন্য এই ব্যবস্থাগুলো স্থাপন করা অপরিহার্য।
৭. অনুপযুক্ত উপকরণ পরিচালনা
উপাদানগুলো যদি আর্দ্রতা শোষণ করে, অথবা যদি সেগুলো ভুলভাবে সংরক্ষণ করা হয় বা এমন জিনিসের সাথে মেশানো হয় যার সাথে সেগুলো খাপ খায় না, তাহলে সমস্যা দেখা দেবে। আর্দ্রতা উপাদানটিকে নষ্ট করে দিতে পারে এবং উপরিভাগে ত্রুটি সৃষ্টি করতে পারে, অন্যদিকে ভুল সংরক্ষণের ফলে এমন দূষণ ঘটতে পারে যা ইনজেকশন মোল্ডেড যন্ত্রাংশের গুণমানকে প্রভাবিত করে।
প্রভাব :
- আর্দ্রতা শোষণ: নাইলন এবং পলিকার্বোনেটের মতো আর্দ্রতাশোষক পদার্থগুলো সহজেই আর্দ্রতা শোষণ করে। যখন আমরা এগুলোকে সঠিকভাবে শুকাইনি, তখন ইনজেকশন মোল্ডিংয়ের সময় আটকে থাকা আর্দ্রতা বাষ্পীভূত হয়ে রুপালি দাগ ও বুদবুদের সৃষ্টি করত এবং ইনজেকশন মোল্ড করা অংশগুলো খুব সহজে ভেঙে যেত।
- উপাদানের অবক্ষয়: উপকরণগুলো সঠিকভাবে সংরক্ষণ বা পরিচালনা করা না হলে, সেগুলো দূষিত হয়ে যেতে পারে বা ভেঙে যেতে শুরু করতে পারে, যা চূড়ান্ত পণ্যের কার্যকারিতা ও বাহ্যিক রূপকে নষ্ট করে দেয়।
সমাধান :
সঠিক সংরক্ষণ: উপকরণগুলিকে একটি শীতল ও শুষ্ক স্থানে রাখুন যাতে সেগুলি আর্দ্রতা শোষণ করতে বা নষ্ট হতে না পারে। পরিবেশ থেকে সুরক্ষিত রাখতে সেগুলিকে তাদের মূল প্যাকেজিং বা বায়ুরোধী পাত্রে রাখাই সবচেয়ে ভালো।
প্রাক-শুকানো: প্রক্রিয়াকরণের আগে উপাদান থেকে যেকোনো আর্দ্রতা দূর করতে ড্রায়ার ব্যবহার করুন, বিশেষ করে আর্দ্রতা-শোষণকারী প্লাস্টিকের ক্ষেত্রে। আর্দ্রতাজনিত ত্রুটি প্রতিরোধ করার জন্য এই ধাপটি অত্যন্ত গুরুত্বপূর্ণ।
উপকরণ পরীক্ষা: কাজ শুরু করার আগে আপনার উপকরণগুলো ভালো অবস্থায় আছে কিনা তা নিশ্চিত করার জন্য, আর্দ্রতার মাত্রা পরীক্ষা করার মতো বিষয়গুলো নিয়মিত যাচাই করে নেওয়া একটি ভালো অভ্যাস। সমস্যাগুলো আগেভাগে শনাক্ত করতে পারলে পরবর্তীতে অনেক ঝামেলা এড়ানো যায়।
৮. মেশিনের ভুল সেটিংস
আপনার মেশিনের স্ক্রু স্পিড বা তাপমাত্রার মতো সেটিংগুলো ঠিক না থাকলে, উপাদানটি অতিরিক্ত গরম হয়ে যেতে পারে বা যথেষ্ট গরম নাও হতে পারে। এর ফলে রঙ নষ্ট হয়ে যেতে পারে, উপাদানটি ক্ষতিগ্রস্ত হতে পারে, অথবা ইনজেকশন মোল্ডেড অংশগুলো সঠিকভাবে গঠিত নাও হতে পারে। এছাড়াও, এটি সাইকেল টাইমকে এলোমেলো করে দেয় এবং এর ফলে আরও বেশি স্ক্র্যাপ ও শ্রমের অপচয় হয়।
প্রভাব :
- অসঙ্গত রঙ: তাপমাত্রা বা স্ক্রু-এর গতি স্থির না থাকলে, রঙ অসমভাবে ছড়িয়ে পড়তে পারে, যার ফলে দাগ, চকচকে ছোপ বা অদ্ভুত বিবর্ণতা দেখা দেয়। এটি ইনজেকশন মোল্ডেড অংশগুলোর বাহ্যিক রূপ এবং সামগ্রিক দৃঢ়তাকে ব্যাহত করে।
- উপাদানের অবক্ষয়: মেশিনের সেটিং সঠিক না থাকলে, উপাদানটি অতিরিক্ত গরম হয়ে ভেঙে যেতে পারে। এর ফলে ইনজেকশন মোল্ডেড যন্ত্রাংশগুলো দুর্বল ও ভঙ্গুর হয়ে পড়ে এবং চাপ প্রয়োগ করলে সেগুলো সহজে বিকল হয়ে যায়।
- অসম্পূর্ণ অংশ গঠন: সেটিংস সঠিক না থাকলে, ছাঁচটি পুরোপুরি ভরাট নাও হতে পারে, যার ফলে ভেতরে শর্ট শট বা ফাঁক থেকে যায়। এর মানে হলো, ইনজেকশন মোল্ডেড অংশগুলো ঠিকমতো কাজ করবে না বা দেখতেও ভালো লাগবে না।
সমাধান :
- স্বয়ংক্রিয় প্রক্রিয়া নিয়ন্ত্রণ: স্বয়ংক্রিয় নিয়ন্ত্রণ ব্যবস্থা ব্যবহার করুন যা সেন্সরের তথ্যের ভিত্তিতে তাৎক্ষণিকভাবে মেশিনের সেটিংস পরিবর্তন করে। এটি যন্ত্রাংশের মান সব সময় স্থিতিশীল রাখতে সাহায্য করে।
- পূর্বনির্ধারিত প্রক্রিয়া পরামিতি: আপনার মেশিনের সেটিংসের জন্য এমন আদর্শ কার্যপ্রণালী তৈরি করুন, যা আপনি বিভিন্ন উপকরণ এবং ইনজেকশন মোল্ডেড যন্ত্রাংশের জন্য দ্রুত পরিবর্তন করতে পারবেন। এটি সবকিছুতে সামঞ্জস্য বজায় রাখতে এবং ভুল কমাতে সাহায্য করে।
- প্রশিক্ষণ এবং ডকুমেন্টেশন: অপারেটরদের ধারাবাহিক প্রশিক্ষণ এবং মেশিনের সেটিংসের বিস্তারিত নথিভুক্তকরণ অপরিহার্য। এগুলো ছাড়া, উৎপাদনের বিভিন্ন পর্যায়ে ধারাবাহিকতা ও গুণমান ক্ষতিগ্রস্ত হতে পারে।
৯. সংযোজক বা ফিলারের অনুপযুক্ত ব্যবহার
যদি ফিলার, স্টেবিলাইজার বা পিগমেন্ট সঠিকভাবে মেশানো না হয়—অথবা যদি এগুলোর পরিমাণ খুব বেশি হয়ে যায়—তাহলে সেগুলোর বিস্তার বা ডিসপারশন ঠিকমতো হবে না। এর ফলে রঙ নষ্ট হয়ে যেতে পারে, ইনজেকশন মোল্ডেড অংশগুলো দুর্বল হয়ে যেতে পারে, অথবা টেক্সচার অমসৃণ হতে পারে। যখন অ্যাডিটিভগুলো সমানভাবে ছড়ানো হয় না, তখন ইনজেকশন মোল্ডেড অংশগুলো ভিন্নভাবে কাজ করতে পারে এবং কখনও কখনও ব্যর্থও হতে পারে।
প্রভাবঃ
- রঙের অসঙ্গতি: রঞ্জক পদার্থের অসম বন্টনের কারণে দাগ ও ছোপ ছোপ দাগ সৃষ্টি হয়, যা ইনজেকশন মোল্ডেড যন্ত্রাংশের বাহ্যিক সামঞ্জস্য নষ্ট করে দেয়। এর ফলে পণ্যের একরূপতা ব্যাহত হয় এবং গ্রাহক অসন্তুষ্টির ঝুঁকি বাড়ে।
- শক্তির সমস্যা: ফিলারগুলো পর্যাপ্ত পরিমাণে মেশানো না হলে, ইনজেকশন মোল্ডেড কিছু অংশ দুর্বল হয়ে পড়ে, যার ফলে পুরো জিনিসটি কম মজবুত হয়ে যায় এবং সময়ের আগেই ভেঙে যাওয়ার সম্ভাবনা বেড়ে যায়।
- অসমতল পৃষ্ঠতল: অ্যাডিটিভের দুর্বল মিশ্রণের ফলে পৃষ্ঠতলে অমসৃণতা বা ঔজ্জ্বল্যের পার্থক্যের মতো অসম্পূর্ণতা দেখা দেয়, যা নান্দনিক গুণমান হ্রাস করে এবং ফিনিশিং খরচ বাড়িয়ে দেয়।
সমাধান :
সঠিক মাত্রা নির্ধারণ: অ্যাডিটিভ এবং ফিলারগুলো সঠিক অনুপাতে মিশ্রিত করা নিশ্চিত করার জন্য নির্ভুল মাত্রা নির্ধারণ ব্যবস্থা অপরিহার্য; অন্যথায়, গুণগত সমস্যা দেখা দিতে পারে।
মিশ্রণ সরঞ্জাম: এমন ভালো মিশ্রণ যন্ত্র নিন যা ধারাবাহিকভাবে কাজ করে এবং সংযোজনী উপাদানগুলোকে উপকরণের সর্বত্র সমানভাবে ছড়িয়ে দেয়।
সরবরাহকারীর মান নিয়ন্ত্রণ: আপনার অ্যাডিটিভ ও ফিলারগুলো বিশ্বস্ত সরবরাহকারীদের কাছ থেকে কিনুন, যারা তাদের পণ্যের গুণমান এবং ধারাবাহিকতার নিশ্চয়তা দেয়।
১০. ছাঁচ আটকানোর অপর্যাপ্ত বল
ক্ল্যাম্পিং ফোর্স যথেষ্ট শক্তিশালী না হলে, মোল্ডটি কিছুটা খুলে যেতে পারে, যার ফলে ফ্ল্যাশ তৈরি হয় অথবা ইনজেকশন মোল্ডেড অংশগুলো সঠিক আকৃতিতে বের হয় না। এটি অংশটির আকার এবং পৃষ্ঠতলকে প্রভাবিত করতে পারে, যার ফলে আরও বেশি পুনঃকাজ এবং বাতিল অংশের প্রয়োজন হয়।
প্রভাবঃ
- ফ্ল্যাশ: মোল্ড ক্যাভিটি থেকে অতিরিক্ত উপাদান বেরিয়ে আসার ফলে পার্টিং লাইন বরাবর অবাঞ্ছিত স্ফীতি হিসেবে ফ্ল্যাশ দেখা দেয়। এই ত্রুটিটি যন্ত্রাংশটির নান্দনিক গুণমানকে ক্ষতিগ্রস্ত করে এবং অতিরিক্ত উপাদান অপসারণের জন্য অতিরিক্ত পোস্ট-প্রসেসিংয়ের প্রয়োজন হতে পারে।
- অসামঞ্জস্যপূর্ণ অংশের জ্যামিতি: ইনজেকশন মোল্ডিংয়ের সময় চাপের অসম বন্টনের কারণে যন্ত্রাংশ বেঁকে যেতে পারে এবং এর মাত্রায় ত্রুটি দেখা দিতে পারে। এর ফলে ইনজেকশন মোল্ড করা যন্ত্রাংশগুলো নকশার নির্দিষ্ট মান পূরণ করতে ব্যর্থ হয়, যা এর সঠিক গঠন, কার্যকারিতা এবং সামগ্রিক গুণমানকে ক্ষতিগ্রস্ত করে।
সমাধান :
ক্ল্যাম্পিং ফোর্স গণনা: যন্ত্রাংশের আকার, উপাদান এবং ইনজেকশন চাপের সাথে সামঞ্জস্য রেখে ত্রুটি প্রতিরোধ করার জন্য সফটওয়্যার ব্যবহার করে সঠিক ক্ল্যাম্পিং ফোর্স গণনা করা অত্যন্ত গুরুত্বপূর্ণ।
ক্ল্যাম্পিং ফোর্স পর্যবেক্ষণ: প্রতিটি ইনজেকশন চক্রের সময় ক্ল্যাম্পিং ফোর্সের উপর নজর রাখুন যাতে এটি স্থির থাকে, এবং উপাদান বা যন্ত্রাংশের আকৃতির উপর নির্ভর করে প্রয়োজনে এটি সামঞ্জস্য করুন।
নিয়মিত মেশিন ক্যালিব্রেশন: আপনার ক্ল্যাম্পিং ইউনিট এবং হাইড্রোলিক সিস্টেম নিয়মিত ক্যালিব্রেট করুন, যাতে প্রযুক্ত বল সঠিক থাকে।
১১. চক্র সময়ের পরিবর্তন
যদি সাইকেল টাইম স্থির না থাকে—হয়তো শীতলীকরণের হার পরিবর্তিত হওয়ার কারণে, ইনজেকশন মোল্ডেড অংশগুলোর পুরুত্ব ভিন্ন হওয়ার কারণে, অথবা মোল্ডটি ভালোভাবে ডিজাইন করা না হওয়ার কারণে—তবে এটি বেঁকে যাওয়া, সিঙ্ক মার্কস, বা ইনজেকশন মোল্ডেড অংশগুলো পুরোপুরি ভরাট না হওয়ার মতো সমস্যা সৃষ্টি করতে পারে। বিশেষ করে, অসম শীতলীকরণ ফ্লো মার্কস এবং আকারের সমস্যার জন্ম দেয়, যার ফলে বাতিল হওয়া অংশের সংখ্যা বেড়ে যায়।
প্রভাব :
- ওয়ারিং: অনিয়মিত চক্রকালের কারণে সৃষ্ট অসম শীতলীকরণ অভ্যন্তরীণ পীড়নের ফলে যন্ত্রাংশ বেঁকে যেতে পারে। এই বিকৃতির ফলে মাত্রাগত নির্ভুলতা কমে যায় এবং এটি যন্ত্রাংশের কার্যকারিতাকে প্রভাবিত করতে পারে।
- মাত্রিক পরিবর্তন: শীতলীকরণের হারের অসামঞ্জস্যতার কারণে আয়তনগত পরিবর্তন ঘটে, যার ফলে ইনজেকশন মোল্ডেড যন্ত্রাংশগুলো নির্দিষ্ট মান পূরণে ব্যর্থ হয়। অসম সংকোচন যন্ত্রাংশের সঠিক গঠন ও কার্যকারিতাকে ব্যাহত করে, যা পণ্যের গুণমানকে ঝুঁকির মধ্যে ফেলে।
- অসম্পূর্ণ পূরণ: সাইকেল টাইম খুব কম হলে মোল্ড অসম্পূর্ণভাবে পূর্ণ হতে পারে, যার ফলে শর্ট শট তৈরি হয়। এই অনুপস্থিত অংশগুলো যন্ত্রাংশের অখণ্ডতা এবং ব্যবহারযোগ্যতা কমিয়ে দেয়।
সমাধান :
সাইকেল টাইম অপ্টিমাইজ করুন: প্রতিটি পার্ট এবং উপাদানের জন্য সম্পূর্ণ ইনজেকশন মোল্ডিং সাইকেলটি সূক্ষ্মভাবে সমন্বয় করতে সিমুলেশন সফটওয়্যার ব্যবহার করুন। এর মাধ্যমে, ইনজেকশন, কুলিং এবং ইজেকশন ধাপগুলোর মধ্যে ভারসাম্য বজায় রেখে সময় ও শক্তি সাশ্রয় করা হয়।
সাইকেল টাইম মনিটরিং: ইনলাইন মনিটরিং যুক্ত করার মাধ্যমে, আমরা দ্রুত শনাক্ত করতে পারতাম কখন সাইকেল টাইম স্বাভাবিক অবস্থা থেকে বিচ্যুত হচ্ছে এবং সমস্যাগুলো বড় আকার ধারণ করার আগেই সমাধান করতে পারতাম।
অটোমেশন: সাইকেল টাইম স্থির রাখতে এবং বিলম্ব কমাতে মোল্ড খোলা, বন্ধ করা এবং পার্ট ইজেকশনের জন্য অটোমেশন ব্যবহার করুন।
১২. গুণমান নিয়ন্ত্রণ যাচাইয়ের অভাব
ইন-লাইন পরিদর্শন বা প্রক্রিয়া যাচাইয়ের মতো বিষয়গুলো এড়িয়ে গেলে ত্রুটি ধরা পড়ার সম্ভাবনা থাকে। এর ফলে পণ্য বাতিলের পরিমাণ বাড়ে, উপকরণের অপচয় হয় এবং গ্রাহকরা অসন্তুষ্ট হন। নিয়মিত পর্যবেক্ষণ ছাড়া সমস্যাগুলো আগেভাগে শনাক্ত করা এবং পণ্যের মান উন্নত রাখা কঠিন হয়ে পড়ে।
- প্রভাবঃ
ইন-লাইন পরিদর্শন বা প্রক্রিয়া যাচাইয়ের মতো বিষয়গুলো এড়িয়ে গেলে ত্রুটি ধরা পড়ার সম্ভাবনা থাকে। এর ফলে পণ্য বাতিলের পরিমাণ বাড়ে, উপকরণের অপচয় হয় এবং গ্রাহকরা অসন্তুষ্ট হন। নিয়মিত পর্যবেক্ষণ ছাড়া সমস্যাগুলো আগেভাগে শনাক্ত করা এবং পণ্যের মান উন্নত রাখা কঠিন হয়ে পড়ে।
সমাধান :
ইন-লাইন পরিদর্শন: ইনজেকশন মোল্ডিং উৎপাদন লাইনেই ভুল মাপ, পৃষ্ঠের সমস্যা বা রঙের সমস্যার মতো ত্রুটিগুলি শনাক্ত করার জন্য স্বয়ংক্রিয় ক্যামেরা বা সেন্সর স্থাপন করুন।
নমুনা সংগ্রহ পরিকল্পনা: প্রতিটি উৎপাদন ব্যাচে গুরুত্বপূর্ণ মাত্রা ও বৈশিষ্ট্যগুলো পর্যায়ক্রমে পরিদর্শন করার জন্য কঠোর নমুনা সংগ্রহ পরিকল্পনা তৈরি করুন।
উৎপাদন শেষের পরীক্ষা: পাঠানোর আগে চূড়ান্ত পরীক্ষা করুন, যেমন যান্ত্রিক পরীক্ষা, ইনজেকশন মোল্ডেড যন্ত্রাংশের ওজন করা এবং শেষ মুহূর্তের কোনো ত্রুটি ধরার জন্য সেগুলোকে ভালোভাবে পর্যবেক্ষণ করা।
পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ (এসপিসি): মূল প্যারামিটার এবং গুণমানের মেট্রিকগুলি ক্রমাগত পর্যবেক্ষণ করার জন্য পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ চার্ট প্রয়োগ করুন, যা প্রক্রিয়ার তারতম্য দ্রুত শনাক্ত করতে সক্ষম করে।

নোবেল সম্পর্কে
যখন আপনার প্রচুর পরিমাণে প্লাস্টিক ইনজেকশন মোল্ডেড পার্টসের প্রয়োজন হয়, তখন ইনজেকশন মোল্ডিং একটি আদর্শ উপায়। একারণেই বহু হাই-টেক কোম্পানি বছরের পর বছর ধরে নোবেল-কেই বেছে নেয়। তাহলে, কীসের জন্য তারা আমাদের ওপর আস্থা রাখে?
- ২০০টিরও বেশি উপকরণ থেকে বেছে নেওয়ার সুযোগ থাকায় নোবেল আপনাকে অনেক বিকল্প দেয়। আপনার সাধারণ প্লাস্টিক বা মজবুত ইঞ্জিনিয়ার্ড রেজিন, যা-ই প্রয়োজন হোক না কেন, আমরা আপনাকে সবচেয়ে উপযুক্তটি খুঁজে পেতে সাহায্য করি এবং ইনজেকশন মোল্ডিং প্রক্রিয়ায় খরচ কমানোর উপায়ও দেখিয়ে দিই।
- ডিজাইন করুন। পরীক্ষা করুন। তৈরি করুন। উৎপাদন করুন। ইনজেকশন মোল্ডিংয়ের ক্ষেত্রে নোবেল এই সবকিছুই সামলায়। আমাদের ইনজেকশন মোল্ডিং পরিষেবার সম্পূর্ণ প্যাকেজ মানে হলো, পরিকল্পনা থেকে শুরু করে ডেলিভারি পর্যন্ত আপনি একজনই বিশ্বস্ত অংশীদার পাচ্ছেন।
- আপনার যা প্রয়োজন ঠিক তাই পান — এবং আরও বেশি। নোবেল প্রতিযোগিতামূলক মূল্যে কাস্টম, উচ্চ-নির্ভুল ইনজেকশন মোল্ডিং পরিষেবা প্রদান করে। প্রোটোটাইপিং থেকে উৎপাদন পর্যন্ত, আমরা এমন স্মার্ট ও সাশ্রয়ী সমাধান তৈরি করি যা চড়া দাম ছাড়াই সেরা ফলাফল দেয়।
- গুণমান ঐচ্ছিক নয় — এটি আমাদের প্রতিটি কাজের অবিচ্ছেদ্য অংশ। আমাদের কঠোর প্রক্রিয়ার মাধ্যমে প্রতিটি ইনজেকশন-মোল্ডেড অংশ পরীক্ষা করা হয়, যা আপনার হাতে পৌঁছানোর আগে নিশ্চিত করে যে এটি সর্বোচ্চ মান পূরণ করছে।







