
المقدمة
تُعدّ أكواب الشفط من العناصر الشائعة في الحياة اليومية وفي البيئات الصناعية على حد سواء. سواء كنت ترفع قطعًا كبيرة أو تعلق حقيبة يد على الحائط، فهي موجودة دائمًا.
تتكون عادةً من جزأين: جسم كوب الشفط وحافة إحكام مرنة. تُستخدم أكواب الشفط المعدنية بكثرة في البيئات الصناعية، بينما يفضل الناس عادةً النماذج البلاستيكية أو المصنوعة من السيليكون في حياتهم اليومية. سنركز في هذا الفصل على أكواب الشفط البلاستيكية.
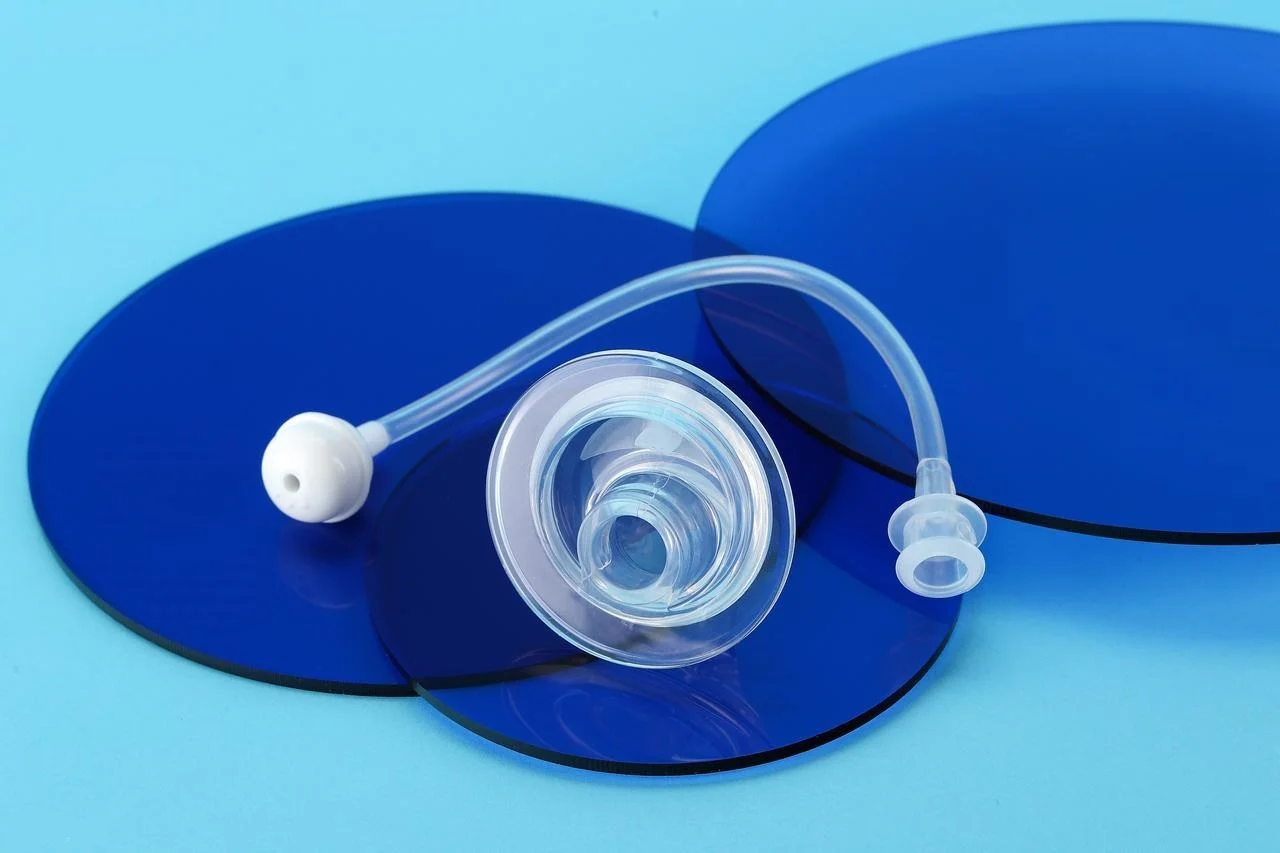
يُوفر البلاستيك الهيكل الصلب. يحتاج الكوب إلى دعامة قوية لنقل القوة دون أن ينهار. أما السيليكون فيُوفر حافة إحكام مرنة تتكيف مع الأسطح غير المستوية، مما يُؤدي إلى إحكام الإغلاق بالتفريغ.
خطوة بخطوة: عمليات التصنيع الأساسية
لا يتطلب الإنتاج الضخم لأكواب الشفط تصنيع المعادن، فلا لحام ولا تشكيل للكتل الخام. تعتمد التقنيات السائدة على عمليات التشكيل بالقولبة، حيث يُصبّ المعدن في تجاويف، فتتشكل القطعة من هذه التجاويف.
1. هيكل بلاستيكي حقن صب (المكون الصلب)
يستخدم العملاء تقنية حقن البلاستيك لتشكيل الجسم الصلب. تشمل المواد الشائعة ABS و PC والنايلون. تقوم آلة حقن البلاستيك بصهر حبيبات البلاستيك، ثم يُدفع البلاستيك المنصهر إلى تجويف قالب فولاذي. تتراوح مدة دورة الإنتاج من 15 إلى 60 ثانية، وذلك حسب حجم القطعة وسماكة جدارها.
غالباً ما تُستخدم تقنية النماذج الأولية السريعة هنا. يسمح الهيكل البلاستيكي المطبوع بتقنية الطباعة ثلاثية الأبعاد باختبار الملاءمة والوظيفة دون انتظار قالب صلب. بمجرد اعتماد التصميم، يتم قص قالب الإنتاج.
2. قالب الشفاه المصنوع من السيليكون (عنصر الإغلاق المرن)
هناك عمليتان رئيسيتان تهيمنان على هذا الأمر. يختار الناس بناءً على متطلبات الكمية والدقة.
- ضغط صب أعمال بالنسبة للإنتاج بكميات أقل، تكون تكلفة الأدوات أقل. يتم وضع قطعة سيليكون مُشكّلة مسبقًا في تجويف مُسخّن، ثم تُغلق المكبس. تعمل الحرارة والضغط على تشكيل المادة. تستغرق دورات الإنتاج وقتًا أطول، لكن الاستثمار الأولي يكون أقل.
- مطاط السيليكون السائل (LSR)تتميز تقنية الحقن بكميات كبيرة ودقة أعلى. يتم خلط مكونين سائلين وحقنهما مباشرة في قالب ساخن، حيث تتم عملية التصلب داخل التجويف. تتميز هذه التقنية بأوقات دورة أقصر، ولكن تكلفة الأدوات أعلى. يُستخدم مطاط السيليكون السائل (LSR) في التطبيقات التي تتطلب دقة عالية وتناسقًا كبيرًا.
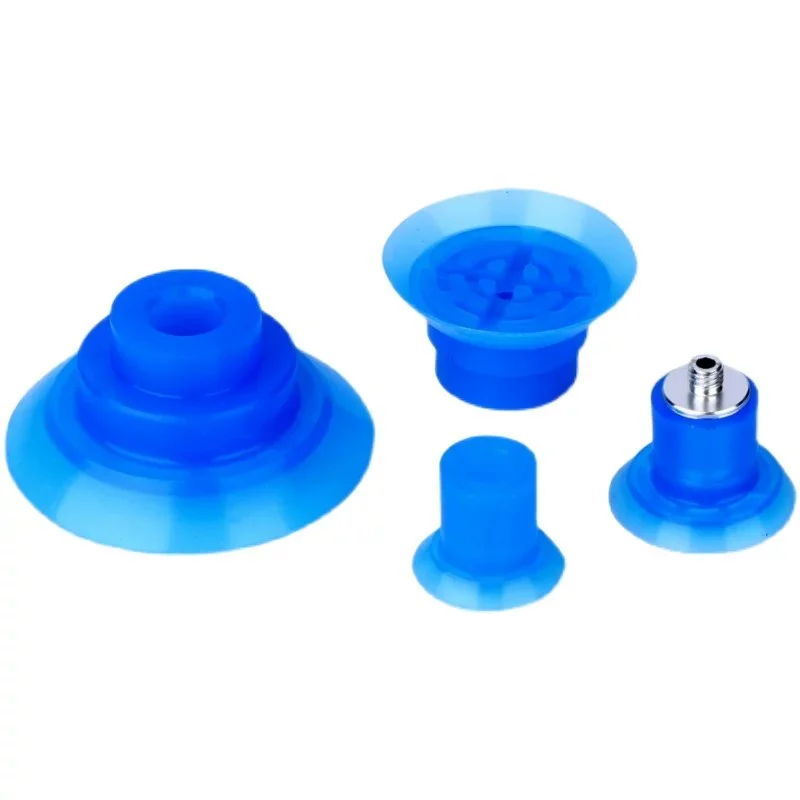
3. الرابطة الحاسمة: ربط السيليكون بالبلاستيك
هذه الخطوة حاسمة لنجاح الكوب أو فشله. يجب أن تبقى حافة السيليكون متصلة بالجسم البلاستيكي. توجد طريقتان لذلك.
- المبالغة is الطريقة المُفضلة للإنتاج بكميات كبيرة. يُوضع الهيكل البلاستيكي في قالب ثانٍ، ثم يُحقن السيليكون السائل مباشرةً عليه، فتتشكل رابطة كيميائية عند السطح الفاصل. لا حاجة إلى مواد لاصقة، والوصلة دائمة.
- ما بعد التشكيل لاصق يُعدّ اللصق بديلاً مناسباً. يُستخدم عندما تكون المواد غير متوافقة أو عندما لا تتوفر أدوات التشكيل بالحقن. يتم وضع طبقة أساسية على سطح البلاستيك، ثم يُوضع لاصق على حافة السيليكون، وبعد ذلك تُضغط الأجزاء معاً. اللصق ميكانيكي وليس كيميائياً. وهو فعال، لكنه أقل موثوقية في التطبيقات ذات الاستخدام المتكرر.
4. التشطيب و المعالجة البعدية
لم يكتمل صنع الكوب المصبوب بعد. ستتبع ذلك عدة خطوات.
تزيل عملية إزالة الزوائد السيليكون الزائد. تتشكل خطوط رقيقة من الزوائد عند خطوط فصل القالب. يقوم العمال بقصها يدويًا أو باستخدام عملية إزالة الزوائد بالتبريد الآلي. السيليكون مادة لينة، لذا يمكن إزالة الزوائد بسهولة إذا كان تصميم القالب جيدًا.
تتم عملية المعالجة اللاحقة في الأفران، حيث يُترك السيليكون عند درجات حرارة مرتفعة لعدة ساعات. تُكمل هذه الخطوة تفاعل التشابك، مما يُحسّن الثبات ويُثبّت الخواص الميكانيكية. يُنصح بتجنب هذه الخطوة على مسؤوليتك الشخصية.
يكشف اختبار التسريب والفحص عن العيوب. يتم اختبار كل كوب للتأكد من قدرته على الاحتفاظ بالتفريغ. يستخدم المختصون قياس انخفاض الضغط أو التدفق. يتحقق الفحص البصري من وجود فراغات أو زوائد أو سلامة الترابط. الكوب الذي يتسرب منه السائل لا يفي بمعايير العمل. الاختبار ليس اختيارياً.
أهم 7 تحديات تصنيعية في صناعة الأكواب الحرارية
1. فقاعات الهواء (الفراغات) في السيليكون
يتجمع الهواء أثناء عملية الخلط، فتتحول الفقاعات إلى فراغات في المنتج النهائي، مما يضعف عملية الإحكام ويخلق مسارات للتسرب.
الحل: استخدام معدات إزالة الغازات بالتفريغ أمرٌ ضروري. يقوم الفنيون بخلط مكونات السيليكون، ثم يُنقل الخليط إلى حجرة مفرغة من الهواء. يقوم التفريغ بسحب الهواء المحتبس قبل الصب أو الحقن.
2. عدم انتظام عملية المعالجة (أجزاء لزجة أو لينة)
تخرج القطعة من القالب لزجة، أو لينة جداً، أو غير مكتملة التصلب في بعض الأجزاء. والسبب في ذلك غالباً ما يكون عدم دقة نسب الخلط.
الحل: موازين دقيقة وبروتوكولات خلط شاملة. يقوم العاملون بوزن كل مكون على حدة، ثم يخلطونه لمدة محددة، ويكشطون جوانب الوعاء. أي دفعة بها خطأ بنسبة 2% تُعتبر فاشلة. غالبًا ما تستخدم عمليات النماذج الأولية السريعة دفعات صغيرة مخلوطة يدويًا، مما قد يخفي أخطاء الخلط التي تظهر بوضوح عند الإنتاج بكميات كبيرة. لذا، من الضروري التحقق من صحة عملية الخلط على معدات الإنتاج قبل زيادة حجم الإنتاج.
3. تشوه الجزء (التشوه)
ينهار طرف السيليكون تحت الضغط. أو لا يحافظ الكوب على شكله أثناء إخراجه من القالب. المادة لينة جدًا بالنسبة لشكل القطعة.
الحل: اختر صلابة شور A المناسبة لحجم وشكل القطعة. يُناسب السيليكون ذو صلابة 30A القطع الصغيرة والسميكة، بينما تحتاج الحواف الكبيرة والرقيقة إلى صلابة 50A أو أعلى. يختبر المهندسون صلابة مختلفة أثناء عملية النمذجة الأولية لتحديد الحد الأدنى للصلابة اللازمة للحفاظ على الشكل. فإذا كانت الصلابة عالية جدًا، يتأثر الإحكام، وإذا كانت منخفضة جدًا، تتشوه القطعة.
4. التمسك بالقالب (مشاكل إزالة القالب)
يرفض السيليكون المتصلب الانفصال. يتمزق الجزء أثناء إزالته. ويتضرر القالب.
السبب: عدم كفاية عامل الفصل أو وجود تجاويف معقدة في تصميم القالب. بعض أنواع السيليكون أكثر لزوجة من غيرها.
الحل: تصميم القالب المناسب هو خط الدفاع الأول. تجنب التجاويف الحادة. استخدم زوايا السحب. ثم، ضع عامل الفصل بعناية. إذا كانت الكمية قليلة جدًا، سيلتصق الجزء. وإذا كانت كثيرة جدًا، سيتأثر سطح القالب. يطور المختصون عملية تطبيق قياسية لكل قالب.
5. ضعف أو فشل الرابطة بين البلاستيك والسيليكون
تنفصل الحافة المصنوعة من السيليكون عن الجسم البلاستيكي. يتعطل الكوب أثناء الاستخدام. لم تكن الرابطة قوية بما يكفي.
السبب: عدم توافق المواد هو السبب المعتاد. لا يلتصق السيليكون بمعظم أنواع البلاستيك دون معالجة سطحية.
الحل: إعطاء الأولوية لقوالب التشكيل بالحقن المباشر كلما أمكن ذلك. يُنشئ التشكيل بالحقن المباشر رابطة كيميائية أثناء عملية حقن السيليكون السائل. لا حاجة إلى مواد لاصقة. عندما لا يكون التشكيل بالحقن المباشر ممكنًا، تُستخدم مواد لاصقة صناعية متخصصة مع مواد تحضيرية للسطح. يتطلب استخدام المواد اللاصقة تحكمًا دقيقًا في العملية.
6. تسرب المواد الكيميائية والتلوث (الأغذية/الطبية)
لا يجوز أن تتسرب المواد الكيميائية من الأجزاء المخصصة لملامسة الطعام أو للاستخدام الطبي. يحتوي السيليكون العادي على إضافات غير آمنة.
السبب: مواد خام غير معتمدة. المورد لم يلتزم بالمعايير المطلوبة.
الحل: استخدام سيليكون متوافق مع معايير إدارة الغذاء والدواء الأمريكية (FDA). اللائحة ذات الصلة هي 21 CFR 177.2600. قد تتطلب التطبيقات الطبية شهادة ISO 10993. يُنصح بالاطلاع على الشهادات قبل شراء المواد.
7. مخاطر التلوث بالأجسام الغريبة
سقطت قطعة معدنية أو بلاستيكية صلبة في خط إنتاج الطعام. تحطم كوب الشفط أو تناثرت منه شظايا. تسبب التلوث في سحب المنتج من السوق.
السبب: لا يمكن لأجهزة الكشف عن المعادن اكتشاف السيليكون العادي. تمر القطع المكسورة عبر فحوصات الجودة دون أن يلاحظها أحد.
الحل: استخدام مركبات السيليكون القابلة للكشف عن المعادن. تحتوي هذه المواد على إضافات حديدية تُفعّل أجهزة الكشف عن المعادن في خطوط الإنتاج. هذه الإضافات معتمدة من إدارة الغذاء والدواء الأمريكية للاستخدام في حالات التلامس العرضي. يُحدد المستخدمون درجات قابلة للكشف في تطبيقات معالجة الأغذية والأدوية. تكلفة المواد الإضافية ضئيلة مقارنةً بتكاليف سحب المنتج من السوق.
معايير اختيار المواد الحرجة in Vفراغ Cيو بي إس تصنيع
صلابة (شور)
تُقاس صلابة السيليكون بمقياس شور A. تشير الأرقام المنخفضة إلى مادة أكثر ليونة، بينما تشير الأرقام المرتفعة إلى مركبات أكثر صلابة ومتانة.
35A مناسب للاستخدامات اللطيفة والحساسة، مثل التعامل مع كرواسون طازج أو التقاط عدسة مصقولة. يتميز بحافته التي تتكيف بسهولة مع البشرة، وقبضته الناعمة. لكن يعيبه قصر عمره الافتراضي، فالسيليكون الناعم يتمزق بسرعة.
يُستخدم النوع 50A في التطبيقات التي تتطلب قوة ومتانة عاليتين، مثل رفع الصفائح المعدنية أو تحريك القطع البلاستيكية الخشنة. يتميز هذا النوع بحافته المقاومة للتآكل وقوة تثبيته العالية. مع ذلك، لا يتكيف النوع 50A مع الأسطح غير المستوية بنفس كفاءة النوع 35A.
الامتثال لمعايير الغذاء
يُعدّ مكان ملامسة الطعام مكاناً خاضعاً للرقابة. ولا يُسمح باستخدام السيليكونات العشوائية.
يُعدّ معيار إدارة الغذاء والدواء الأمريكية (FDA 21 CFR 177.2600 ) المعيار الأمريكي الذي يُحدد المواد القابلة للاستخلاص المسموح بها وطرق الاختبار. يجتاز المركب المعتمد هذه الاختبارات. عدم وجود شهادة يعني أن المادة غير مطابقة للمعايير، حتى لو بدت متشابهة ظاهريًا.
يُعدّ قانون الاتحاد الأوروبي رقم 1935/2004 الإطار الأوروبي. أما أساليب الاختبار الفعلية فتُستمد من معايير أخرى، إلا أن هذا القانون هو الذي يحدد المتطلبات. ويتعين على البائعين في أوروبا الحصول على إقرار امتثال من مورد المواد.
كلا المعيارين مهمان. يحتاج كوب المخبز إلى أحدهما أو الآخر، حسب مكان شحن المعدات. يطلب العملاء الوثائق قبل طلب المواد.
خصائص خاصة
أحيانًا لا يُجدي المركب القياسي نفعًا. يحتاج الناس إلى ميزات إضافية.
تُستخدم خاصية الكشف عن المعادن في خطوط إنتاج الأغذية والأدوية. تُضاف مواد حديدية إلى السيليكون، وفي حال انكسر جزء منه، يلتقط جهاز الكشف عن المعادن الشظية. أما البديل فهو سحب المنتج من السوق.
مقاومة عالية للحرارة تتحمل البيئات الحارة، مثل أفران الخبز ودورات التعقيم. يتحلل السيليكون العادي عند درجات حرارة أعلى من 200 درجة مئوية، بينما تتحمل التركيبات الخاصة درجات حرارة تصل إلى 250 درجة مئوية أو أكثر.
تمنع خاصية مقاومة الكهرباء الساكنة انجذاب الغبار، وهو أمر ضروري في صناعة الإلكترونيات. فالشحنة الساكنة تجذب الجزيئات إلى المنتج، ويجب أن يُبدد الكوب هذه الشحنة. ويُفضل استخدام مركبات مقاومة للكهرباء الساكنة عندما يتسبب السيليكون العادي في مشاكل التلوث.
لا توجد مادة واحدة تفي بجميع الاحتياجات. يُرتب الناس أولوياتهم بناءً على الاستخدام. الصلابة أولاً، ثم المرونة، ثم الخصائص الخاصة. إذا أخطأوا في الترتيب، فسيفشل الكوب، مهما كانت جودة تصنيعه.
خاتمة
إنتاج أكواب الشفط بكميات كبيرة ليس بالأمر البسيط. يتطلب الأمر تضافر ثلاثة عناصر: ثبات عملية معالجة السيليكون، ودقة حقن البلاستيك، وقوة الرابطة بينهما التي تتحمل آلاف الدورات. أي خطأ في أيٍّ منها يؤدي إلى تلف الأكواب على خط الإنتاج.
نصيحة أخيرة لمن يُنشئون خط إنتاج: أعطِ الأولوية لطريقة الربط بين البلاستيك والسيليكون في المراحل الأولى من التصميم. يُعدّ التشكيل بالحقن الخيار الأمثل للإنتاج بكميات كبيرة. أما الربط اللاصق فهو فعّال، لكنه يتطلب تحكمًا أكبر في العملية. حدّد الطريقة المناسبة قبل قصّ قالب الفولاذ.
استخدم مواد معتمدة منذ البداية. التزم بمعايير إدارة الغذاء والدواء الأمريكية. قدّم إقرارات الاتحاد الأوروبي. استخدم مواد قابلة للكشف عن المعادن عند الحاجة. لا تستبدل المواد في المراحل الأخيرة من المشروع. تتغير خصائص المعالجة. تتغير قوة الترابط. وتتأثر العملية برمتها.
استثمر في معدات إزالة الغازات بالتفريغ. فقاعات الهواء غير مقبولة في سطح الإغلاق. الخلط اليدوي بدون تفريغ سيؤدي إلى فشل العملية. يتطلب الإنتاج بكميات كبيرة إزالة الغازات بشكل صحيح. لا مجال للاختصارات. إما أن تُغلق الأكواب بإحكام أو لا تُغلق. يتذكر الناس الأكواب التي لا تُغلق بإحكام.
نبذة عن نوبل: شريكك في تصنيع البلاستيك والسيليكون الدقيق
من نحن
شركة نوبل هي شركة متخصصة في تصنيع البلاستيك. يأتي إلينا العملاء للحصول على خدمات قولبة الحقن عالية الدقة ومعالجة السيليكون.
نُسدّ الفجوة بين تصميمات المنتجات المعقدة والإنتاج الكمي الموثوق. يكمن التحدي في المكونات ثنائية المواد - البلاستيك والسيليكون. تُعدّ أكواب الشفط مثالًا مثاليًا على ذلك. يحتاج جسم بلاستيكي صلب إلى حافة سيليكون مرنة. يجب أن تلتصق المادتان ببعضهما بشكل دائم. نحن نُحقق ذلك.
قدراتنا الأساسية في مجال المعالجة
صب حقن البلاستيك
يعمل مهندسو شركة نوبل باستخدام راتنجات هندسية عالية الجودة، مثل ABS والبولي كربونات (PC) والنايلون (PA) وغيرها من المركبات المصممة حسب الطلب. يرسل لنا العملاء مواصفات المواد الخاصة بهم، ونقوم بتصنيع القوالب.
يتم الإنتاج بكميات كبيرة باستخدام خلايا آلية. والهدف هو ضمان جودة متسقة. وتتميز دورات الإنتاج بالسرعة. يحتاج الناس إلى آلاف القطع يوميًا. وتوفر آلاتنا هذه الكمية دون أي تفاوت.
صب حقن مطاط السيليكون السائل (LSR)
يُعدّ التشكيل الدقيق لمكونات السيليكون المرنة مهارة أساسية في تصنيع أكواب الشفط. وتُعتبر الأشكال الهندسية المعقدة لحواف أكواب الشفط من الأمور الروتينية. وتتعامل عملية السيليكون السائل مع السرعات العالية والإنتاج بكميات كبيرة، مع الحد الأدنى من الزوائد، ودقة عالية في تجانس القطع.
المبالغة (الربط بين البلاستيك والسيليكون)
هذا تخصصنا. نقوم بربط السيليكون كيميائياً مباشرةً على ركائز بلاستيكية صلبة في دورة قولبة واحدة. لا حاجة إلى تجميع لاصق ثانوي. لا توجد خطوط لاصقة ضعيفة.
الخدمات ذات القيمة المضافة
يُعدّ امتلاك الأدوات الداخلية ميزة رئيسية. فنحن نصمم ونصنع قوالب دقيقة مصممة خصيصًا لكل شكل هندسي للمنتج - دون الحاجة إلى انتظار ورشة أدوات خارجية.
تتم عمليات المعالجة اللاحقة في منشأتنا. تزيل عملية إزالة الزوائد المواد الزائدة. تعمل عملية المعالجة اللاحقة على تثبيت السيليكون. يُجهز التنظيف بالموجات فوق الصوتية الأسطح. يكشف اختبار التسرب عن العيوب قبل شحن القطع.
تتوفر لدينا إمكانية تخصيص المواد. نقوم بتصنيع السيليكون المتوافق مع معايير إدارة الغذاء والدواء الأمريكية. كما ننتج مركبات قابلة للكشف عن المعادن لخطوط إنتاج الأغذية والأدوية.
الشهادات والامتثال (الالتزام بالجودة)
ISO 9001:2015 (أنظمة إدارة الجودة)
تُجسّد هذه الشهادة التزامنا بالجودة المتسقة والتحسين المستمر ورضا العملاء. ويشمل هذا المعيار جميع عمليات التصنيع لدينا.
ISO 13485:2016 (الأجهزة الطبية - إدارة الجودة)
هذه شهادة بالغة الأهمية في المجال الطبي. نحن نصنع مكونات للتطبيقات الطبية والصيدلانية والرعاية الصحية. يؤكد هذا المعيار قدرتنا على تلبية المتطلبات التنظيمية الصارمة. السلامة. إمكانية التتبع. إدارة المخاطر.
الأسئلة الشائعة
ما الفرق بين التشكيل بالضغط وحقن السيليكون السائل في صناعة أكواب التفريغ؟
تستخدم عملية التشكيل بالضغط قالب سيليكون مُشكّل مسبقًا. تكاليف الأدوات أقل، لكن مدة دورة الإنتاج أطول. يختار العميل هذه الطريقة عند طلب كميات صغيرة أو تصميمات هندسية بسيطة.
تستخدم تقنية حقن مطاط السيليكون السائل (LSR) مطاط السيليكون السائل. يمتزج المكونان تلقائيًا، ثم يُحقن السائل مباشرةً في قالب ساخن. تتم عملية التصلب داخل التجويف. تتميز هذه التقنية بأوقات إنتاج أقصر ودقة أعلى، إلا أن تكاليف الأدوات أعلى. يُفضل استخدام تقنية LSR للإنتاج بكميات كبيرة وللأجزاء المعقدة.
هل يمكنني لصق السيليكون بالبلاستيك بدلاً من التشكيل بالحقن؟
نعم، اللصق فعال. وهو يختلف عن التشكيل بالحقن. فالتشكيل بالحقن يُنشئ رابطة كيميائية أثناء عملية الحقن، ولا توجد طبقة لاصقة. أما اللصق فيتطلب تحضير السطح، حيث يُوضع مُرَطِّب أولي على البلاستيك، ثم يُوضع اللاصق على السيليكون، وبعد ذلك تُضغط الأجزاء معًا.
الرابطة ميكانيكية وليست كيميائية، وهي أقل موثوقية في التطبيقات ذات دورات التشغيل العالية. يلجأ البعض إلى الربط اللاصق عندما لا تتوفر أدوات التشكيل بالحقن أو عندما تكون المواد غير متوافقة. أما في الإنتاج الضخم لأكواب الشفط، فيُعدّ التشكيل بالحقن الخيار الأمثل.
هل أكواب الشفط المصنوعة من السيليكون قابلة لإعادة التدوير؟
معظم أكواب شفط السيليكون غير قابلة لإعادة التدوير عبر برامج إعادة التدوير البلدية المعتادة. السيليكون بوليمر حراري، أي أنه لا ينصهر ويتشكل من جديد مثل اللدائن الحرارية.
تقبل بعض مرافق إعادة التدوير المتخصصة السيليكون، حيث تطحنه إلى مسحوق لاستخدامه كحشو أو في تطبيقات مُعاد تدويرها. إلا أن هذه المرافق ليست شائعة. معظم أكواب السيليكون المُستعملة تُرمى في مكبات النفايات أو تُحرق. لذا، ينبغي على من يُعطون الأولوية للتخلص الآمن من المنتجات بعد انتهاء عمرها الافتراضي مراعاة هذا القيد عند اختيار المواد للتطبيقات ذات الأحجام الكبيرة.







