

تُصنع الهياكل الخارجية باستخدام تقنية التصنيع باستخدام الحاسوب (CNC) أجزاءً لأنظمة الروبوتات القابلة للارتداء. تمنح هذه العملية الدقة والتكرارية اللازمتين لهذه الأنظمة المُعززة لقدرات الإنسان. تُساعد الهياكل الخارجية الطبية في إعادة التأهيل والحركة، بينما تُقلل النسخ الصناعية منها من الإصابات. يُعدّ الحصول على نسبة عالية من القوة إلى الوزن أمرًا أساسيًا. كيف تُلبّي هذه العملية المتطلبات الخاصة لهذه الأنظمة؟ يكمن الجواب في اختيار المواد واستراتيجيات التصميم التي تُوازن بين الأداء والتكلفة. تُقلل الأشكال المعقدة الوزن مع الحفاظ على السلامة الهيكلية، وتضمن التفاوتات الدقيقة سلاسة الحركة.
ما هي عملية تصنيع الهياكل الخارجية باستخدام الحاسوب (CNC)؟
التعريف وسير العمل الأساسي
التصنيع الطرحي للروبوتات القابلة للارتداء
تستخدم تقنية التصنيع باستخدام الحاسوب (CNC) في الهياكل الخارجية لإزالة المواد من كتلة صلبة لتشكيلها بالشكل النهائي. تتيح هذه الطريقة للمهندسين التحكم في كل بُعد وسطح. يُعد هذا الأسلوب مثاليًا لأنظمة الروبوتات القابلة للارتداء، لأن الملاءمة تؤثر على الراحة والوظيفة. تبدأ العملية بكتلة من المعدن أو البلاستيك، حيث تزيل الآلة كل ما لا يتطابق مع النموذج ثلاثي الأبعاد. والنتيجة هي مكون دقيق جاهز للتجميع. يختار المهندسون طرق التصنيع هذه لأن الكتل الصلبة لا تحتوي على عيوب داخلية أو خطوط فاصلة بين الطبقات، ويبقى تركيب المادة ثابتًا في جميع أنحاء القطعة.
القطع والحفر والطحن الآلي
تتبع معدات التحكم الرقمي الحاسوبي (CNC) برامج رقمية للقطع والحفر والتجليخ تلقائيًا. تقرأ الآلة مسارات الأدوات وتحرك أدوات القطع وفقًا لها، دون أي تدخل يدوي خلال دورة الإنتاج. تضمن هذه الأتمتة اتساقًا تامًا بين جميع المكونات. يقوم المشغلون بتحميل المواد وتشغيل البرنامج، وتتولى الآلة باقي العمليات دون أي تدخل بشري. يتطابق كل جزء مع التصميم بدقة متناهية. يتحكم البرنامج في سرعة دوران المغزل ومعدل التغذية وعمق القطع لكل عملية. وتتولى أدوات مختلفة عمليات القطع الأولية والتشطيبات النهائية والتفاصيل الدقيقة.
يقدم مشروع كلية الهندسة بجامعة جونيا مثالاً واقعياً. فقد قام فريقهم ببناء هيكل خارجي متحرك من الألومنيوم باستخدام تقنية التصنيع باستخدام الحاسوب (CNC). سمحت لهم هذه العملية الآلية بتصنيع مكونات موثوقة بأبعاد دقيقة. أظهر المشروع كيف تُسهم طرق التصنيع الطرحي في إنشاء هياكل خفيفة الوزن لتعزيز القدرات البشرية.
التصنيع باستخدام الحاسوب (CNC) للهياكل الخارجية الروبوتية
عمليات التخشين ثلاثية المحاور والتشطيب خماسي المحاور
يقسم المصنّعون العمل إلى مرحلتين. تبدأ المرحلة الأولى بالتشكيل الخشن ثلاثي المحاور، حيث تُزال كميات كبيرة من المادة بسرعة. تُستخدم أدوات أكبر حجماً لعمل طبقات سميكة للوصول إلى الشكل النهائي بسرعة. أما استخدام أدوات أقصر فيجعل التركيب أكثر صلابة بعد ذلك. ثم تأتي مرحلة التشطيب خماسي المحاور لتحسين كل سطح بدقة متناهية ليتوافق مع مواصفات التصميم.
توفر المنصة خماسية المحاور مزايا واضحة. إذ يمكن للأداة الاقتراب من أي زاوية، بينما يبقى المكون مثبتًا في موضع واحد، مما يمنع حدوث أخطاء ناتجة عن تحريكه بين عمليات الإعداد. عادةً ما تتطلب عمليات التصنيع خماسية المحاور دقة تصل إلى ±0.01 مم للمكونات المفصلية، بينما قد تحتاج الهياكل المعقدة إلى نطاق دقة يتراوح بين ±0.005 مم و±0.05 مم. تضمن هذه الدقة العالية سلاسة حركة التجميع أثناء الاستخدام.
إمكانيات خماسية المحاور للأشكال التشريحية
تُتيح عملية التصنيع المتزامنة خماسية المحاور إمكانية تشكيل أشكال تُحاكي تشريح جسم الإنسان. تتحرك الأداة على طول خمسة محاور في آنٍ واحد، مُنتجةً هياكل عظمية منحنية، وقنوات داخلية مجوفة، وأغلفة ميكانيكية غير متماثلة. يستحيل إنتاج هذه الأجزاء باستخدام تجهيزات أبسط. تستطيع الآلة الوصول إلى التجاويف والخطوط المعقدة في عملية واحدة. تميل الأداة وتدور للوصول إلى الأسطح المخفية دون الاصطدام بقطعة العمل. هذه الميزة تجعل التصنيع خماسي المحاور الخيار الأمثل للروبوتات القابلة للارتداء.
أنواع الآلات وتكويناتها
مراكز التصنيع العمودية والأفقية
تُستخدم المراكز العمودية مع قطع العمل الصغيرة، وهي سهلة التحميل والتشغيل. أما المراكز الأفقية فتُناسب قطاعات الإطارات الأكبر حجمًا، حيث تعمل الجاذبية على إزالة الرايش من التجاويف العميقة. ولكل نوع من هذه المراكز استخداماته الخاصة حسب حجم القطعة وشكلها الهندسي.
| نوع الجهاز | دور في تصنيع مكونات الهيكل الخارجي ذات الأشكال التشريحية | تفاصيل الدعم |
| 5 محاور بالقطع | العمود الفقري الأساسي للهندسة التشريحية | يُمكّن من استخدام الأداة من أي زاوية، ويُلغي الحاجة إلى عمليات إعداد متعددة، ويُبقي القطعة مثبتة بحيث تبقى العلاقات الهندسية ثابتة. |
| آلة 3 محور | لا يُنصح به للأشكال التشريحية | تؤدي عمليات التركيب المتعددة إلى أخطاء تراكمية قد تدفع التجويف الحرج خارج نطاق التفاوت المسموح به؛ ولا يمكن الوصول إلى التجاويف السفلية |
| المخارط / الآلات السويسرية | ثانوي، لمكونات المشغل | تُعدّ عملية الخراطة الدقيقة من النوع السويسري ضرورية للمكونات الصغيرة والطويلة والرفيعة مثل أعمدة التشغيل ودبابيس المحور والحشوات الملولبة. |
| مراكز الخراطة الدقيقة المزودة بأدوات حية | لمكونات محرك التوافقيات | تتيح هذه العملية طحن الأسطح المستوية، وحفر الثقوب العرضية، وقطع الخيوط في نفس الإعداد. |
أنظمة متعددة المحاور ومخارط من النوع السويسري
يُعدّ المركز خماسي المحاور الأداة الرئيسية في العمليات التشريحية، إذ يحافظ على محاذاة الأجزاء بدقة لأن القطعة لا تحتاج إلى تغيير موضعها. أما آلات المحاور الثلاثة التقليدية فهي خيار غير مناسب في هذه الحالة، لأن تعدد المواضع يُسبب أخطاءً في التكديس قد تُخرج تجويفًا حرجًا عن نطاق التفاوت المسموح به. يُزيل نظام المحاور الخمسة هذا الخطر تمامًا، حيث تُثبّت الآلة القطعة على طاولة دوارة قابلة للإمالة، مما يسمح للأداة بالوصول إلى جوانبها الخمسة في وضعية واحدة. ولا حاجة إلى تجهيزات خاصة للزوايا المعقدة.
تُستخدم المخارط السويسرية لمعالجة الأجزاء الدوارة الصغيرة، مثل أغلفة المحركات، وحلقات المحامل، ودبابيس المحاور. تتطلب هذه الأجزاء دقة عالية في التمركز. تدعم طريقة المخارط السويسرية المادة بالقرب من أداة القطع، مما يمنع انحرافها أثناء القطع.
تُضفي مراكز الخراطة المزودة بأدوات دوارة مرونةً إضافية، إذ تقوم بتشكيل الأسطح المستوية، وحفر الثقوب العرضية، وقطع الخيوط في عملية إعداد واحدة. هذا يُقلل من زمن الدورة ويُحسّن الدقة. كما تُتيح طريقة المحاور الخمسة معالجة الأشكال الروبوتية المعقدة في عملية إعداد واحدة. ويُوفر الجمع بين هذه الأنواع من الآلات للمصنّعين النطاق الكامل اللازم لإنتاج الروبوتات القابلة للارتداء.
مواد تصنيع الهياكل الخارجية باستخدام الحاسوب
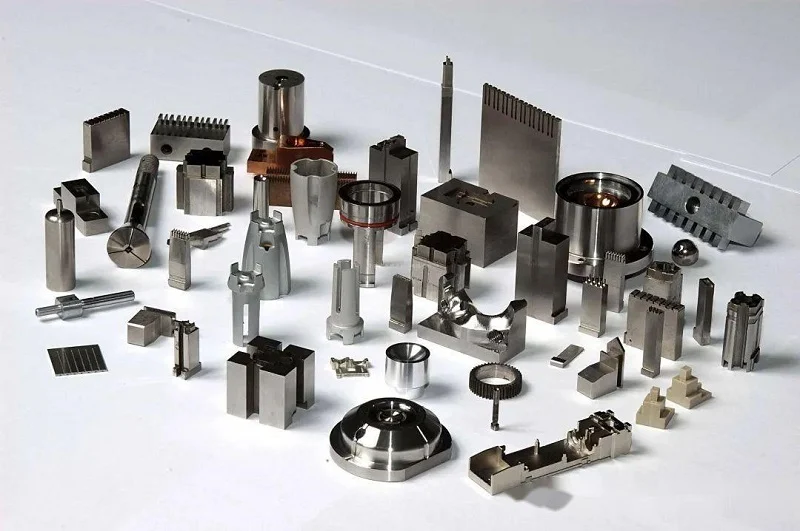
سبائك التيتانيوم
الصف الثاني والصف الخامس
يُعدّ التيتانيوم خيارًا ممتازًا لأجزاء الهياكل الخارجية التي تحمل أوزانًا ثقيلة. النوع الخامس هو الأكثر استخدامًا، فهو قوي ومقاوم للصدأ. أما النوع الثالث والعشرون فهو أكثر ليونة وأمانًا للجسم، وأقل عرضة للتسبب بالحساسية عند ملامسته للجلد. ويحافظ كلا النوعين على قوتهما حتى بعد استخدامات عديدة.
الوصلات والإطارات الحاملة للأحمال
تُعدّ هذه السبائك مثاليةً للمفاصل والهياكل، إذ تتميز بنسبة قوة إلى وزن ممتازة، ما يجعل القطع قويةً وخفيفة الوزن في آنٍ واحد. كما يقاوم التيتانيوم التلف الناتج عن العرق والرطوبة، ما يجعله آمناً للاستخدام. أما عيوبه فتتمثل في تكلفته العالية وصعوبة قطعه، فهو أصعب من الألومنيوم، ما يؤدي إلى تآكل الأدوات بسرعة أكبر، وبالتالي يتطلب القطع إبطاءً أكبر.
سبائك الألومنيوم
6061 و7075 للإطارات
يُعدّ الألومنيوم مادةً موثوقةً لهياكل الأجهزة الخارجية. وقد استخدم مشروع كلية الهندسة بجامعة جونيا العليا الألومنيوم في هيكلها الخارجي المتحرك. يتميز الألومنيوم من الدرجة 6061 بسهولة قطعه ولحامه، بينما يتميز الألومنيوم من الدرجة 7075 بقوته، ولكنه أصعب في التشكيل. وكلاهما خفيف الوزن، وهو أمرٌ بالغ الأهمية للأجهزة القابلة للارتداء.
الأكسدة ومعالجة السطح
تُضفي عملية الأنودة طبقة واقية على الألومنيوم، مما يُعزز مقاومته للتآكل ويُتيح إضافة الألوان، كما يُساعد على منع الصدأ. يُعدّ السطح الأملس مهماً للراحة والنظافة، ويمكن تحسين ملمسه بخطوات إضافية مثل السفع الرملي أو التلميع.
ألياف الكربون والبلاستيك الهندسي
تحديات تصنيع ألياف الكربون المقواة بالبوليمر
تتميز مركبات ألياف الكربون بقوة وصلابة عاليتين، كما أنها خفيفة الوزن للغاية. هذه الخصائص تجعلها مثالية لدعامات الأطراف والهياكل. إلا أن تشكيلها صعب، إذ تتلف الألياف بسرعة وتتسبب في تآكل الأدوات. كما يجب التعامل بحذر مع غبار القطع، وقد يحدث انفصال الطبقات أثناء الحفر.
واجهات PEEK، وDelrin، والنايلون
تُستخدم أنواع البلاستيك الهندسي لأغراضٍ مختلفة. يُعدّ البولي إيثر إيثر كيتون (PEEK) مناسبًا للبيئات الحارة أو المعقمة. يحافظ الديلرين على شكله ويسهل قصه. يمتص النايلون الصدمات والاهتزازات. غالبًا ما تُستخدم هذه المواد بين الأجزاء المعدنية والجسم، مما يُقلل الوزن ويُحسّن الراحة. يؤثر اختيار المادة المناسبة على التكلفة، وسهولة القص، ونوع التشطيب المطلوب. لكل نوع مزاياه وعيوبه.
مكونات الهيكل الخارجي الأساسية المصنعة باستخدام تقنية التصنيع باستخدام الحاسوب (CNC) للهياكل الخارجية
تُصنع الأجزاء الرئيسية للروبوتات التي تُمكّن الأنظمة القابلة للارتداء من العمل باستخدام تقنية التصنيع باستخدام الحاسوب (CNC) للهياكل الخارجية. تشمل هذه الأجزاء المفاصل، والأقواس، والهياكل، والأجزاء الهيكلية. يجب أن تتوافق كل قطعة مع مواصفات دقيقة، وهو ما يُجسّده مشروع إنديجو بوضوح. استخدم المهندسون تقنيات التصنيع باستخدام الحاسوب (CNC) والطباعة ثلاثية الأبعاد من شركة بروتولابس خلال مرحلة التطوير. كما استخدموا خدمات التصنيع باستخدام الحاسوب (CNC) لتصنيع تجهيزات تثبيت المكونات اللازمة للحام بالموجات فوق الصوتية. كانت هذه الخطوة أساسية لبناء الهيكل الخارجي الروبوتي. وتُطبّق نفس الدقة على كل جزء من أجزاء الوحدة النهائية.
المفاصل وآليات التمفصل
مجموعات المفصلات والمفاصل الدوارة
تُشكّل المفصلات المفصلية والمفاصل الدوارة النواة المتحركة لأي هيكل خارجي. تتحمل هذه الأجزاء الحركة المستمرة والحمل. يجب أن يدعم سطح التماس الكروي في مفصل الورك الانثناء والمد والتبعيد والتقريب، كما يتحمل وزن الجسم. يتطلب ذلك ثباتًا هيكليًا عاليًا وحركة محدودة للغاية. تُمكّن عمليات التصنيع باستخدام الحاسوب (CNC) بالاقتران مع نمذجة التصميم بمساعدة الحاسوب (CAD) المهندسين من تصميم وقطع التجويف للحصول على أفضل ملاءمة. يمكن تصنيع الجزء الكروي بدقة تصل إلى بضعة ميكرومترات. يتم تصنيع التجويف ليتوافق مع هذه الدقة. تُقلل الملاءمة المحكمة الناتجة من الحركة في المفصل، مما يُؤدي إلى حركة سلسة. يلي ذلك أداء ميكانيكي حيوي موثوق.
متطلبات التسامح من أجل حركة سلسة
يُعدّ ضبط التفاوتات عاملاً أساسياً في تمييز الوصلات الجيدة عن الممتازة. يوضح الجدول أدناه متطلبات المكونات المختلفة.
| مكون | متطلبات الدقة | تفاصيل التصنيع |
| مخفض التوافقيات | ≤0.005 مم انحراف بيضاوي على أسطح الكامة | التحكم في تشوه الشرائح المرنة ذات الجدران الرقيقة للغاية (سمك الجدار 0.2-0.8 مم) عن طريق الطحن الدقيق |
| مخفضات المركبات الترفيهية | دقة تحديد الموضع ≤ ± 0.01 مم | التسامح مع أشكال الأسنان الحلقية المعقدة وفتحات تجاويف دبابيس التثبيت؛ أمر بالغ الأهمية لقواعد الروبوتات ذات الأحمال الثقيلة |
| عبرت محامل | استدارة ≤ 0.003 مم؛ خشونة Ra ≤ 0.2 ميكرومتر | حافظ على دقة مجرى الكابلات حتى مع الهياكل ذات الجدران الرقيقة |
| أغطية المفاصل | دقة تحديد المواقع متعددة الثقوب ≤ 0.02 مم | تصميم متوازن من الألومنيوم خفيف الوزن 6061/7075 مع صلابة هيكلية |
| ضوابط العملية | CPK > 1.33 للإنتاج بكميات كبيرة | تجهيزات متخصصة للتحكم في تشوه الجدران الرقيقة، والقياس داخل الماكينة، وتعويض التآكل، والتحكم الإحصائي في العمليات، والمعالجة اللاحقة مثل الأنودة والطحن الدقيق |
تُتيح عمليات التصنيع الدقيقة باستخدام الحاسوب (CNC) تصنيع هياكل دقيقة ومسارات معقدة لأجهزة الاستشعار وأسلاك التحكم. وهذا يسمح بتوزيع متساوٍ لأجهزة استشعار الضغط، مثل تلك الموجودة أسفل القدمين. كما تُسهم في رصد الحركات الصغيرة وتحسين الاستجابة. وتُنتج عمليات التصنيع الدقيقة متعددة المحاور طبقات واقية من سبائك الألومنيوم والبوليمر، تُصمم خصيصًا لتناسب أشكال المفاصل المختلفة، لحماية أجهزة الاستشعار الحساسة ووحدات التحكم من الرطوبة والتلف البيئي. أما بالنسبة للمفاصل الكروية والمفصلية تحت الحمل، فإن طرق التشطيب مثل الترسيب الفيزيائي للبخار، والترسيب الكيميائي للبخار، والتلميع، والتصنيع الدقيق، تُقلل من التآكل والاحتكاك. ويُقلل التلميع ذو السطح المصقول، من خلال عمليات التصنيع الدقيقة والتلميع الكاشط، من عيوب السطح، مما يُساعد على الحفاظ على سلاسة حركة المفصل مع مرور الوقت.
الإطارات الهيكلية والوصلات
تحسين الطوبولوجيا لتقليل الوزن
يُعدّ الوزن عاملاً بالغ الأهمية في الأنظمة القابلة للارتداء. فكل غرام يؤثر على مدى راحة المستخدم وشعوره بالتعب. تعمل عملية تحسين الهيكل على إزالة المواد غير الضرورية، ما ينتج عنه إطار يحافظ على قوته مع تقليل كتلته. ويتم هذا التحسين بالتزامن مع عمليات التصنيع، حيث يقوم المهندسون أولاً بمحاكاة مسارات الأحمال، ثم يزيلون أي جزء لا يتحمل إجهاداً. غالباً ما يكون الشكل النهائي عضوياً، إذ يتبع خطوط القوة بدلاً من الأشكال الهندسية البسيطة.
الأشكال الهندسية ذات الجدران الرقيقة والمعقدة
تُتيح المقاطع ذات الجدران الرقيقة والتصاميم الهندسية المعقدة إمكانية الوصول إلى أقصى حدود التصنيع. تُساهم هذه الميزات في تقليل الوزن دون المساس بالصلابة، إلا أنها تُسبب انثناءً أثناء القطع. تعمل تجهيزات خاصة على تثبيت الجدران الرقيقة في مكانها، بينما يرصد نظام القياس داخل الآلة أي انحراف فورًا. كما يُحافظ نظام تعويض التآكل على حدة الأدوات ودقتها. تُغني إطارات CNC أحادية القطعة عن الوصلات والمثبتات، مما يُقلل الوزن بشكل أكبر ويُعزز الصلابة الإجمالية. تستفيد الإطارات الهيكلية القابلة للارتداء من هذا النهج، حيث يُصبح التصميم أخف وزنًا على الجسم، كما أنه يدوم لفترة أطول تحت الضغط المتكرر.
الأقواس، والهياكل، والموصلات
واجهات ملائمة مخصصة لتشريح جسم الإنسان
يجب أن تتناسب الأقواس والموصلات مع جسم الإنسان، فلكل مستخدم شكل جسم مختلف. وتُحل هذه المشكلة من خلال واجهات مُصممة خصيصًا. حيث تقوم آلات التصنيع باستخدام الحاسوب (CNC) بقطع كل قوس ليناسب المستخدم، مما يُحسّن بيئة العمل ويُقلل نقاط الضغط. وينطبق المنطق نفسه على أغلفة المفاصل المتحركة، فهي تُحيط بالمفاصل وتحمي الآليات الداخلية. وتحتاج أغلفة مفاصل الورك/الركبة إلى شكل دقيق، فالتصميم غير المناسب يُسبب عدم الراحة ويُحد من الحركة، بينما التصميم المناسب يُشعر المستخدم بالراحة التامة، حتى أنه ينسى وجود الجهاز.
الحشوات الملولبة وميزات التثبيت
تُحكم الحشوات الملولبة وآليات التثبيت إغلاق جميع الأجزاء. هذه التفاصيل الدقيقة هي التي تحدد ما إذا كان الجهاز سيبقى محكمًا أم سيرتخي. تقوم آلات التصنيع باستخدام الحاسوب (CNC) بقطع الخيوط بدقة متناهية من حيث الخطوة والعمق. كما تقوم بحفر الثقوب العرضية وتشكيل الأسطح المستوية في نفس الإعداد. هذا يضمن محاذاة جميع الأجزاء. تتطلب حوامل المشغلات هذا المستوى من العناية. قد يتلف الخيط غير المحاذي تحت الضغط. أما الخيط المقطوع جيدًا فيدوم لآلاف الدورات. يبقى المشغل آمنًا، ويبقى النظام بأكمله موثوقًا.
مزايا تصنيع الهياكل الخارجية باستخدام الحاسوب
التصنيع الدقيق باستخدام الحاسوب (CNC) والتكرارية
تحقيق التسامح الصارم
تُحدد دقة القياسات ما إذا كان الجهاز القابل للارتداء يتحرك بسلاسة أم يعلق. تصل دقة التصنيع باستخدام الحاسوب (CNC) إلى مستويات لا تُضاهى بالطرق الأخرى. تصل دقة التجليخ إلى ±0.005 مم كقيمة نموذجية، و±0.001 مم كأفضل قيمة ممكنة. أما دقة الطحن باستخدام الحاسوب (CNC) فتصل إلى ±0.025 مم كقيمة نموذجية، و±0.005 مم كأفضل قيمة ممكنة. بينما تصل دقة القطع الكهربائي السلكي (Wire EDM) إلى ±0.0001 بوصة (0.0025 مم) أو أفضل. هذه الأرقام مهمة للغاية بالنسبة لوصلات التوصيل وقواعد تثبيت المحركات. فالتجويف غير الدقيق يُفسد المحاذاة، بينما يضمن التجويف الدقيق أداءً سلسًا ودقيقًا.
الاتساق عبر عمليات الإنتاج
إنّ التكرار هو ما يميّز المنتجات المصنّعة كهواية عن المنتجات الحقيقية. يجب أن تتطابق كل وحدة مع الوحدة الأولى. توفّر أتمتة التحكم الرقمي بالحاسوب (CNC) هذه الميزة. تتبع الآلة البرنامج نفسه في كل دورة، فلا مجال للخطأ البشري. يساعد هذا التناسق على توسيع نطاق تصنيع الهياكل الخارجية باستخدام تقنية CNC من نموذج أولي واحد إلى الإنتاج الكامل. يحصل المشترون على هندسة وملاءمة متطابقة في كل دفعة.
الأشكال الهندسية المعقدة وحرية التصميم
قصات الشعر السفلية، والخطوط الخارجية، والأشكال العضوية
تتيح عملية التصنيع المتزامنة بخمسة محاور تحريك جميع المحاور الخمسة في آن واحد، مما يُتيح إمكانية تشكيل التجاويف والأسطح المنحوتة. وقد تعاون مهندس إيطالي مع شركة Lewei Precision لبناء هيكل خارجي سلبي لكامل الجسم باستخدام هذه الطريقة. تقترب الأداة من زوايا متعددة في عملية إعداد واحدة، مما يُزيل الأخطاء التراكمية الناتجة عن إعادة التموضع، ويُتيح إمكانية تشكيل أشكال عضوية تُحاكي تشريح جسم الإنسان.
النماذج الأولية السريعة والتكرار
غالبًا ما تتكامل تقنيات التصنيع باستخدام الحاسوب (CNC) والطباعة ثلاثية الأبعاد. وقد استخدم مشروع إنديجو كلتيهما خلال مرحلة التطوير. اعتمد المهندسون على التصنيع باستخدام الحاسوب لتصنيع المثبتات والأجزاء الدقيقة، بينما تولت الطباعة ثلاثية الأبعاد معالجة الأشكال الهندسية المعقدة والتخصيص. هذا التكامل يُسرّع عملية التطوير، حيث يختبر المصممون الأجزاء المعدنية الحقيقية في وقت مبكر، مما يُتيح لهم اكتشاف المشاكل قبل البدء في تصنيع الأدوات.
تنوع المواد والتشطيب السطحي
المعادن والبلاستيك والمواد المركبة
تتعامل تقنية التحكم الرقمي بالحاسوب (CNC) مع مجموعة واسعة من المواد. فالألومنيوم والفولاذ المقاوم للصدأ والتيتانيوم والنحاس الأصفر والنحاس والفولاذ المقوى جميعها قابلة للتشكيل بكفاءة. ولكل منها مزايا وعيوب تتعلق بالوزن والقوة. يوضح الجدول أدناه مقارنة بين تقنية CNC والتصنيع الإضافي.
| الفئة | التصنيع باستخدام الحاسب الآلي | التصنيع المضافة |
| القوة الميكانيكية | قطع قوية وكثيفة مصنوعة من مواد صلبة | يؤدي ترابط الطبقات إلى نقاط ضعف |
| التسامح | متماسكة للغاية ومتسقة | متوسط؛ يختلف باختلاف التكنولوجيا |
| الانتهاء من السطح | سلس، وغالبًا ما يكون جاهزًا للتجميع | أكثر خشونة؛ قد تحتاج إلى معالجة لاحقة. |
| التوسعة | يتوسع بسلاسة إلى الإنتاج الكامل | الأفضل للرحلات ذات الحجم المنخفض |
| خيارات المواد | مجموعة واسعة تشمل التيتانيوم | محدود في بعض المعادن |
| السلامة الهيكلية | كثيفة تمامًا؛ بدون هياكل داعمة | قد يحتاج إلى معالجة حرارية |
| حجم الجزء | غير مقيد بغرفة البناء | حدود حجم حجرة البناء |
| المقاومة للحرارة | مستقر في درجات حرارة عالية | مخاطر التشوه الحراري |
التشطيبات المصقولة مقابل التشطيبات بعد التصنيع
تؤثر جودة السطح على الراحة والنظافة. تُعدّ الأسطح المصقولة مناسبةً للأقواس والهياكل الداخلية. أما الأسطح المصقولة فهي الأنسب لنقاط التلامس مع الجلد. تصل دقة تصنيع التفريغ الكهربائي المرآوي إلى ±0.00005 بوصة (0.0013 مم) أو أفضل. هذا المستوى من النعومة يقلل الاحتكاك والتآكل، كما يُسهّل عملية التنظيف للاستخدامات الطبية.
اعتبارات التصميم لتصنيع الهياكل الخارجية باستخدام الحاسوب
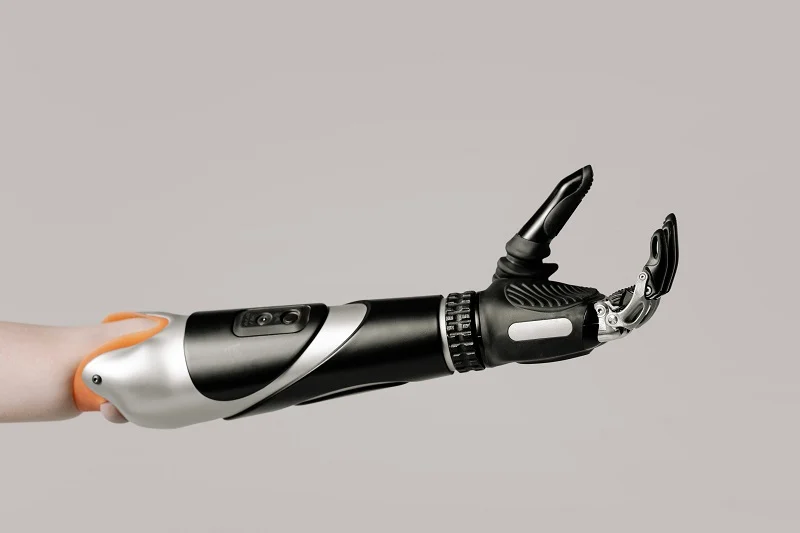
الموازنة بين الدقة والتكلفة
تؤثر التفاوتات المسموح بها على ملاءمة الجهاز القابل للارتداء وشعور المستخدم به. فالمفصل غير المحكم يتذبذب ويسبب عدم الراحة، بينما يتحرك المفصل المحكم بسلاسة ويمنح شعورًا طبيعيًا. لكن التفاوتات الأكثر دقة تكلف أكثر لأن الآلة تعمل بسرعة أقل، وتتآكل الأدوات بشكل أسرع، ويستغرق الفحص وقتًا أطول. لذا، يجب على المهندسين إيجاد التوازن الأمثل. تتطلب الوصلات الحساسة، مثل تجاويف المفاصل، أدق المواصفات، بينما يمكن أن تكون الأقواس غير الحساسة أقل دقة. هذا التوازن يحافظ على سلامة الجهاز دون تجاوز الميزانية.
أفضل الممارسات في مجال التسامح الهندسي
تُحدد هندسة الأبعاد والتفاوتات (GD&T) للمُشغِّل ما يهم حقًا. فهي تُحدد نقاط الإسناد، وضوابط الميزات، والتفاوتات المسموح بها. تبدأ هندسة الأبعاد والتفاوتات الجيدة بنقاط إسناد واضحة من خلال اختيار أسطح ثابتة. استخدم تفاوتات الموضع لأنماط الثقوب وضوابط المظهر الجانبي للأسطح المنحنية. تجنب التفاوتات الزائدة للميزات التي لا تؤثر على الوظيفة. هذا يُبسط عملية الفحص ويُقلل من الهدر. الهدف هو إيصال فكرة التصميم دون إضافة تكاليف غير ضرورية.
قيم را للراحة والنظافة
تؤثر نعومة سطح الجهاز على ملمسه على البشرة. فالأسطح الخشنة تُهيّج البشرة وتحبس البكتيريا، بينما الأسطح الملساء تُعطي شعورًا أفضل وتُسهّل عملية التنظيف. يقيس مؤشر Ra متوسط خشونة السطح، وكلما انخفض هذا المؤشر، كان السطح أنعم. يوضح الجدول أدناه المتطلبات النموذجية.
| تطبيق | نطاق را | ملاحظة |
| نقاط تلامس الجلد | منخفض Ra | ملمس ناعم، سهل التنظيف |
| الأقواس الداخلية | را معتدل | يعمل بشكل سليم، لم يمس |
| الوصلات المشتركة | منخفض Ra | يقلل من الاحتكاك والتآكل |
المعالجة اللاحقة للاستخدام الطبي والصناعي
تحتاج الهياكل الخارجية الطبية إلى عناية خاصة. يزيل التلميع آثار الأدوات ويُهيئ سطحًا صحيًا. تُضيف عملية الأنودة طبقة واقية على الألومنيوم. يُعطي السفع بالخرز مظهرًا غير لامع موحدًا. قد تتجاهل الوحدات الصناعية خطوات المعالجة التجميلية وتركز بدلًا من ذلك على مقاومة التآكل. تعتمد المعالجة اللاحقة المناسبة على مكان استخدام الجهاز.
وقت الإعداد وتغييرات الأدوات
كل عملية إعداد تزيد التكلفة لأن الآلة تتوقف، ويعيد المشغل ضبط موضع القطعة، وقد تتأثر الدقة. تقلل عمليات التصنيع خماسية المحاور من عمليات الإعداد لأن القطعة تبقى مثبتة. كما أن تقليل تغييرات الأدوات يوفر الوقت. القطعة المصممة جيدًا تحتاج إلى عمليات أقل، مما يقلل من العمالة وساعات تشغيل الآلة. التصميم من أجل سهولة التصنيع يعني التفكير في هذا الأمر مبكرًا.
تأثير اختيار المواد على التكلفة
يؤثر اختيار المادة على التكلفة بطريقتين: أولاً، يتفاوت سعر المواد الخام بشكل كبير، فالتيتانيوم أغلى من الألومنيوم. ثانياً، سهولة التشغيل مهمة أيضاً، فالمواد الصلبة تُتلف الأدوات بسرعة أكبر وتستغرق وقتاً أطول في القطع. يستخدم نموذج تقدير تكلفة أجزاء الهيكل الخارجي لليد نوع المادة كمدخل، حيث يجمع تكلفة المواد، والعمالة، وصيانة الآلات، والاستهلاك، ووقت المعالجة. ويوازن اختيار المادة المناسبة بين القوة والوزن والميزانية، بهدف تحقيق المتانة دون تجاوز الميزانية.
اختيار شركة نوبل لتصنيع الهياكل الخارجية باستخدام الحاسوب

تصميم وتجميع متكامل الخدمات
تتخصص شركة نوبل في المعادن والبلاستيك، لكن خدماتها لا تقتصر على قص الأجزاء فحسب، بل تشمل التصميم، والنماذج الأولية، والإنتاج، والتجميع. يتولى فريق واحد جميع مراحل العمل من البداية إلى النهاية، مما يوفر الوقت ويقلل الأخطاء. وتبقى قنوات التواصل واضحة وشفافة من أول رسم تخطيطي وحتى المنتج النهائي.
يحتاج النظام القابل للارتداء إلى دعامات، وقواعد تثبيت للمحركات، وهياكل إلكترونية متوافقة. تقوم شركة نوبل بتصنيع جميع هذه القطع في ورشتها الخاصة. وتُطبّق معايير الدقة العالية في جميع أنحاء النظام. يتحرك الجهاز النهائي بسلاسة. يتطابق كل مكون مع التصميم الأصلي. ويتم التجميع من المحاولة الأولى.
ISO 9001: 2015 و ISO 13485: 2016
تُعدّ الشهادات مهمة للأجزاء التي تُرتدى على الجسم. شركة نوبل حاصلة على شهادة ISO 9001:2015 لإدارة الجودة العامة، بالإضافة إلى شهادة ISO 13485:2016 للأجهزة الطبية. هذا المعيار أساسي لأنظمة الروبوتات القابلة للارتداء، إذ يُغطي تصميمها، وإنتاجها، وفحصها النهائي.
لا يُعدّ معيار ISO 13485 شرطًا قانونيًا لكل مورد، ولكنه المعيار الصناعي العالمي الذي يتوقعه مصنّعو الروبوتات الطبية. فهو يُظهر أن الشريك يُطبّق نظام جودة يتميّز بعمليات تصنيع مُراقبة وقابلة للتتبع ومُوثّقة.
تختلف القواعد من منطقة لأخرى. يوضح الجدول أدناه متطلبات الشركاء للعمل الطبي.
| الشهادة / المعيار | المنطقة | المعايير المطلوبة |
| ISO 13485 | تجوال حول العالم | نظام إدارة جودة معتمد، معايير مُدققة، سجلات تاريخ الجهاز |
| FDA 21 CFR الجزء 820 | الولايات المتحدة | إمكانية تتبع التصميم، والتحقق من صحة العملية (IQ/OQ/PQ)، وإمكانية تتبع الدفعة |
| الاتحاد الأوروبي MDR 2017/745 | أوروبا | الوثائق الفنية، شهادات المواد، إدارة المخاطر (ISO 14971) |
| PMDA / MHLW | اليابان | تسجيل الشركة المصنعة، شهادات مطابقة لمعايير JIS |
| TGA | أستراليا | المبادئ الأساسية، ملخصات التوافق الحيوي |
تلتزم شركة نوبل بهذه المعايير. ستجتاز قطع غيارك عمليات التدقيق بشكل أسرع.
القطاعات التي نلبي احتياجاتها
التطبيقات الطبية
تساعد الهياكل الخارجية الطبية المرضى على استعادة قدرتهم على الحركة بعد الإصابة أو المرض. تتطلب هذه الأجهزة مفاصل دقيقة ونقاط اتصال مريحة. تُصنّع شركة نوبل مكونات تُحقق كلا الهدفين. تمنع الأسطح الملساء تهيج الجلد حتى مع الاستخدام لفترات طويلة. تحافظ الدقة العالية على حركة المفاصل ثابتة وطبيعية. والنتيجة هي جهاز آمن وموثوق يدعم عملية التعافي.
تخضع الهياكل الخارجية الطبية لنفس المتطلبات، فهي تخضع للتعقيم والاستخدام المتكرر. نعتمد على شريك معتمد ذي عمليات مجربة لضمان مطابقة كل وحدة للمواصفات.
التطبيقات الصناعية والعسكرية
تُقلل الهياكل الخارجية الصناعية من مخاطر الإصابات في المصانع، حيث يرتديها العمال لرفع الأحمال الثقيلة دون إجهاد. أما الهياكل العسكرية، فتساعد الجنود على حمل المعدات لمسافات طويلة. ويتطلب كلا النوعين أجزاءً متينة وخفيفة الوزن تتحمل الاستخدام المكثف. تستخدم شركة نوبل الألومنيوم والتيتانيوم في هذه التطبيقات، ما يجعل التصميمات الهندسية المعقدة سهلة التنفيذ. والنتيجة هي هيكل قوي لا يُثقل كاهل المستخدم.
نهجنا الشامل
دعم التصميم والنماذج الأولية
التصميم الجيد يقلل التكاليف لاحقًا. تساعد شركة نوبل المهندسين على اختيار المواد والميزات المناسبة للقطع. ندرس التفاوتات، ومتطلبات التشطيب، وعوامل التكلفة مبكرًا. يلي ذلك مرحلة النماذج الأولية بسرعة. ستحصل على قطع حقيقية لاختبار ملاءمتها ووظائفها قبل الإنتاج الكامل. هذا يساعد على اكتشاف المشاكل عندما تكون التعديلات رخيصة وسريعة.
الإنتاج والتجميع وضمان الجودة
بعد الموافقة على التصميم، نبدأ الإنتاج. تعمل آلاتنا بنفس البرنامج في كل دورة، حيث يتطابق كل جزء مع سابقه. نفحص كل قطعة قبل التجميع، ثم نجمع كل شيء معًا ونتحقق من الوحدة النهائية. تُحفظ سجلات الجودة مع كل طلب، مما يمنحك إمكانية تتبع كاملة من المواد الخام إلى المنتج النهائي.
تُوفر عمليات التصنيع باستخدام الحاسوب (CNC) للهياكل الخارجية قطعًا دقيقة ومتينة وخفيفة الوزن، تلبي متطلبات الهياكل الخارجية الطبية والصناعية. ويؤثر اختيار المواد وقرارات التصميم واختيار العمليات بشكل كبير على الأداء والتكلفة. لا تُضاهي أي طريقة أخرى دقة عمليات التصنيع باستخدام الحاسوب (CNC) وقابليتها للتكرار وحرية التصميم التي توفرها. ولذلك، يُعد اختيار شريك مُلمّ باحتياجات تطبيقات التصنيع والروبوتات أمرًا بالغ الأهمية. وبالنظر إلى المستقبل، ستساهم تقنيات التصنيع الهجينة، وتحسين مسار الأدوات المدعوم بالذكاء الاصطناعي، والمواد المتقدمة في خفض الوزن ورفع جودة السطح. هل أنت مستعد لبناء هيكلك الخارجي التالي؟ تواصل مع شركة نوبل اليوم لمناقشة احتياجاتك في مجال التصنيع باستخدام الحاسوب (CNC).
الأسئلة الشائعة حول تصنيع الهياكل الخارجية باستخدام الحاسوب
ما هي استخدامات التصنيع باستخدام الحاسوب (CNC) للهياكل الخارجية؟
تُصنّع هذه التقنية الأجزاء الدقيقة التي تحتاجها الروبوتات القابلة للارتداء. فالمفاصل والهياكل والدعامات والأغلفة كلها تُصنع بهذه العملية. وتستخدمها الأجهزة الطبية لمساعدة المرضى على التعافي والحركة. كما تستخدمها الأنظمة الصناعية والعسكرية لحمل الأحمال ومنع الإصابات. وتتميز هذه الطريقة بدقة عالية ونتائج ثابتة في كل مرة.
ما هي أفضل المواد المستخدمة في صناعة أجزاء الهيكل الخارجي؟
يعتمد الأمر على طبيعة العمل. يُعدّ التيتانيوم من الدرجة 5 والدرجة 23 خيارًا ممتازًا للوصلات الحاملة للأحمال. أما الألومنيوم 6061 و7075 فهما مناسبان للهياكل. يوفر ألياف الكربون وزنًا أخف، لكن يصعب قطعه. بينما تتميّز المواد البلاستيكية مثل PEEK وDelrin بقدرتها على التعامل مع نقاط التماس وامتصاص الصدمات. يؤثر كل اختيار على التكلفة، وسهولة القطع، ومتطلبات التشطيب.
لماذا تعتبر عملية التصنيع بخمسة محاور أفضل من عملية التصنيع بثلاثة محاور للهياكل الخارجية؟
تقوم آلات الخمسة محاور بقطع الأجزاء ذات الشكل الجسمي في عملية إعداد واحدة. يبقى الجزء مثبتًا، مما يمنع حدوث أخطاء ناتجة عن تحريكه. أما آلات الثلاثة محاور فتتطلب عمليات إعداد متعددة، وقد تؤدي أخطاء التكديس إلى تجاوز التفاوت المسموح به في الثقوب. كما تصل آلات الخمسة محاور إلى التجاويف والقنوات المجوفة التي لا تستطيع الآلات الأبسط الوصول إليها.
ما مدى دقة التفاوتات التي يمكن الوصول إليها في تصنيع الهياكل الخارجية باستخدام آلات CNC؟
تصل دقة التجليخ إلى ±0.005 مم في الوضع العادي، و±0.001 مم كحد أقصى. أما دقة الطحن باستخدام الحاسوب (CNC) فتصل إلى ±0.025 مم في الوضع العادي، و±0.005 مم كحد أقصى. بينما تصل دقة القطع الكهربائي السلكي (Wire EDM) إلى ±0.0001 بوصة أو أفضل. وتتطلب وصلات الربط وقواعد المحركات هذه الدقة لضمان سلاسة الحركة ودقة المحاذاة.
هل يمكن أن تعمل تقنية التصنيع باستخدام الحاسوب (CNC) والطباعة ثلاثية الأبعاد معًا؟
نعم، وكثيراً ما يفعلون ذلك. استخدم مشروع إنديجو كلا الطريقتين خلال مرحلة التطوير. حيث تم تصنيع التجهيزات والأجزاء المعدنية الدقيقة باستخدام تقنية CNC، بينما تولت الطباعة ثلاثية الأبعاد معالجة الأشكال المعقدة والأعمال المخصصة. هذا المزيج يُسرّع عملية الاختبار ويتيح للمصممين تجربة الأجزاء الحقيقية قبل بدء الإنتاج الكامل.
ما هي التشطيبات السطحية التي تحتاجها الهياكل الخارجية الطبية؟
تتطلب نقاط التلامس مع الجلد خشونة سطح منخفضة (Ra) لضمان الراحة وسهولة التنظيف. يمكن استخدام تشطيب متوسط للأقواس الداخلية نظرًا لعدم لمسها. كما تتطلب مفاصل الأجهزة خشونة سطح منخفضة (Ra) لتقليل الاحتكاك والتآكل. يُعد التلميع والأنودة والتنظيف بالخرز من خطوات المعالجة اللاحقة الشائعة في الوحدات الطبية.
ما هي الشهادات التي يجب أن يحملها شريك التصنيع؟
ابحث عن معيار ISO 9001:2015 لإدارة الجودة العامة. أما معيار ISO 13485:2016 فهو الأكثر أهمية للأجهزة الطبية، إذ يغطي مراقبة التصميم والإنتاج والتفتيش. وقد تُطبق أيضًا لوائح إقليمية مثل FDA 21 CFR Part 820 وEU MDR 2017/745. تُظهر هذه المعايير أن الشريك يُدير عملية إنتاج خاضعة للرقابة وقابلة للتتبع.
كيف يمكنني خفض تكلفة تصنيع الهياكل الخارجية باستخدام آلات CNC؟
قلل عدد عمليات الإعداد وتغيير الأدوات. تضمن عمليات التصنيع خماسية المحاور تثبيت القطعة بإحكام، مما يوفر الوقت والجهد. اختر موادًا تُوازن بين المتانة والوزن وسهولة التصنيع. خفف من التفاوتات المسموح بها في الأقواس غير الحرجة. التصميم الجيد الذي يُراعي سهولة التصنيع يُقلل التكلفة دون التضحية بالدقة في الأجزاء الأساسية.






