

يجب أن تستوفي مكونات روبوت الرعاية الخاص بك - المفاصل، والهياكل، والإطار - معايير صارمة، ولكن ما هي طريقة التصنيع والمواد التي توفر التوازن الأمثل؟ يُعد اختيار طرق ومواد تصنيع مكونات روبوت الرعاية قرارًا بالغ الأهمية، حيث تُؤخذ السلامة والدقة والتكلفة في الاعتبار. تُقارن هذه المقالة بين التصنيع باستخدام الحاسوب (CNC)، والقولبة بالحقن، وتصنيع الصفائح المعدنية، والطباعة المباشرة بالليزر الانتقائي (DMLS)، والطباعة ثلاثية الأبعاد. ستتعرف أيضًا على أداء الفولاذ المقاوم للصدأ 17-4 PH وTi-6Al-4V. سنشاركك نصائح حول تصميم مكونات روبوت الرعاية بما يُسهّل عملية التصنيع، ودليلًا لمقارنة المكونات المُصممة خصيصًا مع المكونات الجاهزة. وبهذه الطريقة، ينتقل روبوتك من مرحلة النموذج الأولي إلى مرحلة الإنتاج بسلاسة ودون مفاجآت تُذكر.
متطلبات مكونات روبوت العناية الرئيسية
معايير السلامة والامتثال
لوائح الأجهزة الطبية والتوافق الحيوي
يجب أن تلتزم مكونات روبوتات الرعاية بقواعد صارمة. تصنف إدارة الغذاء والدواء الأمريكية العديد من أنظمة الروبوتات ضمن الفئة الثانية أو الثالثة من الأجهزة. لذا، يلزم الحصول على موافقة 510(k) أو PMA قبل بيعها. وتطبق أوروبا قواعد مماثلة من خلال لائحة الأجهزة الطبية (MDR)، بينما يحدد معيار ISO 13485 معايير الجودة. ويغطي معيار IEC 60601 السلامة الكهربائية، ويساعد معيار ISO 14971 في إدارة المخاطر طوال دورة حياة المنتج. أما معيار ISO 62304 فيتحكم في البرمجيات. وتوجه هذه المعايير جميع خيارات التصميم التي تتخذها.
تُعدّ التوافقية الحيوية مهمة أيضاً. يجب ألا يُسبب أي جزء يلامس المريض أي ردود فعل سلبية. ويُحدد نوع المادة المُختارة ذلك. يجتاز كل من الفولاذ المقاوم للصدأ 17-4 PH وTi-6Al-4V اختبارات التوافقية الحيوية، كما أنهما يتحملان التعقيم المتكرر دون أن يفقدا قوتهما.
سهولة التنظيف ومقاومة المواد الكيميائية
تُعقّم المستشفيات المعدات باستمرار. يجب أن يتحمل الروبوت المواد الكيميائية القوية دون أن يتشقق أو يصدأ. تُساعد الأسطح الملساء في ذلك، وكذلك مواد مثل فلوروبرين إكس بي، التي تُقاوم المذيبات ومواد التشحيم والمنظفات. يبقى مطاط الإيثيلين بروبيلين ديين مونومر (EPDM) مرنًا في درجات الحرارة المنخفضة ويُقاوم التلف مع مرور الوقت. تمنع موانع التسرب المصنوعة من هذه المواد دخول السوائل وتحافظ على تصنيف IP65 عند استخدامها في بيئات حقيقية.
الدقة والتسامح
متطلبات التفاوت للمفاصل المتحركة
تتحكم دقة الوصلات في دقة الروبوت. تتراوح التفاوتات النموذجية للوصلات بين ±0.01 مم، أي ما يعادل الدرجة IT5 أو IT6. يجب أن يكون تشطيب السطح أقل من 0.8 ميكرومتر (Ra). تحافظ عمليات التصنيع خماسية المحاور على دقة تتراوح بين ±0.005 و ±0.01 مم. تستخدم تجاويف المحامل وصلات H6 أو H7. تضمن هذه التفاوتات الدقيقة حركة سلسة وقابلة للتكرار.
التأثير على الوظيفة وتكلفة التجميع
تؤثر أخطاء التجميع سلبًا على الأداء. فعندما يكون تفاوت موضع الأجزاء الفردية ±0.05 مم، قد يصل إجمالي الحركة الشعاعية إلى 0.2 مم، مما يقلل من دقة تكرار الوصلات. تتحكم تقنية التفاوت الهندسي (GD&T) في التمركز، والموضع الحقيقي، والتوازي. ويبقى التفاوت الأمثل أقل من 0.05 مم. تُوازن هذه الطريقة بين تكلفة التجميع، إذ تتجنب إحكام كل جزء بشكل مفرط مع الحفاظ على الدقة المطلوبة للروبوت.
المتانة وطول عمر المواد
مقاومة التآكل في التطبيقات ذات الدورات العالية
يؤدي الاستخدام المتكرر إلى تآكل الأجزاء بسرعة. تتلف مطاطات السيليكون بعد 10,000 إلى 50,000 دورة صدم. يتميز البولي يوريثين الحراري (TPU) بقوة شد تزيد عن 40 ميجا باسكال ومقاومة أفضل للتآكل. يتحمل بولي يوريثين حراري (TPU) من أومرون، المزود بشبكة ألياف مقواة، قوى تزيد عن 100 نيوتن، ويدوم لفترة أطول بنسبة تصل إلى 40%. يتطلب معيار ISO/TS 15066 أداءً ثابتًا لأكثر من 100,000 دورة صدم. اختر موادًا ذات مقاومة عالية للتمزق والإجهاد.
مقاومة الظروف البيئية (الرطوبة، درجة الحرارة، الأشعة فوق البنفسجية)
تعمل روبوتات العناية في ظروف متنوعة. فالرطوبة تتسبب في انتفاخ بعض المواد وتلفها، بينما يؤدي التعرض للأشعة فوق البنفسجية إلى تلف مواد أخرى. وتساعد الطلاءات الواقية والتغليف، وكذلك المواد ذاتية الإصلاح التي تعالج التلف الطفيف من تلقاء نفسها.
عمليات تصنيع مكونات روبوتات الرعاية
تؤثر طريقة تصنيع أجزاء الروبوت على التكلفة والدقة وسرعة طرح المنتج في السوق. لكل عملية تصنيع مزاياها في مهام مختلفة. دعونا نستعرض الطرق الرئيسية وأنسب استخداماتها.
تصنيع باستخدام الحاسب الآلي للأجزاء المعدنية الدقيقة
لا تزال عمليات التصنيع باستخدام الحاسوب (CNC) الخيار الأمثل للأجزاء التي تتطلب أبعادًا دقيقة ومواد قوية. وهي مناسبة تمامًا للهياكل والوصلات والتركيبات التي تتحمل أحمالًا متكررة دون أي انزلاق.
التطبيقات: الهياكل الإطارية، والوصلات، والتركيبات
يتحمل هيكل الروبوت وزنه، وتتحكم المفاصل في حركته، بينما تثبت الحوامل أجهزة الاستشعار والمحركات في مكانها. تتطلب هذه الأجزاء صلابة وثباتًا، وهو ما توفره تقنية التصنيع باستخدام الحاسوب (CNC). يمكنك قطع الفولاذ المقاوم للصدأ 17-4 PH أو Ti-6Al-4V بدقة عالية وتكرار ممتاز. تُنتج آلات الخمسة محاور أشكالًا هندسية معقدة في عملية واحدة، مما يقلل الأخطاء الناتجة عن عمليات التثبيت المتعددة. تدعم هذه العملية الثقوب الملولبة، ومواقع دبابيس التثبيت، وجيوب المحامل التي لا تستطيع الطرق الأخرى توفيرها.
التفاوتات الممكنة والتشطيبات السطحية
إليكم نظرة على ما تحققه عمليات التصنيع باستخدام الحاسوب (CNC) للأجزاء الروبوتية:
| عملية التشغيل الآلي / الميزة | التفاوت الممكن تحقيقه / تشطيب السطح |
| الطحن العام | ± شنومك مم |
| الخراطة الدقيقة والعمل على خمسة محاور | ±0.005 ملم أو أكثر إحكامًا |
| مقاعد المحامل وأسطح منع التسرب | خشونة السطح Ra 0.4–0.8 |
| ميزات الروبوت الأساسية (مع مقاييس خطية وفحص داخل الآلة) | ±0.002–0.005 ملم |
| غلاف محرك المؤازرة وجهاز التشفير (التمركز) | ≤0.01 مم TIR |
| استدارة الجدار الرقيق لعمود مرن ذي محرك توافقي | ≤0.005 مم |
| رد فعل المخفض | ≤ دقيقة قوسية واحدة |
| تحديد أسطوانية GD&T | ⌭0.004 مم |
| تنبيه التمركز في نظام التسامح الهندسي (GD&T) | ◎0.005 مم |
| الحركة المتكررة - الروبوتات الجراحية | ≤0.01 مم |
| الأبعاد الحرجة للإنتاج بكميات كبيرة | Cpk ≥ 1.33 مع أخذ عينات وفقًا لمستوى الجودة المقبول 1.0 |
يبلغ متوسط خشونة السطح للأسطح المستوية 63 ميكروبوصة، بينما تصل خشونة الأسطح المنحنية إلى 125 ميكروبوصة أو أقل. يُحسّن السفع الرملي الخفيف المظهر الخارجي للأسطح. وتُطبّق ضوابط التفاوت الهندسي الشائعة، مثل الوضع الحقيقي والتسطيح والتعامد. وتُسهم دقة التصنيع باستخدام الحاسوب (CNC) في تلبية متطلبات الدقة التي تتطلبها الأنظمة الروبوتية.
لإنتاج كميات كبيرة، تجمع شركة نوبل (إحدى الشركات الرائدة في الصين) بين التصنيع باستخدام الحاسوب (CNC) لإنتاج مكونات عالية الدقة وعمليات تصنيع أخرى للتحكم في التكاليف. وتساعد خبرتها التصنيعية العملاء على الانتقال بسرعة من مرحلة النموذج الأولي إلى الإنتاج الضخم. ويُعد هذا النهج المتكامل أساسيًا في التصنيع الحديث للروبوتات.
عمليات تصنيع أجزاء روبوتات مناولة السوائل
تتطلب أجزاء روبوتات معالجة السوائل عناية خاصة. فهذه المكونات تتلامس مع السوائل، ويجب أن تكون محكمة الإغلاق، ومقاومة للتآكل. هناك عمليتان تصنيعيتان رئيسيتان تلبيان هذه الاحتياجات: القطع بالليزر مع اللحام، والقولبة بالحقن لإنتاج موانع التسرب. ويؤثر اختيار عمليات التصنيع المناسبة لأجزاء روبوتات معالجة السوائل بشكل مباشر على كفاءة أداء التجميع النهائي في الاستخدام الفعلي.
القطع واللحام بالليزر لمسارات السوائل
يجب أن تكون مسارات السوائل سلسة وخالية من التسريبات. يُتيح القطع والتشكيل بالليزر إنشاء قنوات دقيقة في الصفائح المعدنية، حيث يُعطي الليزر حوافًا نظيفة خالية من النتوءات. يربط اللحام الأجزاء دون إضافة مواد قد تُسبب تراكم الرواسب. يُقاوم الفولاذ المقاوم للصدأ التآكل الناتج عن الكواشف ومحاليل التنظيف. يبقى التجميع سهل التنظيف وآمنًا كيميائيًا، وهو أمر بالغ الأهمية لأنظمة معالجة السوائل التي تُجري اختبارات تشخيصية أو تحضير الأدوية. تتطلب هذه الآلات موثوقية عالية عبر آلاف الدورات.
التشكيل بالحقن والتشكيل بالإدخال للأختام والموصلات
تستخدم موانع التسرب والموصلات عادةً مادتين. في عملية التشكيل بالحقن، تُلصق طبقة من المطاط المرن على ركيزة صلبة، حيث تُشكل الطبقة المرنة مانع التسرب. أما الجزء الصلب فيوفر البنية ونقاط التثبيت. في عملية التشكيل بالإدخال، تُوضع قطعة معدنية أو بلاستيكية مُشكّلة مسبقًا في القالب، ثم تُحقن المادة حولها. ينتج عن ذلك قطع ملولبة، أو موصلات كهربائية، أو أغلفة مستشعرات مزودة بمانع تسرب مدمج. تُقلل عمليات التصنيع هذه من خطوات التجميع وتُحسّن موثوقية أجزاء روبوتات مناولة السوائل، مما يضمن بقاءها خالية من التلوث عبر دورات تشغيل متعددة. في مناولة السوائل الآلية، تُعد سلامة مانع التسرب أمرًا بالغ الأهمية، فهي تحافظ على الدقة وتمنع التلوث المتبادل في عمليات الإنتاج عالية الإنتاجية.
التصنيع الأساسي للروبوتات: الحقن، وتشكيل الصفائح المعدنية، والتصنيع الإضافي
بالإضافة إلى عمليات التحكم الرقمي الحاسوبي ومعالجة السوائل، هناك ثلاث طرق أخرى تُكمل عملية التصنيع للروبوتات.
قولبة الحقن للمكونات البلاستيكية ذات الحجم الكبير
تتألق تقنية قولبة الحقن عند الحاجة إلى آلاف القطع البلاستيكية المتطابقة. وتُعدّ الأغلفة والأغطية والأقواس من بين المنتجات التي تُناسب هذه التقنية. صحيح أن تكلفة الأدوات الأولية مرتفعة، إلا أن تكلفة القطعة الواحدة تنخفض بسرعة مع زيادة الإنتاج. يُمكن إضافة وصلات التثبيت السريع والمفصلات المرنة ونقاط التثبيت مباشرةً في القالب، مما يُوفر وقت التجميع. تُوفر المواد البلاستيكية الهندسية، مثل ABS والبولي كربونات والنايلون، مقاومة جيدة للصدمات ولمسة نهائية أنيقة. كما تُضيف الأنواع الطبية منها ميزة التوافق الحيوي عند الحاجة. تُلبي هذه العملية احتياجات الإنتاج بكميات كبيرة من قطع غيار أنظمة الأتمتة الروبوتية.
تصنيع الصفائح المعدنية للهياكل والهياكل الداعمة
تُشكّل الصفائح المعدنية العمود الفقري للعديد من الأنظمة الروبوتية. تُحوّل عمليات القطع بالليزر والثني واللحام المعادن المسطحة إلى هياكل صلبة. تتميز هذه العملية بالسرعة والفعالية من حيث التكلفة للإنتاج بكميات صغيرة إلى متوسطة. يتم تعزيز المناطق المعرضة للإجهاد العالي باستخدام دعامات أو أضلاع مُشكّلة. تُسهّل الألواح المسطحة تركيب الإلكترونيات والكابلات وأجهزة الاستشعار. تشمل خدمات شركة نوبل في مجال الصفائح المعدنية القطع بالليزر والثني، ثم اللحام والتشطيب. ينتج عن ذلك هيكل قوي وخفيف الوزن لروبوتك.
تقنية الطباعة ثلاثية الأبعاد بتقنية DMLS للأشكال الهندسية المعقدة والنماذج الأولية
توفر تقنية التلبيد الليزري المباشر للمعادن (DMLS) والطباعة ثلاثية الأبعاد حرية تصميم لا تضاهيها عمليات التصنيع التقليدية. يمكنك طباعة قنوات داخلية معقدة، وأشكال عضوية، وهياكل شبكية. تدعم هذه الميزات التبريد المطابق، وتخفيف الوزن، ودمج الأجزاء.
تكمن الميزة الرئيسية للطباعة ثلاثية الأبعاد للمعادن في قدرتها على إنتاج أجزاء ذات أشكال هندسية معقدة ومحسّنة. وهذا يجعلها مثالية لتصنيع الأجزاء عالية الأداء.
بالنسبة للنماذج الأولية، تتيح الطباعة ثلاثية الأبعاد إمكانية التكرار السريع دون تأخيرات في الأدوات. يمكنك اختبار الملاءمة والوظيفة والتجميع قبل البدء في أدوات الإنتاج. أما بالنسبة للأجزاء النهائية، فإن تقنية الطباعة الانتقائية بالليزر المباشر (DMLS) تقلل عدد المكونات في التجميع. حيث تتحد أجزاء متعددة مصنعة آليًا في قطعة مطبوعة واحدة أقوى وأخف وزنًا. وهذا يتماشى مع توجهات التصنيع الحديثة في مجال الروبوتات، حيث لا يؤدي التعقيد إلى زيادة التكلفة. وتدعم الدقة التي توفرها تقنية DMLS الدقة المطلوبة لأنظمة الروبوتات المتقدمة. تُعد هذه الأساليب الإضافية أدوات أساسية في مجال تصنيع الروبوتات.
مواد مكونات روبوتات الرعاية
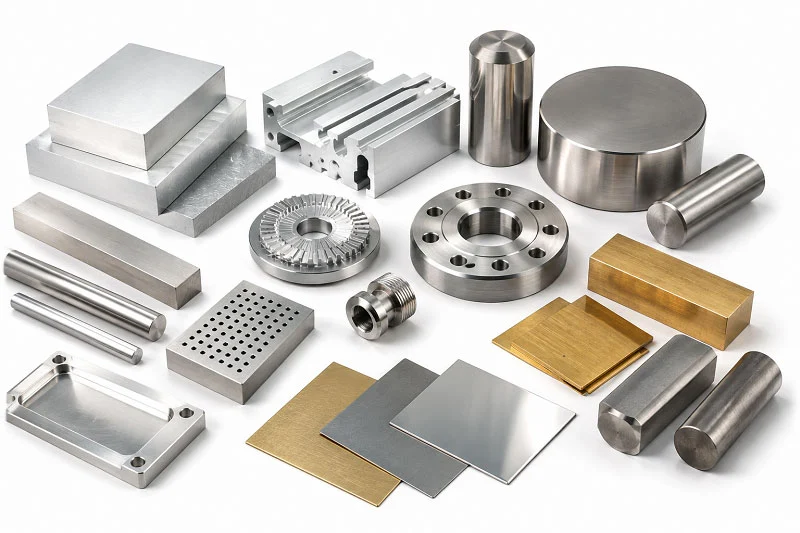
يؤثر اختيار المادة المناسبة لمكونات روبوت العناية الخاص بك على كل ما يليه. فهو يُحدد عمر الأجزاء، وكفاءتها في التعامل مع المواد الكيميائية، وتكلفتها. بعض الأجزاء تتطلب متانة عالية، بينما يتطلب البعض الآخر احتكاكًا منخفضًا أو أن يكون آمنًا على الجسم. دعونا نلقي نظرة على أهم أنواع المواد ومجالات استخدامها الأمثل.
أجزاء روبوتات مناولة السوائل: خيارات المواد
تتطلب أجزاء الروبوتات المستخدمة في معالجة السوائل مواصفات دقيقة للغاية. فهي تلامس الكواشف والمذيبات والعينات البيولوجية، ويجب أن تكون مقاومة للتآكل، وأن تمنع تسرب المواد الكيميائية إلى السوائل، كما أنها تحتاج غالبًا إلى احتكاك منخفض لضمان انسيابية تدفق السوائل. وتبرز ثلاث مجموعات من المواد في هذا المجال: PTFE وPEEK والفولاذ المقاوم للصدأ 316L، ولكل منها مزاياها الخاصة.
الفولاذ المقاوم للصدأ لمقاومة التآكل عند ملامسة السوائل
يُعرف الفولاذ المقاوم للصدأ 316L بمقاومته العالية للتآكل. فمحتواه من الموليبدينوم يحميه من الكلوريدات والأملاح والمواد الكيميائية الصناعية. كما أنه يتحمل مواد التبييض وحمض البيرأسيتيك وبخار بيروكسيد الهيدروجين دون أن يتلف. وهذا ما يجعله خيارًا مثاليًا للإبر التي تلامس سوائل الجسم. وهو مناسب أيضًا للأجزاء التي تخضع لعمليات تعقيم متكررة. معامل مرونته 193 جيجا باسكال، أي أنه أقوى بثلاث مرات تقريبًا من الألومنيوم. هذه الصلابة تمنع أجزاء الإبر الدقيقة من الانحناء أثناء الاستخدام. وعندما تكون قواعد النظافة صارمة، يوفر الفولاذ المقاوم للصدأ 316L أداءً موثوقًا لأجزاء الروبوتات التي تتعامل مع السوائل.
البلاستيك الهندسي لمسارات السوائل منخفضة الاحتكاك
يُقدّم كلٌّ من PTFE وPEEK مزايا مختلفة عند ملامسة السوائل. يقاوم PTFE جميع المواد الكيميائية تقريبًا، ولا يُمكن لأيٍّ من الكواشف المخبرية الشائعة أن يُؤثّر عليه. يتميّز باحتكاك منخفض جدًا، وخصائص مانعة للالتصاق، مما يجعله مثاليًا للأختام، والأطراف، والأجزاء المبللة الثابتة. أما عيوبه، فتتمثّل في انخفاض قوة الشدّ لديه، حيث تتراوح بين 20 و35 ميجا باسكال. كما أنه يتشوّه تحت الضغط، لذا لا يُمكنه تحمّل الأحمال الهيكلية. في المقابل، يُسدّ PEEK هذه الثغرة، إذ يتمتّع بقوة شدّ عالية، تتراوح بين 90 و100 ميجا باسكال، ويحافظ على شكله تحت ضغط ثابت. يقاوم PEEK معظم السوائل العضوية والمائية، على الرغم من أن حمض الكبريتيك القوي وبعض الهالوجينات قد تُلحق الضرر به. يُناسب PEEK الأجزاء المتحركة التي تتطلّب دقة عالية في القياسات. أما بالنسبة لأنظمة توصيل المواد الكيميائية والأختام المعرّضة للكواشف القاسية، فإن PTFE هو الخيار الأكثر أمانًا. يعمل هذان النوعان من البلاستيك معًا في أنظمة معالجة السوائل حيث تُعدّ السلامة الكيميائية والقوة الميكانيكية من العوامل المهمة.
إليكم مقارنة سريعة بين هذه المواد الثلاث المستخدمة في تصنيع أجزاء الروبوتات لمعالجة السوائل:
| الخامة | مقاومة التآكل / المواد الكيميائية | خصائص الاحتكاك وعدم الالتصاق | القوة الميكانيكية | الاستخدام الأمثل في روبوتات مناولة السوائل |
| PTFE | يقاوم جميع المواد الكيميائية تقريبًا؛ ولا يوجد كاشف مختبري شائع يحلله | احتكاك منخفض للغاية وغير لاصق | قوة شد منخفضة (20-35 ميجا باسكال)؛ يتشوه تحت الضغط | أنظمة توصيل المواد الكيميائية، والأختام، والأطراف المعرضة للمواد الكيميائية القوية |
| نظرة خاطفة | يقاوم معظم السوائل العضوية والمائية؛ ويتضرر بفعل حمض الكبريتيك القوي وبعض الهالوجينات. | مناسب للأجزاء المتحركة التي تتطلب دقة عالية | قوة شد عالية (90-100 ميجا باسكال)؛ يحافظ على شكله تحت ضغط ثابت | أذرع روبوتية هيكلية، وتجهيزات تحديد المواقع، وأجزاء متحركة عالية الحمل |
| 316L الفولاذ المقاوم للصدأ | مقاومة فائقة للتآكل؛ يحمي الموليبدينوم من الكلوريدات والأملاح والمواد الكيميائية الصناعية | لا يُعرف عنه انخفاض الاحتكاك | معامل المرونة 193 جيجا باسكال (أكثر صلابة بحوالي 3 مرات من الألومنيوم) | إبر تلامس سوائل الجسم، وأجزاء تخضع للتعقيم |
المعادن عالية القوة: 17-4 PH و Ti-6Al-4V
عندما يحتاج الروبوت إلى أجزاء معدنية تتحمل أحمالًا ثقيلة أو تقاوم التآكل، يتبادر إلى الذهن نوعان من السبائك: الفولاذ المقاوم للصدأ 17-4 PH والتيتانيوم Ti-6Al-4V. كلاهما مناسب للتصنيع باستخدام الحاسوب (CNC) والطباعة المباشرة بالليزر (DMLS). كلاهما يتميز بمقاومة ممتازة للتآكل، لكنهما يختلفان في القوة والصلابة وسهولة التشغيل.
الخواص الميكانيكية وقابلية التشغيل
يُظهر الفولاذ المقاوم للصدأ 17-4 PH خصائص مميزة. ففي حالة H900، تصل قوة الشد القصوى إلى 1275 ميجا باسكال، وقوة الخضوع إلى 1060 ميجا باسكال، وقوة الانحناء إلى 1380 ميجا باسكال. ويبلغ معامل المرونة 200 جيجا باسكال، والصلابة 38 HRC، والاستطالة عند الكسر 10%، والكثافة 7.75 جم/سم³. أما خشونة السطح بعد التشغيل الآلي فتبلغ Ra 1.0 ميكرومتر. هذه الخصائص تجعل من 17-4 PH خيارًا مثاليًا للهياكل والوصلات والتركيبات في مكونات روبوتات الرعاية.
يتميز سبيكة Ti-6Al-4V بخصائص مختلفة. تتراوح قوة الشد القصوى لها بين 936 و1014 ميجا باسكال، وذلك تبعًا للاتجاه والموقع. كما تختلف مطيليتها أيضًا. فعند اختبارها عموديًا على طبقات الترسيب، تتراوح مطيليتها بين 14 و21%. أما عند اختبارها موازية للطبقات، فتنخفض إلى ما بين 6 و11%. يبلغ معامل المرونة 110 جيجا باسكال. وتتراوح صلابتها بين 302 و340 وحدة برينل في حالة القضبان المُلدّنة. تصل درجة حرارة التشغيل القصوى إلى 315 درجة مئوية. ويقع تحول طور بيتا عند حوالي 999 درجة مئوية.
تختلف قابلية التشغيل بين هاتين السبيكتين. تُشغَّل سبيكة 17-4 PH بسهولة باتباع الطريقة الصحيحة. استخدم أدوات حادة متعددة الطبقات من كربيد التيتانيوم والألومنيوم النيتريد (TiAlN) أو كربيد مطلي بتقنية الترسيب الفيزيائي للبخار (PVD) بزوايا قطع موجبة. هذا يقلل من قوى القطع. تعمل الحشوات المطلية بالسيراميك بشكل جيد في الخراطة، خاصةً في حالة الصلابة القصوى H900. فهي تبدد الحرارة وتطيل عمر الأداة. حافظ على معدلات تغذية وسرعات ثابتة لتجنب التصلب الناتج عن التشغيل. التبريد الكافي يحافظ على دقة الأبعاد. حالة الصلابة القصوى H900 تجعل التشغيل أكثر صعوبة. يتسارع تآكل الأداة إذا تغيرت المعايير.
يُعدّ سبيكة Ti-6Al-4V أكثر صعوبة في التشغيل. تبلغ موصليتها الحرارية 6.7 واط/متر·كلفن فقط، أي أقل بنحو 25 مرة من الألومنيوم 6061 وأقل بست مرات من الفولاذ 4140. تتركز الحرارة عند حافة القطع، مما يؤدي إلى تراكمها وتصلبها. يجب أن تبدأ سرعات التشغيل الخشن من 80 إلى 120 قدمًا/دقيقة (24 إلى 37 مترًا/دقيقة). يجب أن يتجاوز ضغط سائل التبريد 500 رطل/بوصة مربعة (35 بار). يجب أن يبقى حمل الرايش عند 0.002 بوصة/سن أو أعلى (0.05 بوصة/سن). تمنع هذه المعايير تصلب المعدن وتحافظ على استقرار القطع.
معالجات الأسطح للتآكل والصدأ
تُطيل المعالجات السطحية عمر الأجزاء المعدنية. ويعتمد الاختيار الأمثل على الاستخدام. إليك دليلًا:
| متطلبات | المعالجة السطحية الموصى بها |
| تآكل شديد / إجهاد | عملية التشكيل بالخردق مع طلاء PVD أو DLC |
| التعرض للهواء الطلق / التآكل | طلاء مسحوقي بالإضافة إلى عملية الأنودة أو التخميل |
| احتياجات التجميل والملابس الخفيفة | والنمش |
| ملامسة الأغذية أو الأدوية | التخميل أو التلميع الكهربائي |
| المناطق ذات الحرارة العالية | طلاء الكروم الصلب أو السيراميك |
تستخدم عملية التخميل حمض النيتريك أو الستريك لإزالة الحديد الحر وتكوين طبقة أكسيد الكروم الخاملة، مما يوفر مقاومة ممتازة للتآكل. وهي مناسبة للروبوتات المستخدمة في صناعة الأغذية، والروبوتات الطبية التعاونية، والوحدات الخارجية، والمفاصل. أما عملية الأنودة (النوع الثاني والثالث) فتُستخدم على مقاطع الألمنيوم المبثوقة والأجزاء المثنية أو المختومة، حيث تُكوّن طبقة أكسيد صلبة مقاومة للتآكل. تشمل مزاياها مقاومة التآكل، والعزل الكهربائي، وخيارات الألوان الجمالية. وهي مناسبة لقضبان الهيكل، والهياكل، والأقواس، وحوامل المستشعرات، والأذرع. تُستخدم طلاءات الترسيب الفيزيائي للبخار (PVD) والترسيب الكيميائي للبخار (CVD) مثل TiN وTiAlN وDLC على التروس، والأعمدة، والأسطح المنزلقة. تتميز هذه الطلاءات بصلابة فائقة (2,000-3,000 HV)، وانخفاض الاحتكاك، ومقاومة التآكل. وتستفيد منها بشكل خاص أسنان التروس، ومحاور المحامل، والمفاصل المنزلقة، والأدوات النهائية.
في مجال الأجهزة الطبية، تلبي المعالجات السطحية متطلبات صارمة فيما يتعلق بالتوافق الحيوي ومقاومة التآكل. تُشكّل عملية الأنودة للغرسات طبقة من أكسيد الألومنيوم ذات توافق حيوي جيد، مما يقلل من التفاعلات الضارة مع أنسجة الجسم. أما الأكسدة الدقيقة بالقوس الكهربائي فتُنتج طبقات طلاء خزفية تتميز بمقاومة ممتازة للتآكل وتوافق حيوي عالٍ، وهي مناسبة للأجهزة الطبية مثل المفاصل الاصطناعية.
البلاستيك الهندسي للأغلفة والمكونات الهيكلية
لا تحتاج جميع الأجزاء إلى المعدن. غالبًا ما تكون العلب والأغطية والأقواس أكثر ملاءمةً للبلاستيك الهندسي. فهذه المواد تقلل الوزن، وتقاوم الصدمات، وتوفر مرونةً في الشكل. كما أنها أقل تكلفةً من المعدن المصنّع آليًا عند الإنتاج بكميات كبيرة.
مادة ABS، والبولي كربونات، والنايلون: قوة تحمل الصدمات والتشطيب التجميلي
يُعدّ ABS الخيار الأمثل. فهو يتميز بمقاومة جيدة للصدمات، ويقبل الطلاء والتشطيبات والألوان بشكل ممتاز. أما البولي كربونات، فيوفر مقاومة فائقة للصدمات، كما يتحمل درجات الحرارة العالية. بينما يوفر النايلون مقاومة ممتازة للتآكل والمواد الكيميائية، وهو مناسب للتروس والمحامل والمشابك الهيكلية. لكل نوع من أنواع البلاستيك استخداماته في تصميم الروبوتات. يُناسب ABS الأغطية والهياكل الخارجية. بينما يُناسب البولي كربونات الأجزاء التي تتطلب شفافية أو مقاومة عالية للصدمات. أما النايلون، فيُناسب الأجزاء المتحركة التي تحتك أو تنزلق.
أنواع مناسبة للاستخدام الغذائي وأخرى طبية
قد لا تفي المواد البلاستيكية القياسية بمعايير السلامة. لذا، تُسدّ الأنواع المُخصصة للاستخدام في الأغذية والطب هذا النقص. تجتاز هذه المواد اختبارات التوافق الحيوي، وتقاوم التنظيف المتكرر، ولا تُسرّب مواد كيميائية ضارة. يُستخدم كل من ABS والبولي كربونات المُخصصة للاستخدام الطبي بشكل شائع في مكونات روبوتات الرعاية التي تلامس المرضى أو توضع في بيئات معقمة. أما النايلون المُخصص للاستخدام في الأغذية، فيُستخدم في آلات معالجة السوائل التي تُحضّر الأدوية أو تتعامل مع العينات. احرص دائمًا على التحقق من شهادة المواد، إذ يجب أن تُؤكد مطابقتها لمعيار ISO 10993 أو قواعد إدارة الغذاء والدواء الأمريكية (FDA) الخاصة بملامسة الأغذية.
اعتبارات تصميم مكونات روبوتات الرعاية
قيود التصنيع وهندسة الأجزاء
زوايا السحب، وسماكة الجدار، والتجويفات السفلية
تُعدّ زوايا السحب مهمة للأجزاء المصبوبة، فهي تُسهّل إخراجها من القالب دون خدوش. لا يحتاج النايلون إلى حد أدنى لزاوية السحب، ولكن درجة واحدة تُعدّ مثالية. يحتاج البولي كربونات إلى 1.5 درجة على الأقل، ودرجتان أفضل. تحتاج الأسطح المزخرفة إلى زاوية سحب أكبر لأن الزخرفة تُحدث تجاويف صغيرة. القاعدة العامة هي إضافة 1.5 درجة من زاوية السحب لكل 0.001 بوصة من عمق الزخرفة.
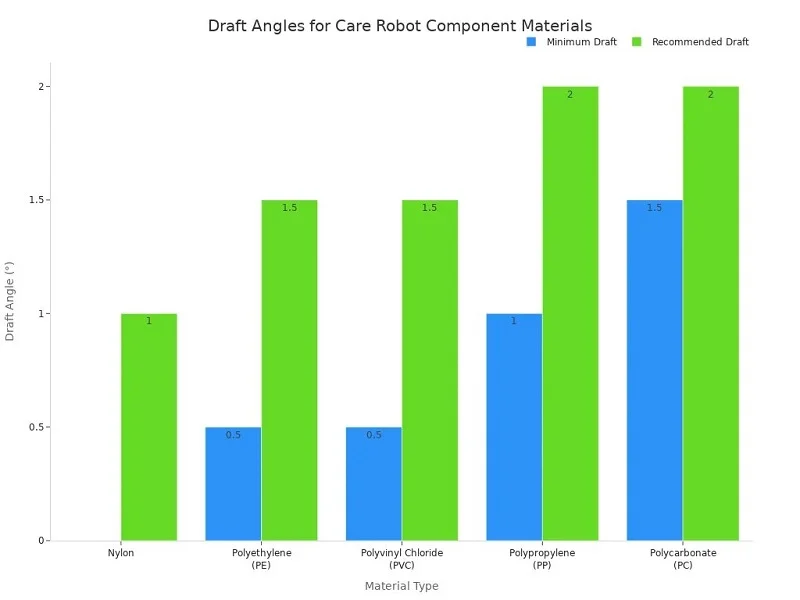
يتغير سُمك الجدار تبعًا لعمق العنصر. يحتاج عنصر بعمق 0.25 بوصة إلى جدار بسُمك 0.040 بوصة وزاوية ميل 0.5 درجة. أما عند عمق بوصتين، فيحتاج إلى جدار بسُمك يزيد عن 0.100 بوصة وزاوية ميل درجتين. يجب تقريب جميع الحواف بزوايا داخلية لا تقل عن نصف سُمك الجدار، بينما يجب أن تصل الزوايا الخارجية إلى 1.5 ضعف سُمك الجدار.
تحسين الأداء لأنظمة التحكم الرقمي الحاسوبي (CNC) أو قولبة الحقن أو تشكيل الصفائح المعدنية
لكل عملية قواعدها الخاصة. تتعامل تقنية CNC مع التفاوتات الدقيقة دون الحاجة إلى زوايا سحب. بينما يتطلب قولبة الحقن زوايا سحب وجدرانًا متساوية. أما الصفائح المعدنية، فتُعطي أفضل النتائج مع الانحناءات البسيطة ونصف القطر الثابت. اختر العملية المناسبة مبكرًا، فهذا الاختيار يُحدد شكل التصميم الهندسي ويُوفر عليك وقت إعادة التصميم لاحقًا.
طرق التجميع والانضمام
أدوات التثبيت واللحام والربط اللاصق
تُسهّل أدوات التثبيت عملية فك وتركيب الأجزاء. يُنشئ اللحام وصلات قوية ودائمة. يُوزّع الربط اللاصق الضغط على مساحة أوسع. تتناسب كل طريقة مع مكونات مختلفة لروبوتات العناية. استخدم أدوات التثبيت عند الحاجة للوصول إلى الأجزاء للصيانة. قم بلحام الهياكل التي لا تنفصل أبدًا.
تصميم معياري لسهولة الصيانة
يُبقي التصميم المعياري التآكل والتلوث في مكان واحد. يمكنك استبدال عنصر الحركة دون الحاجة إلى لمس الإطار. تُقلل أدوات التثبيت والوصلات القياسية من وقت الإصلاح. تُوجه نقاط الاختبار ورموز الأعطال قرارات الصيانة بدقة. إذا أجبرك جزء تآكل رخيص الثمن على إزالة مجموعة عالية القيمة، فهذا يعني أن التصميم غير قابل للصيانة بشكل كافٍ.
تحسين التكاليف واختيار المواد
الموازنة بين تكلفة المواد واحتياجات الأداء
تُساهم المواد المركبة خفيفة الوزن في تقليل الوزن واستهلاك الطاقة. وتتحمل السبائك عالية القوة، مثل التيتانيوم والألومنيوم، الأحمال الثقيلة. أما البوليمرات المتطورة فتُستخدم في صناعة الهياكل والأجزاء غير الإنشائية. وتجمع الأنظمة الهجينة بين المعادن في المناطق المعرضة للإجهاد العالي والمواد المركبة في الأجزاء الحساسة للوزن. كما أن للطلب الإقليمي أهمية بالغة، حيث تُعطي الأسواق الآسيوية الأولوية للتكلفة، بينما تُركز أسواق أمريكا الشمالية على الأداء.
تقليل النفايات باستخدام عمليات ذات شكل شبه نهائي
تُقلل عمليات التصنيع القريبة من الشكل النهائي من الهدر. وتُنتج تقنيات الطباعة ثلاثية الأبعاد، مثل الطباعة الانتقائية بالليزر المباشر (DMLS)، أجزاءً قريبة من شكلها النهائي، مما يُقلل من هدر المواد ووقت التصنيع. وتُوجه مبادئ التصميم المُراعي للتصنيع هذه الخيارات، إذ تُساعد على تحقيق التوازن بين دقة التصنيع وتكلفة الإنتاج. ويُحافظ التصميم الجيد على دقة التصنيع في المواضع المهمة، ويُخففها في المواضع الأخرى.
مكونات روبوتات العناية المصممة حسب الطلب مقابل المكونات الجاهزة
لكل مكون من مكونات روبوت الرعاية، لديك خيارٌ عليك اتخاذه. هل تصمم قطعةً مخصصة؟ أم تختار خيارًا جاهزًا ؟ يعتمد الجدول الزمني والميزانية والأداء النهائي على هذا القرار.
متى تختار التصنيع حسب الطلب
أشكال هندسية فريدة، أو تصاميم خاصة، أو دقة عالية في القياسات
بعض القطع غير متوفرة في أي كتالوج. ربما يحتاج ذراع الروبوت الخاص بك إلى دعامة تثبيت خاصة. ربما يكون شكل أداة النهاية غير متوافق مع أي قطعة قياسية. ربما تحتاج إلى دقة عالية في وصلة رئيسية - ± 0.005 مم - وهو ما لا توفره المحامل القياسية. في هذه الحالات، يُعد التصنيع حسب الطلب خيارك الوحيد. تتيح لك القطع الدقيقة المصممة خصيصًا التحكم في كل بُعد ومادة. ستحصل على ما يتطلبه تصميمك تمامًا. كما يحافظ التصنيع حسب الطلب على ملكيتك الفكرية. فالقطع الجاهزة قد تكشف نهج تصميمك للمنافسين، بينما تحافظ القطع المصممة خصيصًا على أفكارك محمية داخل شركتك.
إنتاج بكميات كبيرة باستخدام أدوات مخصصة
يُحدث حجم الإنتاج تغييرًا جذريًا في حسابات التكلفة. بالنسبة للكميات الصغيرة، تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) خيارًا مثاليًا. تُقدّم شركات مثل NOBLE هذه الخدمات لإنتاج النماذج الأولية. ولكن عند الحاجة إلى آلاف من مكونات روبوتات الرعاية المتطابقة، يُغيّر قولبة الحقن معادلة التكلفة. فتكلفة الأدوات الأولية باهظة، بينما تنخفض تكلفة القطعة الواحدة بسرعة مع زيادة الإنتاج. وتُعوّض تكلفة الأدوات المُخصصة نفسها بمرور الوقت، إذ تُنتج كل قطعة بنفس الجودة. هذا التناسق بالغ الأهمية لمكونات روبوتات الرعاية الحساسة للسلامة، والتي يجب أن تعمل بنفس الطريقة في كل دورة.
الاستفادة من المكونات القياسية لتسريع عملية التطوير
المحامل، والمثبتات، وأغلفة الحساسات
توفر المكونات القياسية شهورًا من وقت التطوير. تتوفر المحامل والمثبتات وحاويات الحساسات بآلاف الأحجام، ما عليك سوى اختيار الحجم المناسب من الكتالوج. توفر محامل الحساسات اليوم بيانات فورية عن الحمل والتآكل. شهدت إحدى كبرى شركات تصنيع السيارات انخفاضًا بنسبة 25% في تكاليف الصيانة بعد إضافة محامل الحساسات. كما قللت تطبيقات SKF وSchaeffler من وقت التوقف بنسبة تصل إلى 30%. تساعدك هذه البيانات في بناء مكونات روبوتات رعاية أكثر ذكاءً. تقلل المكونات الجاهزة القابلة للتكوين من الجهد الهندسي المبذول. تلغي المحامل والأعمدة القياسية تكاليف الأدوات تمامًا، وتتيح لك الاختبار والتطوير السريع أثناء مرحلة النمذجة الأولية.
تقليل وقت التسليم والاستثمار الأولي
يُعدّ عامل الوقت حاسمًا عند التنافس على طرح المنتج في السوق. فالمحامل الجاهزة تُشحن في غضون أيام، بينما يستغرق تصنيع المكونات حسب الطلب أسابيع أو شهورًا. هذا يوفر عليك وقت التصميم، ووقت انتظار الأدوات، ودورات الاختبار، ويقلل من استثمارك الأولي. يمكنك إطلاق روبوت ذي حد أدنى من الإمكانيات، واختباره ميدانيًا، ثم ترقيته لاحقًا. تستخدم القطع الجاهزة تصاميم مجرّبة ومعتمدة من قبل جهات أخرى، مما يقلل من المخاطر التقنية بشكل كبير.
الموازنة بين الأداء، والمهلة الزمنية، والميزانية
مصفوفة القرار للنهج الهجينة
تعتمد معظم الروبوتات الناجحة على مزيج ذكي. قد تُصنع الأجزاء الهيكلية الأساسية حسب الطلب، بينما تبقى المحامل والمثبتات جاهزة . يمنحك هذا النهج الهجين أفضل ما في كلا النظامين: دقة مخصصة حيث تكون الدقة في غاية الأهمية، وتوفير في التكاليف حيث تعمل الأجزاء القياسية بكفاءة. تساعدك مصفوفة قرار بسيطة على الاختيار.
- إذا كان الجزء يحمل تصميمًا خاصًا أو يحتاج إلى ضيق التحمل، اختر التصميم حسب الطلب
- إذا كان الجزء ذو حجم ووظيفة قياسيين، فانتقل من على الرف
يُساعد هذا التوازن على التحكم في ميزانيتك. وتدعم خدمات شركة نوبل هذا النهج الهجين بشكل ممتاز. إذ يُقدم قسم التصنيع الذكي التابع لها خدمات قولبة الحقن المخصصة إلى جانب تصنيع الصفائح المعدنية القياسية. يمكنك تطوير مكوناتك المصنعة حسب الطلب وأجزائك القياسية تحت سقف واحد.
التحقق من صحة الأجزاء القياسية لمتطلبات التحميل والسلامة
قد يبدو المحمل الجاهز مناسبًا نظريًا، لكن يجب التحقق من ملاءمته لظروف التشغيل الخاصة بك. تأكد من الحمل المقنن، وحدود السرعة، ونطاق درجة الحرارة. قم بإجراء تحليل لعامل الأمان لتطبيقك. تأكد من مطابقة القطعة لمعيار ISO 13485 أو IEC 60601 إذا كانت ستُستخدم في روبوت طبي. لا تفترض أبدًا أن قطعة من الكتالوج تلبي احتياجاتك لمجرد أنها مناسبة ظاهريًا. اختبرها في ظروف التشغيل الفعلية. إذا اجتازت الاختبار، ستوفر الوقت والمال. أما إذا فشلت، فأعد تصميمها واعتمد على قطع مُخصصة. هذا التوازن - استخدام القطع المُخصصة حيثما يكون ذلك ضروريًا، والقطع الجاهزة حيثما لا يكون كذلك - يمنحك أسرع طريق للحصول على روبوت رعاية موثوق.
العمل مع شركة نوبل لتوفير مكونات روبوتات الرعاية

معالجة المعادن والبلاستيك بشكل كامل
التصنيع باستخدام الحاسوب (CNC)، والقولبة بالحقن، وأعمال الصفائح المعدنية
تُوفر شركة نوبل حلولاً متكاملة لتصنيع مكونات روبوتات العناية، سواءً المعدنية أو البلاستيكية، في مكان واحد. تضمن لك عمليات التصنيع باستخدام الحاسوب (CNC) دقةً عاليةً في الوصلات والتركيبات. كما تُوفر تقنية قولبة الحقن حلولاً مثاليةً لتصنيع الهياكل والأغطية عند إنتاج العديد من الأجزاء. أما أعمال الصفائح المعدنية فتُساهم في بناء هياكل قوية وإطارات دعم متينة. لن تحتاج إلى التعامل مع ثلاثة موردين مختلفين أو البحث عن قطع غيار مفقودة، ففريق واحد يُدير عملية التصنيع بأكملها.
التشكيل بالحقن المزدوج والطباعة الانتقائية بالليزر المباشر للتجميعات المعقدة
تتطلب بعض الأجزاء أكثر من طريقة. فالقولبة بالحقن تربط الأختام المرنة بالموصلات الصلبة. أما الطباعة بتقنية DMLS فتطبع أشكالًا معدنية معقدة لا يمكن تصنيعها بالتشغيل الآلي. وتُقدم شركة NOBLE هذه الطرق إلى جانب خدماتها الرئيسية، ما يعني أن تجميعك متعدد المواد يصل إليك كوحدة واحدة متكاملة، متجنبًا بذلك مشاكل التنسيق وتأخيرات الشحن.
شهادات الجودة: ISO 9001:2015 و ISO 13485:2016
إدارة صارمة للجودة من أجل مكونات آمنة وموثوقة
شركة نوبل حاصلة على شهادتي ISO 9001:2015 وISO 13485:2016. تغطي الأولى إدارة الجودة العامة، بينما تُطبق الثانية مباشرةً على الأجهزة الطبية. تُعدّ هاتان الشهادتان أساسيتين عندما يتعامل روبوت الرعاية الخاص بك مع المرضى. تتبع كل عملية إجراءات مكتوبة، وتستوفي جميع الأجزاء نفس المعايير، دفعةً تلو الأخرى.
إمكانية التتبع والتوثيق لأغراض التدقيق
تُصبح عمليات التدقيق أكثر سلاسةً عندما يحتفظ موردك بسجلات دقيقة. تُقدم شركة نوبل وثائق الامتثال والتتبع كجزء من خدمات الجودة التي تُقدمها. كما تُعنى الشركة بوثائق PPAP وAPQP. ستحصل على شهادات المواد وتقارير الفحص وسجلات العمليات التي تحتاجها. هذه الوثائق تحميك أثناء المراجعات التنظيمية.
دعم شامل من التصميم إلى التجميع
مراجعة هندسية لـ DFM و DFA
يبدأ التصميم الجيد الذي يضمن سهولة التصنيع مبكراً. يقوم فريق الهندسة في شركة نوبل بمراجعة رسوماتك قبل البدء في تصنيع المعادن، حيث يشيرون إلى العناصر التي تزيد التكلفة أو تتسبب في العيوب. يشمل تعاونهم في مجال الهندسة بمساعدة الحاسوب (CAE) حسابات التفاوتات وفحوصات التجميع. ستكتشف المشاكل على الشاشة، وليس في خط الإنتاج.
التصميم الأولي والإنتاج والتكامل النهائي تحت سقف واحد
تساعدك شركة نوبل من الفكرة الأولى وحتى المنتج النهائي. تشمل خدماتها الهندسية تصميم المنتجات والأنظمة، والنمذجة ثلاثية الأبعاد، والتوائم الرقمية. أما في مجال التصنيع، فتتولى برمجة آلات التحكم الرقمي الحاسوبي (CNC)، والأدوات، والتجهيزات، وتخطيط العمليات. وتشمل خدمات الجودة برمجة آلات قياس الإحداثيات (CMM)، والمسح الضوئي، والقياسات. يضمن هذا النموذج المتكامل استمرارية مشروع الروبوتات بسلاسة، حيث تحصل على شريك واحد للنماذج الأولية والإنتاج والتكامل. هذا يوفر الوقت ويضمن اتساق أنظمة الروبوتات من البداية إلى النهاية.
يتطلب اختيار طرق ومواد تصنيع مكونات روبوتات الرعاية موازنة دقيقة بين السلامة والدقة والمتانة والتكلفة. لا يوجد حل واحد يناسب جميع الأجزاء، لذا يُنصح عادةً باتباع مزيج من الأساليب. اختر التصميم حسب الطلب للمفاصل الحساسة والهياكل التي تتطلب دقة عالية. استخدم المحامل والمسامير وحاويات الحساسات الجاهزة لتوفير الوقت والمال. يمنحك هذا المزيج الدقة المطلوبة في الأجزاء الأساسية والتوفير في الأجزاء الأقل أهمية، كما يُقلل من وقت التسليم والتكاليف الأولية. هل أنت مستعد للبدء؟ تواصل مع مهندسي NOBLE لمراجعة التصميم، حيث سيساعدونك في تحقيق التوازن بين التصميم حسب الطلب والخيارات الجاهزة. اطلب عرض سعر اليوم، واحصل على مكونات روبوت الرعاية الخاصة بك مصممة بدقة متناهية.
الأسئلة الشائعة حول مكونات روبوت الرعاية
ما هي التفاوتات التي تحتاجها مكونات روبوت الرعاية لتحريك المفاصل؟
تتحكم دقة المفاصل في دقة الروبوت. تتطلب معظم المفاصل دقة ±0.01 مم، وهي من فئة IT5 أو IT6. يجب أن يكون تشطيب السطح أقل من 0.8 ميكرومتر Ra. يمكن للتصنيع الخماسي المحاور تحقيق دقة تتراوح بين ±0.005 و ±0.01 مم. تستخدم تجاويف المحامل تركيبات H6 أو H7. تضمن هذه الأرقام حركة سلسة وقابلة للتكرار.
ما هي المعادن الأنسب لمكونات روبوتات العناية الهيكلية؟
يُعدّ الفولاذ المقاوم للصدأ 17-4 PH وسبائك التيتانيوم Ti-6Al-4V الخيار الأمثل. في حالة H900، تصل قوة الشد القصوى للفولاذ 17-4 PH إلى 1275 ميجا باسكال، وصلابته إلى 38 HRC. أما سبائك Ti-6Al-4V، فتتميز بمعامل مرونة أقل يبلغ 110 جيجا باسكال، ودرجة حرارة تشغيل قصوى تصل إلى 315 درجة مئوية. كلا النوعين مناسبان تمامًا للتصنيع باستخدام آلات CNC وتقنية الطباعة ثلاثية الأبعاد بالليزر الانتقائي (DMLS).
لماذا تُعدّ التوافقية الحيوية مهمة لمكونات روبوتات الرعاية؟
يجب ألا يتسبب أي جزء يلامس المريض في حدوث ردود فعل سلبية. يجتاز كل من الفولاذ المقاوم للصدأ 17-4 PH وTi-6Al-4V اختبارات التوافق الحيوي. كما أنهما يتحملان التعقيم المتكرر دون أن يضعفا. وتؤدي المواد البلاستيكية الطبية، مثل ABS والبولي كربونات، الوظيفة نفسها في صناعة الأغطية والهياكل.
متى يجب أن أختار قولبة الحقن بدلاً من التصنيع باستخدام الحاسوب (CNC)؟
يُحدد حجم الإنتاج هذا الأمر. تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) مناسبة للنماذج الأولية والكميات الصغيرة. أما قولبة الحقن فهي الخيار الأمثل عند الحاجة إلى آلاف القطع البلاستيكية المتطابقة. صحيح أن تكلفة الأدوات مرتفعة في البداية، إلا أن تكلفة القطعة الواحدة تنخفض بسرعة مع زيادة الإنتاج. كما أنها توفر تركيبات سهلة ونقاط تثبيت مدمجة في القالب نفسه.
ما الذي يجعل أجزاء الروبوتات التي تتعامل مع السوائل مختلفة عن المكونات الأخرى؟
تتلامس هذه الأجزاء مع السوائل، لذا يجب أن تكون محكمة الإغلاق ومقاومة للتآكل. يتحمل البولي تترافلوروإيثيلين (PTFE) معظم المواد الكيميائية، لكن مقاومته للشد منخفضة. يحافظ البولي إيثر إيثر كيتون (PEEK) على شكله تحت الضغط. يقاوم الفولاذ المقاوم للصدأ 316L الكلوريدات والأملاح. تحافظ عمليات اللحام بالليزر والقولبة على مسارات السوائل نظيفة وخالية من التسرب.
كيف أعرف ما إذا كانت قطعة غيار جاهزة ستعمل بأمان؟
لا تفترض أبدًا أن قطعة غيار من الكتالوج تلبي احتياجاتك لمجرد أنها مناسبة. تحقق من الحمل المقنن، وحدود السرعة، ونطاق درجة الحرارة. قم بإجراء تحليل لعامل الأمان لتطبيقك. تأكد من مطابقتها لمعيار ISO 13485 أو IEC 60601 إذا كانت ستُستخدم في روبوت طبي. اختبرها في ظروف واقعية.
ما هي الشهادات التي يجب أن يحملها مورد مكونات روبوتات الرعاية؟
ابحث عن معيارَي ISO 9001:2015 وISO 13485:2016. يغطي الأول إدارة الجودة العامة، بينما ينطبق الثاني مباشرةً على الأجهزة الطبية. ويعنيان معًا وجود إجراءات مكتوبة، وتناسق بين دفعات الإنتاج، ووثائق التتبع اللازمة أثناء عمليات التدقيق الرقابي.
هل يستطيع مورد واحد التعامل مع مكونات روبوتات الرعاية المخصصة والقياسية على حد سواء؟
نعم، وهذا يوفر الوقت. يُعدّ النهج الهجين الأمثل: تصنيع مخصص للوصلات والهياكل الأساسية، واستخدام محامل ومثبتات جاهزة في باقي الأجزاء. تدعم شركة نوبل هذا النهج تحت سقف واحد باستخدام تقنيات CNC، والقولبة بالحقن، وتشكيل الصفائح المعدنية، والقولبة بالحقن المزدوج، والطباعة المباشرة بالليزر. وبذلك تتجنب التعامل مع موردين متعددين.






